


কীভাবে সফলভাবে সি 9 মূল্যায়ন পাস করবেন? ভারতীয় সংস্থাগুলিকে - সাইট নিয়ন্ত্রণ প্রযুক্তির এই মূল পয়েন্টগুলি আয়ত্ত করতে হবে!
বর্তমানে, অনেক ঘরোয়া বই এবং ম্যাগাজিন প্রিন্টিং এন্টারপ্রাইজগুলি চীন একাডেমি অফ প্রিন্টিং সায়েন্স অ্যান্ড টেকনোলজির সি 9 মূল্যায়ন পাস করেছে। সি 9 মূল্যায়নের প্রয়োজনীয়তা অনুসারে, যে সংস্থাগুলি মূল্যায়ন পাস করেছে তাদের অবশ্যই প্রতিটি ত্রৈমাসিকের শেষে সি 9 মানের স্থিতিশীলতার মূল্যায়নের একটি নমুনা জমা দিতে হবে। সি 9 গুণমানের স্থিতিশীলতা মূল্যায়ন মানগুলি পূরণ করতে পারে কিনা সে কারণে সি 9 শংসাপত্রের বৈধতা জড়িত এবং এটি আসন্ন বছরে সাধারণত পুনর্নবীকরণ করা যায় কিনা, উদ্যোগগুলি অবশ্যই এটির সাথে খুব গুরুত্ব যুক্ত করতে হবে।
অনেক উদ্যোগে প্রেসসাইন স্কোরিং সফ্টওয়্যারটির অভাবের কারণে, প্রিন্টিং কন্ট্রোল কেবলমাত্র একটি স্পেকট্রোফোটোমিটার ব্যবহার করে একক পয়েন্ট পরিমাপের মাধ্যমে ডেটা বিশ্লেষণ করা যায় এবং ডেটা বিশ্লেষণ করা যায়। একাধিক উদ্যোগকে সি 9 প্রযুক্তিগত দিকনির্দেশনা প্রদানের ক্ষেত্রে ব্যবহারিক অভিজ্ঞতার ভিত্তিতে সি 9 গুণমানের স্থায়িত্ব মূল্যায়নের জন্য লেখক - সাইট নিয়ন্ত্রণের প্রযুক্তিগত পয়েন্টগুলি ভাগ করে দেয়।
সি 9 গুণমানের স্থিতিশীলতা মূল্যায়ন সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপ সম্পর্কিত তথ্যের মূল্যায়ন করে সমাপ্ত হয়, যেমন চিত্র 1 -এ দেখানো হয়েছে। সি 9 গুণমানের স্থিতিশীলতা মূল্যায়নের জন্য মুদ্রিত পণ্যগুলিতে সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপগুলি যুক্ত করার জন্য মুদ্রণ সংস্থাগুলির প্রয়োজন, যা লেআউটের কামড় বা টেনে আনতে পারে।
 চিত্র 1 সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপ
সি 9 গুণমান স্থায়িত্ব মূল্যায়ন পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপ
সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপটিতে রঙিন ডেটা মূল্যায়ন বিভাগ, স্টার লোগো, ছোট বিন্দু পুনরুদ্ধার মূল্যায়ন বিভাগ, কালি ইউনিফর্মিটি মূল্যায়ন বিভাগ, ওভারলে মূল্যায়ন বিভাগ, গ্রে ব্যালেন্স ভিজ্যুয়াল মূল্যায়ন বিভাগ, এন্টারপ্রাইজ তথ্য ইত্যাদি সহ একাধিক পরিমাপ এবং নিয়ন্ত্রণ ইউনিট রয়েছে
01
রঙিন ডেটা মূল্যায়ন বিভাগ
চিত্র 2 -তে দেখানো হয়েছে, রঙিন ডেটা মূল্যায়ন বিভাগটি তিনটি বিভাগের সমন্বয়ে পরিমাপ ও নিয়ন্ত্রণ স্ট্রিপের সর্বাধিক গুরুত্বপূর্ণ অংশ। মূল্যায়নের ফলাফলগুলি প্রেসসাইন সফ্টওয়্যার দ্বারা পরিমাপ করা হয় এবং ভাগ করা হয় এবং সর্বনিম্ন স্কোরটি মানের স্থায়িত্ব স্কোর হিসাবে নেওয়া হয়। ৮০ পয়েন্টের নীচে একটি স্কোরকে অযোগ্য বলে মনে করা হয়।

চিত্র 2 রঙিন ডেটা মূল্যায়ন বিভাগ
02
স্টার লোগো, ছোট নেটওয়ার্ক পুনরুদ্ধার এবং ধূসর ভারসাম্য ভিজ্যুয়াল মূল্যায়ন বিভাগ
সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপগুলি পরিমাপ এবং নিয়ন্ত্রণ ব্লকগুলি যেমন ওভারপ্রিন্টিং, স্টার চিহ্নিতকরণ, ছোট বিন্দু পুনরুদ্ধার নিয়ন্ত্রণ এবং একটি পরিমাপ এবং নিয়ন্ত্রণ বিভাগে ধূসর ভারসাম্যের ভিজ্যুয়াল মূল্যায়ন, চিত্র 3 -এ দেখানো হয়েছে।
 চিত্র 3 পরিমাপ এবং নিয়ন্ত্রণ বিভাগ
ডট বিকৃতি এবং ঘোস্টিংয়ের উপস্থিতি দৃশ্যত নির্ধারণ করতে স্টার চিহ্নিতকারীগুলি ব্যবহৃত হয়। ছোট শাখাগুলির পুনরুদ্ধার নিয়ন্ত্রণ বিভাগটি মূলত 2% এবং 98% শাখা সাধারণত পুনরুদ্ধার করা যায় কিনা তার উপর নির্ভর করে। রঙিন ডেটা মূল্যায়ন বিভাগে ধূসর ভারসাম্য মূল্যায়নের অন্তর্ভুক্তির কারণে, ধূসর ব্যালেন্স ভিজ্যুয়াল মূল্যায়ন বিভাগটি এই পরিমাপ এবং নিয়ন্ত্রণ বিভাগে খুব কম প্রভাব ফেলে।
03
কালি রঙ ইউনিফর্মিটি মূল্যায়ন বিভাগ
সি 9 মানের স্থিতিশীলতা মূল্যায়নে, এটি প্রয়োজন যে প্রতিটি রঙের কালির শক্ত ঘনত্বের সর্বাধিক অক্ষীয় বিচ্যুতি 0.1 এর চেয়ে কম হওয়া উচিত। অতএব, দুটি চার - রঙ সলিড ব্লক মূল্যায়ন বিভাগগুলি এখনও মানের স্থায়িত্ব মূল্যায়নে সেট আপ করা আছে। 3 রঙের ডেটা মূল্যায়ন বিভাগগুলি থেকে শক্ত রঙের ব্লক যুক্ত করা, প্রতিটি প্রাথমিক রঙের অক্ষীয় কালি রঙের অভিন্নতা মূল্যায়নের জন্য অক্ষীয় দিকের 5 টি অঞ্চল থাকে।
উপরে উল্লিখিত মুদ্রণ মানের মূল্যায়নের জন্য পরিমাপ এবং নিয়ন্ত্রণ বিভাগ ছাড়াও, পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপটিতে কোম্পানির নাম এবং সময় মতো তথ্য সম্বলিত একটি কিউআর কোডও অন্তর্ভুক্ত রয়েছে।
ডেটা বিশ্লেষণ
স্টার চিহ্নিতকারীগুলির বিশ্লেষণ এবং রায়, ছোট বিন্দু পুনরুদ্ধার, ঘনত্বের অভিন্নতা এবং সি 9 পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপগুলিতে অন্যান্য পরিমাপ এবং নিয়ন্ত্রণ বিভাগগুলি তুলনামূলকভাবে সহজ। এই নিবন্ধটি তাদের পুনরাবৃত্তি করবে না, তবে রঙিন ডেটা মূল্যায়ন বিভাগের ডেটা এবং নিয়ন্ত্রণ পদ্ধতিতে ফোকাস করবে।
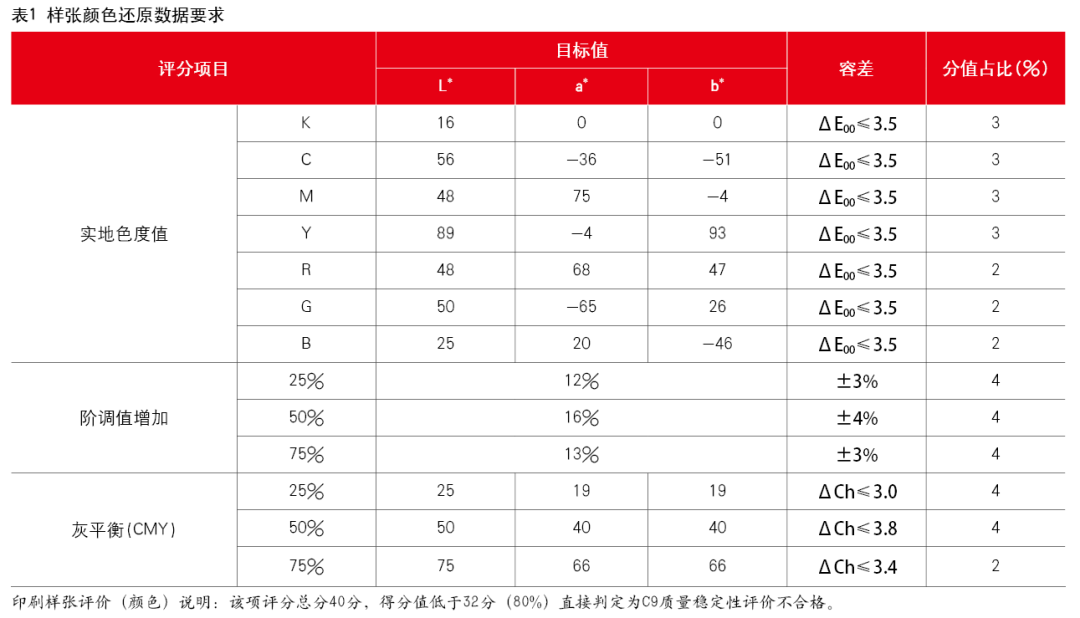
সি 9 গুণমানের স্থিতিশীলতা মূল্যায়নে, নমুনার রঙ প্রজনন ডেটার প্রয়োজনীয়তাগুলি সারণি 1 -তে দেখানো হিসাবে প্রস্তাব করা হয়েছিল। রঙিন ডেটা মূল্যায়ন বিভাগে তিনটি অংশ রয়েছে, যথা সাতটি শক্ত রঙের জন্য লক্ষ্য ক্রোমাটিকিটি মান এবং রঙ পার্থক্য প্রয়োজনীয়তা, স্বর বর্ধনের জন্য লক্ষ্য এবং সহনশীলতা এবং ধূসর ভারসাম্য ক্রোমাটিকিটি পার্থক্য।
01প্রকৃত ক্রোমাটিকটি মান
প্রাথমিক রঙের কালির প্রকৃত ক্রোম্যাটিটি মান কেবল কালি রঙ্গক সূত্রের সাথেই সম্পর্কিত নয়, তবে কাগজের রঙ এবং কালি স্তর বেধ (প্রকৃত ঘনত্ব) দ্বারাও প্রভাবিত। আর, জি, এবং বি গৌণ রঙের ক্রোম্যাটিটি মানগুলি কালি ওভারপ্রিন্টিং দ্বারা আরও প্রভাবিত হয়। মুদ্রণ উপকরণগুলির সংমিশ্রণের উপর নির্ভর করে মাটিতে কালিটির ক্রোম্যাটিটি মান পৃথক হবে। অতএব, মাটিতে কালিটির প্রকৃত ক্রোম্যাটিটি মানটি মেশিন প্রিন্টিংয়ের সময় প্রকৃত পরিমাপের দ্বারা বিচার করা উচিত যাতে এটি স্ট্যান্ডার্ডটি পূরণ করে কিনা তা নির্ধারণ করার জন্য।
তদতিরিক্ত, মুদ্রণ নিয়ন্ত্রণে কালি ভলিউম নির্ধারণ করতে ক্রোম্যাটিটি ডেটা ব্যবহার করা যথেষ্ট স্বজ্ঞাত নয়। ঘনত্ব এখনও সাধারণত উত্পাদন নিয়ন্ত্রণের জন্য ব্যবহৃত হয় তবে উত্পাদন কাগজ এবং কালি সংমিশ্রণের জন্য সর্বোত্তম কঠিন ঘনত্বটি প্রথমে পরীক্ষা করা এবং ক্যালিব্রেট করা প্রয়োজন। উত্পাদনের শর্তে অনুকূল কঠিন ঘনত্ব পরীক্ষা করার সময়, সি, এম, ওয়াই, কে সলিড এবং গৌণ রঙের ব্লক (আর, জি, বি) বিভিন্ন কালি পরিমাণের সাথে মুদ্রণ করা যেতে পারে। বিভিন্ন ঘনত্বের সি, এম, ওয়াই, কে এর ল্যাব মানগুলি পরিমাপ করা হয় এবং তাদের মধ্যে রঙের পার্থক্য এবং মান মান গণনা করা হয়। ন্যূনতম রঙের পার্থক্যের সাথে সম্পর্কিত শক্ত ঘনত্ব হ'ল সেই রঙের জন্য সর্বোত্তম কঠিন ঘনত্ব।
সারণী 2 সবুজ কালির অনুকূল শক্ত ঘনত্বকে ক্যালিব্রেট করার একটি উদাহরণ দেখায়। ডেটা দেখায় যে সবুজ কালির শক্ত ঘনত্ব 1.39 হয় এবং ঘনত্ব উচ্চ বা কম হলে রঙের পার্থক্য বৃদ্ধি পায় যখন রঙের পার্থক্যটি সবচেয়ে ছোট। অতএব, এই উদাহরণে কাগজ এবং কালি সংমিশ্রণের জন্য সবুজ কালির সর্বোত্তম শক্ত ঘনত্ব 1.39। যদি কোনও কালি ঘনত্ব নির্বিশেষে শক্ত রঙের জন্য সি 9 গুণমানের স্থিতিশীলতার মূল্যায়নের রঙের পার্থক্য প্রয়োজনীয়তাগুলি পূরণ করতে না পারে তবে কালিটি কেবল প্রতিস্থাপন এবং আবার পরীক্ষা করা যেতে পারে।
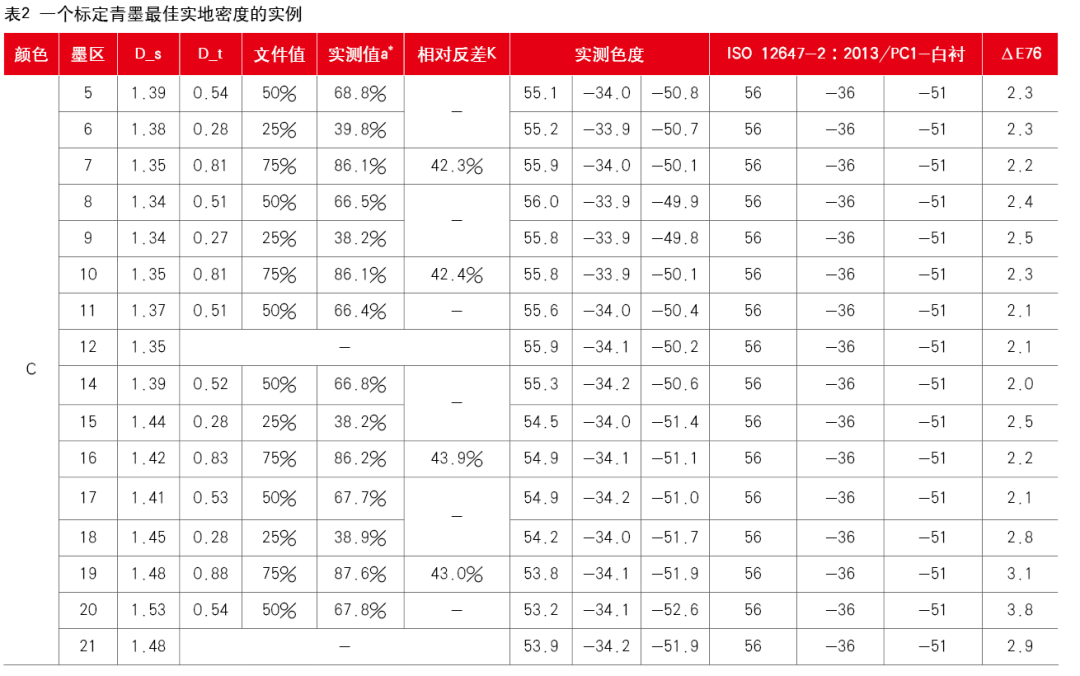
প্রতিটি রঙের জন্য সর্বোত্তম ক্ষেত্রের ঘনত্বকে ক্যালিব্রেট করার পরে, উত্পাদনের ঘনত্বের আকার অনুসারে কালি কেবল যুক্ত করা দরকার, যা স্বজ্ঞাত এবং সহজ হবে।
02
গ্রেডিয়েন্ট বৃদ্ধি মান (ডট বৃদ্ধি হার)
গ্রেডিয়েন্টের বর্ধিত মান সাধারণত ডট বৃদ্ধির হার হিসাবে উল্লেখ করা হয়। Traditional তিহ্যবাহী অফসেট প্রিন্টিংয়ে ডট বৃদ্ধি হারকে প্রভাবিত করে এমন উপাদানগুলির মধ্যে রয়েছে মুদ্রণ পরিবেশ, সরঞ্জামের স্থিতি, কালি, স্যাঁতসেঁতে সমাধান, মুদ্রণ চাপ, রাবার কম্বল, ব্যাকিং, কালি স্তর বেধ ইত্যাদি, যা সঠিকভাবে নিয়ন্ত্রণ করা কঠিন। অতএব, বিভিন্ন মেশিনের মধ্যে এবং একই মেশিনের বিভিন্ন রঙের গোষ্ঠীর মধ্যে ডট বর্ধনের হারের মধ্যে পার্থক্য থাকবে।
কালি স্তরটি যত ঘন, ডট বৃদ্ধি হার তত বেশি এবং তদ্বিপরীত। মুদ্রণ উত্পাদনে, কালি স্তরটির বেধ সাধারণত কালি সরবরাহ সামঞ্জস্য করে পরিবর্তিত হয়, যার ফলে স্বরের গভীরতা প্রভাবিত হয়। তবে, কালি ভলিউমের প্রকরণের পরিসীমা সীমিত। যখন কালি ভলিউম সহনশীলতার সীমানায় পৌঁছায়, বিন্দু বৃদ্ধি হার এখনও প্রয়োজনীয়তাগুলি পূরণ করতে পারে না। এই মুহুর্তে, ডট বর্ধনের হার সামঞ্জস্য করতে সিটিপি প্রকাশনা বক্ররেখা সামঞ্জস্য করা প্রয়োজন। এই কারণেই মুদ্রণ ক্ষতিপূরণ কার্ভগুলি সাধারণত প্রকাশনা প্রক্রিয়া সফ্টওয়্যারটিতে ব্যবহৃত হয়।
সি 9 গুণমানের স্থিতিশীলতা মূল্যায়ন নেটওয়ার্ক সম্প্রসারণ হারের জন্য লক্ষ্য এবং সহনশীলতার পরিসীমা নির্দিষ্ট করে এবং এটি সাধারণ পরিমাপের মাধ্যমে প্রয়োজনীয়তাগুলি পূরণ করে কিনা তা নির্ধারণ করা সহজ।
03
ধূসর ভারসাম্য ক্রোম্যাটিটির পার্থক্য
ধূসর ব্যালেন্স ক্রোম্যাটিটি পার্থক্য দুটি কারণে রঙিন ডেটা পুনরুদ্ধার নিয়ন্ত্রণের একটি কঠিন পয়েন্ট: প্রথমত, ধূসর ভারসাম্য কালি সলিড ক্রোমাটিকিটি মান এবং ডট বৃদ্ধি হারের সম্মিলিত প্রভাবের ফলাফল। নিয়ন্ত্রণে, শক্ত ক্রোমাটিকিটি মান এবং টোন বৃদ্ধির মান পৃথকভাবে ভারসাম্য বজায় রাখা প্রয়োজন, পাশাপাশি সলিড ক্রোম্যাটিটি মান এবং টোন বৃদ্ধির মানের মধ্যে সম্পর্কের সমন্বয়ও। নিয়ন্ত্রণ পদ্ধতি আরও জটিল; দ্বিতীয়টি হ'ল ল্যাব ক্রোম্যাটিটি বিচ্যুতির মাধ্যমে ক্ষেত্রের ঘনত্ব এবং টোন বৃদ্ধির মান সামঞ্জস্য করার দিক নির্ধারণের পদ্ধতিটি আয়ত্ত করা। আপনি যদি ল্যাবের অর্থের সাথে পরিচিত না হন তবে এটি রায় এবং প্রক্রিয়াজাতকরণের অসুবিধা বাড়িয়ে তুলবে।
04
ল্যাব এর অর্থ
এল * মানটি একটি রঙের উজ্জ্বলতার প্রতিনিধিত্ব করে এবং ক্রোমাটিকটি পার্থক্য গণনার সূত্রে এল * মান অন্তর্ভুক্ত নয়, সুতরাং এটি উপেক্ষা করা যেতে পারে; একটি * এবং বি * এর জন্য ইতিবাচক এবং নেতিবাচক মান রয়েছে। যখন একটি * ইতিবাচক হয়, এটি লাল প্রতিনিধিত্ব করে; যখন একটি * নেতিবাচক হয়, এটি সবুজ প্রতিনিধিত্ব করে; যখন বি * ইতিবাচক হয়, এটি হলুদ প্রতিনিধিত্ব করে; এবং যখন বি * নেতিবাচক হয়, এটি নীল বেগুনি উপস্থাপন করে। একটি * এবং বি * এর পরম মানগুলি তাদের প্রতিনিধিত্বকারী রঙের স্যাচুরেশন হিসাবে বোঝা যায়। পরম মান যত বড়, রঙ তত বেশি স্যাচুরেটেড। যখন একটি * এবং বি * মান 0 হয়, এটি ধূসর হিসাবে উপস্থাপিত হয়। একটি * এবং বি * মান দ্বারা প্রতিনিধিত্ব করা লাল, সবুজ, হলুদ এবং নীল রঙের বর্ণ চিত্র 4 এ দেখা যায়। চিত্র 4 থেকে এটি দেখা যায় যে+এ * একটি সামান্য হলুদ বর্ণের ম্যাজেন্টা রঙ, - এ * একটি সামান্য সবুজ বর্ণের রঙ,+বি * এর সাথে ছোট ছায়া রয়েছে}
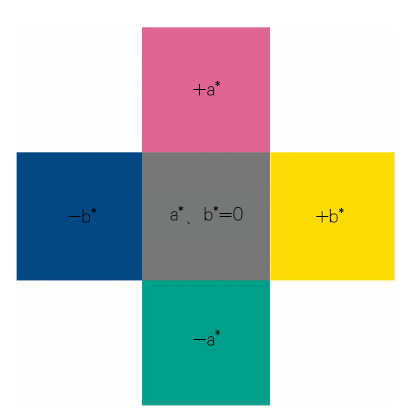
চিত্র 4 হিউ পরিস্থিতি
05
ক্রোম্যাটিটি পার্থক্য সংজ্ঞা
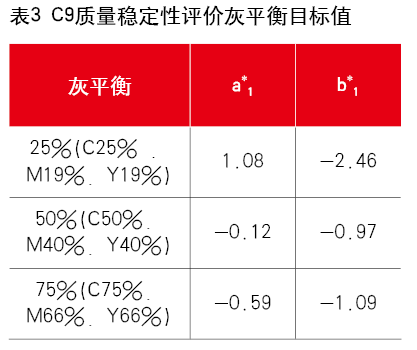
পরিমাপ করা ধূসর ভারসাম্য রঙের ব্লকগুলি একটি * 1 এবং বি * 1 এবং ধূসর ভারসাম্য লক্ষ্য মানগুলি একটি * 2 এবং বি * 2 হয় ধরে নেওয়া, ক্রোমাটিকটির পার্থক্যটি Δ সিএইচ।
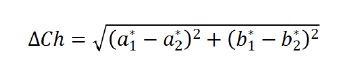
ধূসর ভারসাম্য লক্ষ্যমাত্রা একটি * 1 এবং বি * 1 মান বর্তমান সি 9 গুণমানের স্থায়িত্ব মূল্যায়নের জন্য সারণি 3 এ দেখানো হয়েছে।
সি 9 গুণমানের স্থিতিশীলতা নমুনা মুদ্রণ সাইট নিয়ন্ত্রণ পদ্ধতি
সি 9 মানের স্থিতিশীলতার নমুনাগুলি মুদ্রণ করার সময়, প্রকৃত ক্রোম্যাটিটি মান, টোন বৃদ্ধি মান এবং ধূসর ব্যালেন্স ক্রোম্যাটিটি পার্থক্য অবশ্যই সমস্ত মান পূরণ করতে হবে। এর মধ্যে, প্রকৃত রঙের মানটি সরাসরি কালি ভলিউমের সাথে সম্পর্কিত এবং এটি সর্বোত্তম প্রকৃত ঘনত্ব এবং এর সহনশীলতার পরিসীমা অনুসারে নিয়ন্ত্রণ করা যায়। প্রিন্টিং প্লেট ইনস্টল হওয়ার পরে, কালি ভলিউমটি কেবলমাত্র ডট বৃদ্ধি হারকে সীমিত পরিমাণে সামঞ্জস্য করতে সামান্য সামঞ্জস্য করা যায়। ধূসর ভারসাম্য প্রকৃত ক্রোম্যাটিটি এবং নেটওয়ার্ক পয়েন্টগুলির বৃদ্ধির হার উভয়ের সাথেই সম্পর্কিত এবং উভয়ের মধ্যে সম্পর্কের সমন্বয় করা প্রয়োজন। অতএব, - সাইট নিয়ন্ত্রণে সহজ ভেরিয়েবলগুলি দিয়ে শুরু হওয়া উচিত। আদেশটি প্রথমে ঘনত্বটি সন্ধান করা, তারপরে বিন্দু লাভের হার সামঞ্জস্য করা এবং অবশেষে ধূসর ভারসাম্য সামঞ্জস্য করুন।
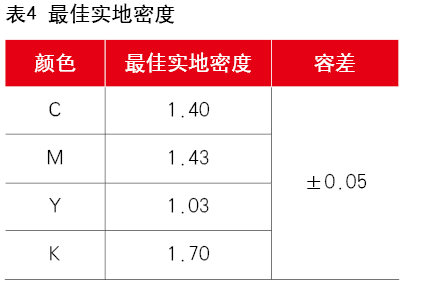
আমরা এখনও - সাইট নিয়ন্ত্রণের উদাহরণ দিয়ে চিত্রিত করব। মুদ্রণের শর্তাদি: হাইডেলবার্গ সিএক্স 920, 175 লাইন কোনও ধুয়ে ফেলা প্রিন্টিং প্লেট, সান 157 জি/এম 2 কপারপ্লেট পেপার, টয়ো টিজেএস কালি, যেমন অনুকূল শক্ত ঘনত্বের জন্য সারণী 4 এ দেখানো হয়েছে।
01সমতল মাটির ঘনত্ব সন্ধান করুন
মানের স্থায়িত্ব পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপে, 5 টি রঙের ব্লক সি, এম, ওয়াই এবং কে রয়েছে রোলার অক্ষের বিভিন্ন অঞ্চলে অবস্থিত। প্রকৃত ঘনত্বকে সমতল করতে, কেবল অনুকূল ঘনত্বের ± 0.05 এর মধ্যে কালি খোলার সামঞ্জস্য করুন। এটি লক্ষ করা উচিত যে প্রায় 150 টি পত্রক কাগজের হপার থেকে মুদ্রণের স্থিতিশীল উপস্থাপনায় খাওয়ানো দরকার। তুলনামূলকভাবে স্থিতিশীল কালি ভারসাম্য স্থাপনের জন্য, কালি ভলিউম সামঞ্জস্য করতে এবং কাগজের 250 টি শিটের চেয়ে কম খাওয়ানোর জন্য মেশিনটি শুরু করার পরামর্শ দেওয়া হয়।
02
বিভিন্ন রঙের আউটলেটগুলির বৃদ্ধির হার সামঞ্জস্য করুন
প্রতিটি রঙের ঘনত্ব ± 0.05 এর সর্বোত্তম ঘনত্বের পরিসরে পৌঁছানোর পরে, প্রতিটি রঙের জন্য 25%, 50%এবং 75%এর ডট বৃদ্ধি হার পরীক্ষা করুন। শাখা সম্প্রসারণের হারটি সঠিকভাবে নিয়ন্ত্রণে অসুবিধার কারণে, সহনশীলতার পরিসীমা ছাড়িয়ে শাখা সম্প্রসারণের সমস্যা হতে পারে। এই ক্ষেত্রে, সমস্যাটি সনাক্ত করা এবং একটি সমন্বয় পদ্ধতি সেট করা প্রয়োজন। সারণী 5 এ দেখানো হিসাবে দুটি পরিস্থিতি:
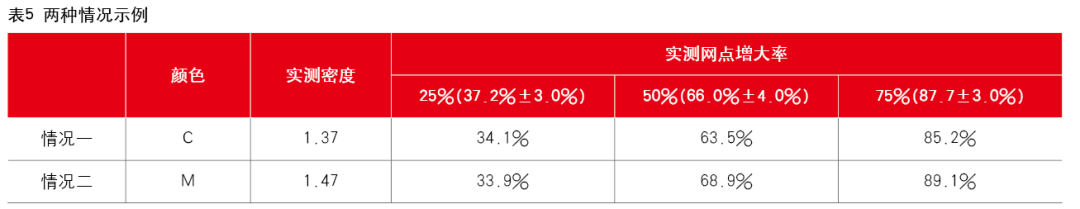
পরিস্থিতি 1 এর সি কালি কম বিচ্যুতির তুলনায় 25% ডট বৃদ্ধির হার কম এবং এর প্রকৃত ঘনত্বটি সর্বোত্তম ঘনত্বের তুলনায় তুলনামূলকভাবে ছোট। 50% এবং 75% ডট মানগুলির আপেক্ষিক উচ্চতর বিচ্যুতিতে সামঞ্জস্যের জন্য উল্লেখযোগ্য জায়গাও রয়েছে। কালি সরবরাহ বাড়ার সাথে সাথে বিন্দু বর্ধনের হারও বৃদ্ধি পায়। অতএব, এই ক্ষেত্রে, আমরা মুদ্রণের আগে যথাযথভাবে সি এর কালি সরবরাহ বাড়াতে পারি। এইভাবে, 25% ডট বৃদ্ধি হার স্ট্যান্ডার্ডটি পূরণ করতে পারে এবং সি এর প্রকৃত রঙের মান, পাশাপাশি 50% এবং 75% ডট বর্ধনের হারগুলি স্ট্যান্ডার্ডের বেশি হবে না।
পরিস্থিতি 2 -এ এম কালি, যদিও নিম্ন বিচ্যুতির তুলনায় 25% ডট বৃদ্ধির হারও কম রয়েছে এবং এর 50% এবং 75% ডট বৃদ্ধির হার এবং উপরের বিচ্যুতির মধ্যে সামঞ্জস্য করার এখনও জায়গা রয়েছে, এর প্রকৃত ঘনত্বটি সর্বোত্তম ঘনত্বের উপরের সীমাটির কাছাকাছি। যদি এম এর কালি সরবরাহ বাড়ানো হয়, যদিও 25% বিন্দু স্ট্যান্ডার্ড পূরণ করতে পারে তবে প্রকৃত ঘনত্ব সীমা ছাড়িয়ে যাবে। যখন এই জাতীয় দ্বন্দ্ব দেখা দেয়, তখন সংস্করণ এম এর প্রকাশনা এবং মুদ্রণ ক্ষতিপূরণ বক্ররেখা সামঞ্জস্য করা প্রয়োজন, 25% প্রকাশনা মান 4% থেকে 5% বৃদ্ধি করে।
03
ধূসর ভারসাম্য ডেটা সামঞ্জস্য করুন
যখন প্রকৃত ঘনত্ব এবং পদক্ষেপের সমন্বয় মানের স্থিতিশীলতা পরিমাপ এবং নিয়ন্ত্রণ স্ট্রিপের মানগুলি মানগুলি পূরণ করে, তখন ধূসর ভারসাম্য মানগুলি পূরণ করে কিনা তা পরীক্ষা করে দেখুন। ধূসর ভারসাম্য হ'ল শক্ত রঙের ঘনত্ব এবং বিন্দু বৃদ্ধি হারের সম্মিলিত প্রভাবের ফলাফল। যখন উভয় শক্ত ঘনত্ব এবং ডট বৃদ্ধি হার উভয়ই মান পূরণ করে তবে একটি নির্দিষ্ট ধূসর ভারসাম্য রঙের পার্থক্য স্ট্যান্ডার্ডের চেয়ে বেশি হয়, তখন সমস্যাটি কেবল সংশ্লিষ্ট অঞ্চলে কালি সরবরাহ বা ডট বৃদ্ধি হার সামঞ্জস্য করে সমাধান করা যেতে পারে। সারণী 6 -এ দেখানো হয়েছে, আমরা সমাধানগুলি বিশ্লেষণ এবং বিকাশের জন্য উদাহরণ হিসাবে একটি উদাহরণ হিসাবে এখনও একটি সেট ব্যবহার করব।
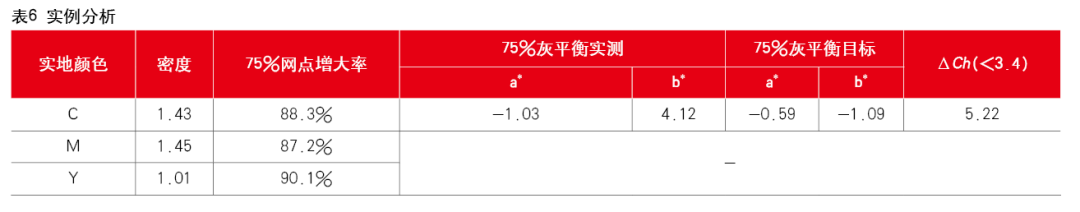
সারণী 6 -এর ডেটা দেখায় যে অন - সাইটের ঘনত্ব এবং 75% ডট সম্প্রসারণ হার সহনশীলতার সীমার মধ্যে রয়েছে, তবে ধূসর ব্যালেন্স ক্রোম্যাটিটি পার্থক্যের 75% প্রয়োজনীয়তা প্রয়োজনীয়তার চেয়ে বেশি।
∆ a *=a * আসল পরিমাপ - a * লক্ষ্য =-0.44
75% ধূসর থেকে সবুজ, সম্ভবত সবুজ বা হলুদ উপর বৃহত্তর জোরের কারণে বা ম্যাজেন্টায় একটি ছোট জোরের কারণে।
∆ b *=a * আসল পরিমাপ - a * লক্ষ্য =5.21
75% ধূসর থেকে হলুদ, এটি নির্দেশ করে যে হলুদ রঙটি খুব বড় বা সবুজ রঙ খুব ছোট।
উপরের বিশ্লেষণের ভিত্তিতে, আসুন ক্ষেত্রের ঘনত্ব এবং বিন্দু বৃদ্ধির হারটি একবার দেখে নেওয়া যাক। ম্যাজেন্টা ক্ষেত্রের ঘনত্ব 1.45, যা 1.48 এর উপরের সীমাটির তুলনায় সামঞ্জস্যের জন্য জায়গা রয়েছে। ম্যাজেন্টার বিন্দু বৃদ্ধি ৮ 87.২% দ্বারাও 90.7% এর উপরের সীমাটির তুলনায় সামঞ্জস্য করার জায়গা রয়েছে। অতএব, এই অঞ্চলে এম কালির পরিমাণ যথাযথভাবে বাড়ানো যেতে পারে; 1.01 এর হলুদ শক্ত ঘনত্ব এবং 0.98 এর নিম্ন সীমাটির মধ্যে সামঞ্জস্যের জন্য জায়গা রয়েছে। হলুদ গ্রিড পয়েন্টগুলির বৃদ্ধির হার উপরের সীমাটির কাছাকাছি এবং নীচে একটি বৃহত সামঞ্জস্য স্থান রয়েছে। অতএব, y এর কালি ভলিউম যথাযথভাবে হ্রাস করা যেতে পারে। এম যোগ করার পরে এবং ট্রায়াল প্রিন্টিংয়ের জন্য ওয়াই বিয়োগ করার পরে, ডেটা সারণী 7 এ দেখানো হয়েছে।
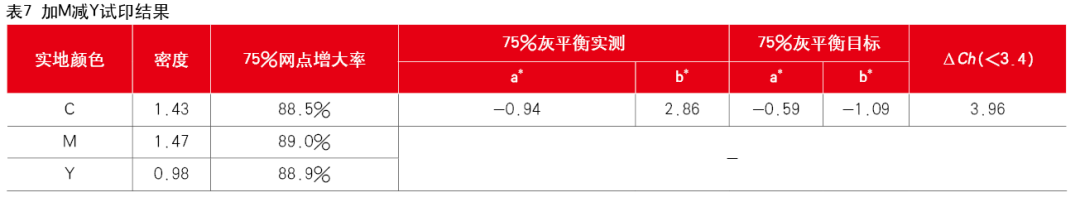
মুদ্রণের প্রথম সামঞ্জস্যের পরে, 75% ধূসর ভারসাম্য হলুদ হওয়ার শর্তটি উন্নত হয়েছিল, তবে এটি এখনও মানটি পূরণ করে নি। এই মুহুর্তে, আরও একটি সমস্যার মুখোমুখি হয়েছিল। হলুদ অনুকূল ঘনত্বের নিম্ন সীমাটির কাছাকাছি ছিল এবং ম্যাজেন্টা অনুকূল ঘনত্বের উপরের সীমাটির কাছাকাছি ছিল। এই মুহুর্তে, ওয়াই হ্রাস করে এবং এম যুক্ত করে ধূসর ভারসাম্যকে উন্নত করা আর সম্ভব ছিল না এবং কালি ভলিউমটি সামঞ্জস্য করা যায়নি, এবং প্রকাশিত মুদ্রণ ক্ষতিপূরণ কার্ভের মাধ্যমে Y75% এ ডট বর্ধনের হার হ্রাস করে 75% ধূসর ভারসাম্য হলুদ হওয়ার সমস্যাটি আরও হ্রাস করা যেতে পারে। সুতরাং, হলুদ প্রকাশনা বক্ররেখা পুনরায় প্রকাশনা এবং মুদ্রণের জন্য 75% এ আউটলেটগুলির সংখ্যা 2% হ্রাস করার জন্য সামঞ্জস্য করা হয়েছিল, যেমনটি টেবিল 8 -এ দেখানো হয়েছে।
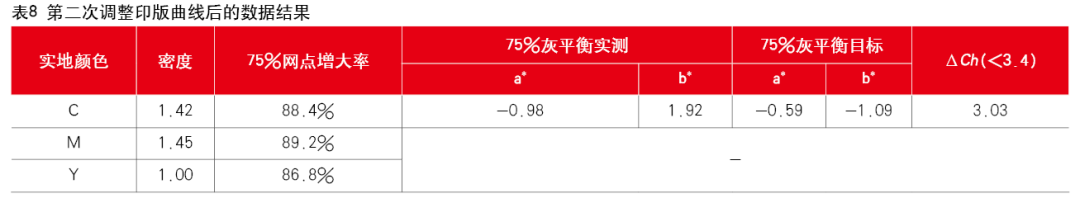
প্রিন্টিং প্লেট বক্ররেখার দ্বিতীয় সামঞ্জস্য হওয়ার পরে, মুদ্রণটি প্রকাশিত হয়েছিল, যা 75% ধূসর ভারসাম্য হলুদ হওয়ার সমস্যাটিকে আরও উন্নত করেছে এবং প্রয়োজনীয় ফলাফলগুলি অর্জন করেছে।
এই উদাহরণটি নিয়ন্ত্রণ পদ্ধতিটি চিত্রিত করতে 75% ধূসর ভারসাম্য নিয়ন্ত্রণ ব্যবহার করে। প্রকৃতপক্ষে, কালি ভলিউম পরিবর্তন করার সময়, এটি ডট বর্ধনের হার এবং ধূসর ব্যালেন্স ডেটা 25% এবং 50% এও প্রভাবিত করবে। অতএব, এই দুটি পরিবর্তনের প্রভাবকে ব্যাপকভাবে বিবেচনা করা এখনও প্রয়োজনীয়। ভাগ্যক্রমে, 25% এবং 75% এ ছাই ভারসাম্য তুলনামূলকভাবে স্থিতিশীল এবং পাস করা সহজ। তদ্ব্যতীত, যখন ত্রি রঙের বিন্দুর বৃদ্ধির হার তুলনামূলকভাবে নিকটে থাকে (মাঝারি - রেঞ্জের সম্প্রসারণ<2%), the gray balance is often easier to improve through ink volume adjustment.
উপরেরটি হ'ল সি 9 মানের স্থিতিশীলতা মূল্যায়নে আমাদের ব্যবহারিক অভিজ্ঞতা, সহকর্মীদের পক্ষে সহায়ক হওয়ার আশায়।