

নিখুঁত-বাউন্ড প্রোডাক্টে বাতাসের বুদবুদ কিভাবে সমাধান করবেন? একজন অভিজ্ঞ নিখুঁত বাঁধাই বিশেষজ্ঞের অভিজ্ঞতার ব্যাপক সারসংক্ষেপ!
মুদ্রণ প্রযুক্তির ক্রমাগত বিকাশের সাথে, ওয়্যারলেস বাইন্ডিং এর উচ্চ বাঁধাই দক্ষতা এবং কম খরচের কারণে পাঠ্যপুস্তক, শিক্ষামূলক উপকরণ এবং বই বাঁধাইতে একটি গুরুত্বপূর্ণ অবস্থান রয়েছে। যাইহোক, বইয়ের আবদ্ধ পণ্যে ঠালা পিঠের সমস্যা-বিভিন্ন মুদ্রণ সংস্থাগুলিকে দীর্ঘদিন ধরে সমস্যায় ফেলেছে৷ এই সমস্যাটি কেবল বইটির দৃঢ়তা এবং জীবনকাল হ্রাস করে না বরং এর উপস্থিতির গুণমানকেও মারাত্মকভাবে প্রভাবিত করে, যার ফলে গ্রাহকের অভিযোগ এবং রিটার্নের দিকে পরিচালিত করে, কোম্পানির অর্থনৈতিক ক্ষতির কারণ হয়।
স্ট্যাপল লিঙ্কেজ লাইন পরিচালনার বহু বছরের অভিজ্ঞতার সাথে, আমি ক্রমাগত অধ্যয়ন করি এবং পুরো স্ট্যাপল বাইন্ডিং প্রক্রিয়াটি গভীরভাবে বিশ্লেষণ করি। আমি বিভিন্ন দৃষ্টিকোণ থেকে ক্যাভিটেশনের কারণগুলি অন্বেষণ করব যার মধ্যে রয়েছে সরঞ্জাম, প্রক্রিয়া, উপকরণ এবং ক্রিয়াকলাপগুলি, প্রকৃত উত্পাদনের ক্ষেত্রেগুলির সাথে মিলিত, এবং প্রধান প্রক্রিয়াটিকে অপ্টিমাইজ করার জন্য পরামর্শ প্রস্তাব করব৷ উদ্দেশ্য মুদ্রণ শিল্পের জন্য ব্যবহারিক সমাধান প্রদান করা এবং প্রধান পণ্যের সামগ্রিক গুণমান উন্নত করা।
আঠালো বাঁধাই পণ্য মধ্যে cavitation ফর্ম
বাইন্ডিং প্রোডাক্টের শূন্যতাগুলি প্রধানত সুস্পষ্ট মধুচক্র হিসাবে দেখা যায়-যেমন ছোট গর্ত বা বুদবুদ বইয়ের উপরের এবং নীচের প্রান্তে, এবং জোরে চাপ দিলে মেরুদণ্ডে একটি আড়ষ্ট অনুভূতি হয়। নির্দিষ্ট প্রকাশ নিম্নরূপ:
01/ গরম গলিত আঠালো অসম বন্টন
চিত্র 1-এ যেমন দেখানো হয়েছে, নিরাময় করা আঠালো স্তরে, সুস্পষ্ট বুদবুদ-গঠিত শূন্যতা দেখা যায়, অথবা কিছু এলাকায়, গরম গলিত আঠালো দ্বারা আবৃত কোনো ফাঁকা দাগ নেই। বুদবুদ এই এলাকায় অপর্যাপ্ত বন্ধন এলাকা সৃষ্টি করে, যখন ফাঁপা এলাকাগুলি সম্পূর্ণরূপে বন্ধন শক্তি হারায়। মেরুদণ্ডের মাঝখান থেকে বইটি খুলে বিভক্ত করে, আপনি দেখতে পাবেন যে মেরুদণ্ডের অংশগুলি হয় গরম গলিত আঠা দিয়ে আবৃত নয় বা শূন্যতা সহ অনিরাপদ।
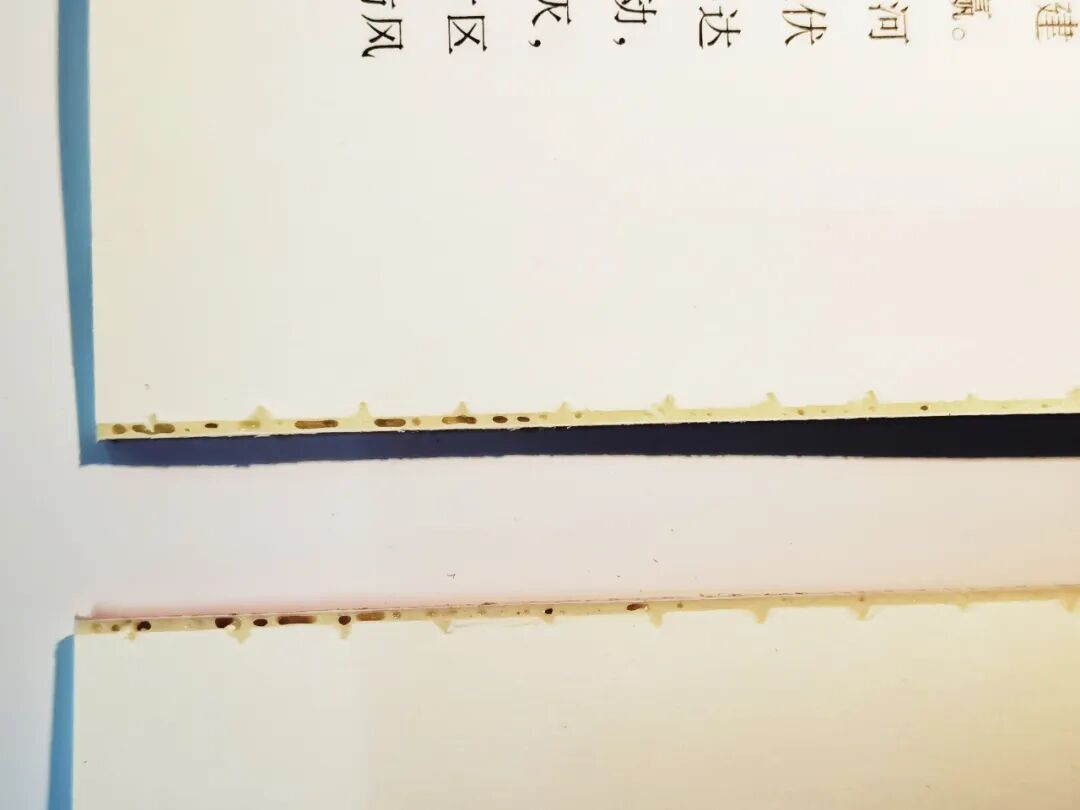 চিত্র 1: বুক মেরুদণ্ডের কিছু অংশের আঠা পাতলা, শূন্যতা সহ।
02/ অসামঞ্জস্যপূর্ণ আঠালো স্তর বেধ
এই সমস্যাটি বুক মেরুদণ্ডের পৃষ্ঠকে অসম (তরঙ্গায়িত) করে তোলে, বিশেষত একটি মসৃণ এবং অভিন্ন পৃষ্ঠের পরিবর্তে নিরাময় করা বইয়ের মেরুদণ্ডে অনিয়মিত ফুসকুড়ি, বাম্প বা অবসাদ হিসাবে প্রকাশিত হয় (চিত্র 2-এ দেখানো হয়েছে)। উপরের এবং নীচের প্রান্তে আঠালো স্তরের বেধের মধ্যেও লক্ষণীয় পার্থক্য থাকতে পারে (চিত্র 3 এ দেখানো হয়েছে)।
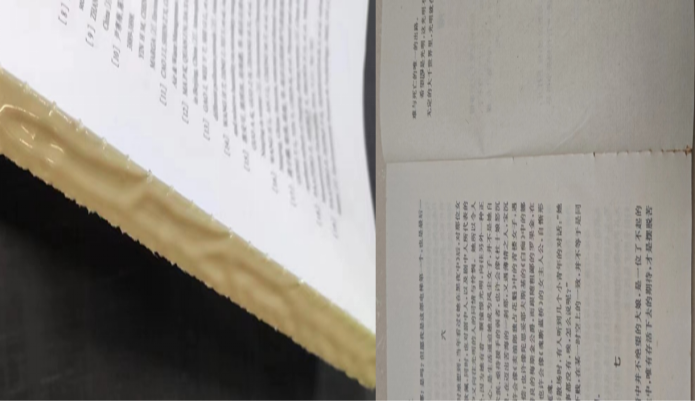
চিত্র 2 বইয়ের মেরুদণ্ডের অসম পৃষ্ঠ
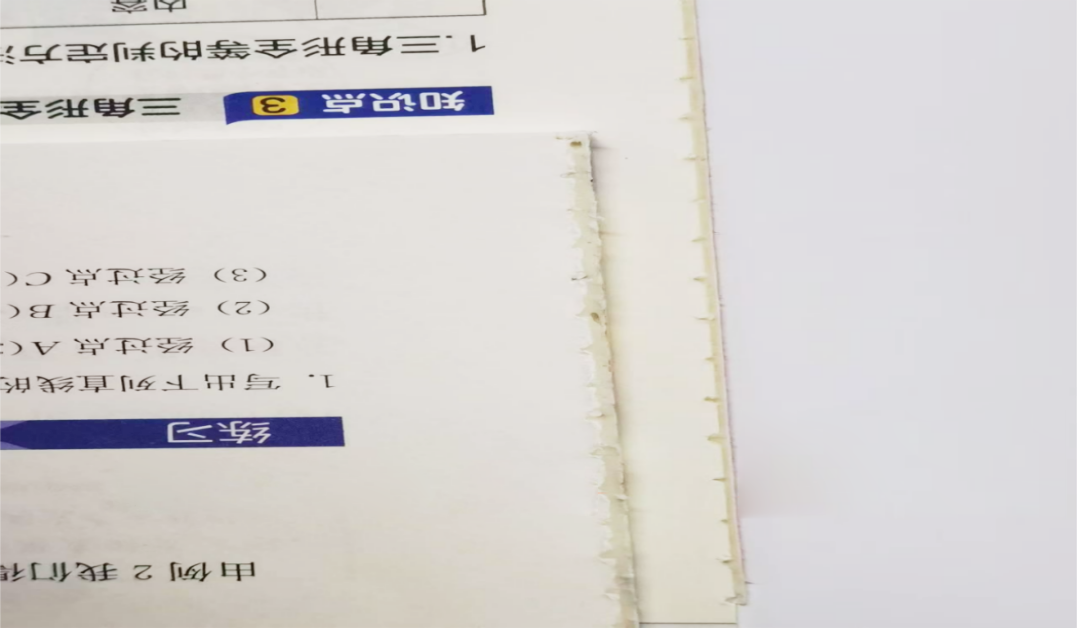 চিত্র 3: মাথা এবং লেজের আঠালো স্তরের বেধে একটি উল্লেখযোগ্য পার্থক্য রয়েছে।
আঠালো পণ্যের মানের উপর বায়ু বুদবুদের প্রভাব
01/ পণ্য চেহারা প্রভাবিত
প্রথমত, এটি বইয়ের মেরুদণ্ডকে সামগ্রিকভাবে অসম বা স্থানীয়ভাবে ডুবিয়ে দেয়, যা মেরুদণ্ডের সমতলতা এবং সামগ্রিক নান্দনিকতাকে প্রভাবিত করে। দ্বিতীয়ত, মাথা এবং লেজে বায়ু বুদবুদ গ্রাহক বা পাঠকদের পড়ার অভিজ্ঞতাকে প্রভাবিত করে।
02/ গুরুতর বায়ু বুদবুদ দৃঢ়তা প্রভাবিত
গুরুতর বায়ু বুদবুদ ফাঁপা আঠালো অঞ্চল তৈরি করে, পৃষ্ঠাগুলিকে আলাদা করা সহজ করে তোলে, দৃঢ়তা হ্রাস করে, প্রসার্য পরীক্ষায় ব্যর্থ হয় এবং গুরুতর ক্ষেত্রে বইয়ের মেরুদণ্ড ভেঙে, আলগা পৃষ্ঠাগুলি এবং অন্যান্য গুরুতর মানের সমস্যা সৃষ্টি করে।
03/ রিটার্ন এবং গ্রাহকের অভিযোগের দিকে নিয়ে যাওয়া
মাথা এবং লেজে 1 মিমি থেকে বড় বায়ু বুদবুদ গ্রাহকদের রিটার্ন বা অভিযোগ, এমনকি জরিমানাও হতে পারে, কোম্পানির সুনামকে প্রভাবিত করে। বিশেষত গুরুতর বায়ু বুদবুদগুলির ক্ষেত্রে, পণ্যগুলিকে গুণমানের স্পট পরীক্ষায় অযোগ্য হিসাবে বিচার করা যেতে পারে, যার ফলে কোম্পানির বিশ্বাসযোগ্যতার গুরুতর ক্ষতি হয়।
আঠালো পণ্যগুলিতে বায়ু বুদবুদের কারণগুলির বিশ্লেষণ
01/ আঠালো প্রয়োগ প্রক্রিয়ার অনুপযুক্ত সমন্বয়
(1) অনুপযুক্ত আঠালো তাপমাত্রা নিয়ন্ত্রণ: খুব বেশি বা খুব কম আঠালো তাপমাত্রা সরাসরি গরম গলিত আঠালোর তরলতা এবং আঠালোতাকে প্রভাবিত করে, যা অসম প্রয়োগের দিকে পরিচালিত করে এবং বই ব্লক আঠার গুণমানকে প্রভাবিত করে। মুদ্রিত শীটের সংখ্যার পার্থক্যগুলি গরম গলিত আঠালোর শীতলকরণ এবং দৃঢ়করণের সময়কেও প্রভাবিত করে, তাই ঋতু এবং পরিবেশগত তাপমাত্রার পরিবর্তন অনুসারে আঠালো তাপমাত্রা সামঞ্জস্য করা প্রয়োজন।
(2) আঠালো রোলারের অনুপযুক্ত উচ্চতার অবস্থান: আঠালো রোলারটি খুব বেশি বা খুব কম হলে, গরম গলিত আঠাটি অসমভাবে বিতরণ করা হয়, ফলে ফাঁপা আঠালো হয় এবং বইয়ের বন্ধন শক্তিকে প্রভাবিত করে।
(3) গরম গলিত আঠালোর অনুপযুক্ত বেধ এবং সান্দ্রতা: বইয়ের বেধ অনুসারে আঠার স্তরের বেধ সামঞ্জস্য করা উচিত, সাধারণত 1.0±0.2 মিমি পরিসরের মধ্যে নিয়ন্ত্রিত হয় (চিত্র 4-এ দেখানো হয়েছে যেখানে আঠার স্তরটি খুব বেশি)। গরম গলিত আঠালোর অনুপযুক্ত সান্দ্রতা আঠালো প্রয়োগের অভিন্নতা এবং বন্ধন শক্তিকেও প্রভাবিত করে।
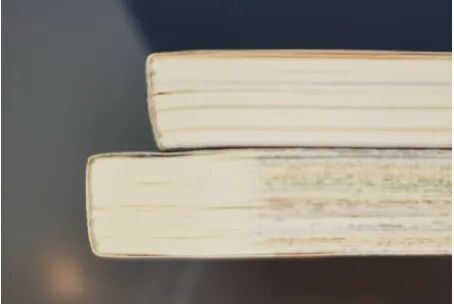
চিত্র 4 আঠালো স্তরটি খুব পাতলা
(4) আঠালো রোলারটি সঠিকভাবে অবস্থান না করলে, এটি বইয়ের মেরুদণ্ডের অংশগুলিতে কোন আঠালো থাকবে না (চিত্র 5 এ দেখানো হয়েছে)।
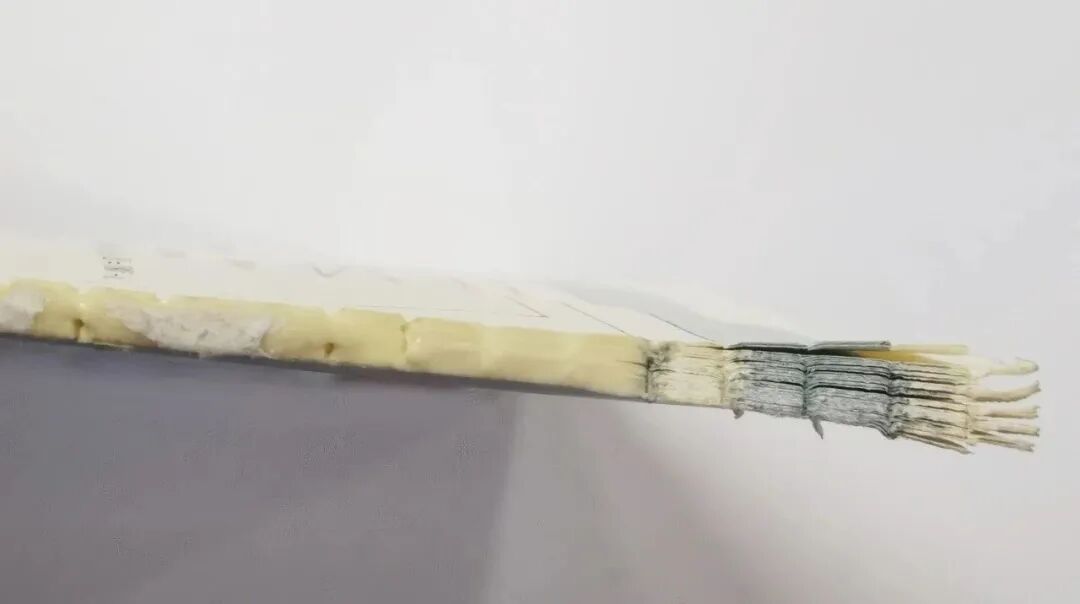 চিত্র 5 রোলারে যে অবস্থানে আঠা লাগানো হয়েছে সেটি সঠিক নয় এবং পায়ে কোনো আঠা নেই
02/ ব্যাক মিলিং ছুরির অনুপযুক্ত সমন্বয়
(1) পিছনের মিলিং ছুরির কাটিং প্রান্তটি মারাত্মকভাবে পরিধান করা হয়। মিলিংয়ের পরে বুক মেরুদণ্ডের পৃষ্ঠটি যদি সঠিকভাবে মিলিত না হয়, অমসৃণ হয় বা মিলিত টুকরা থাকে, তবে এটি আঠা প্রয়োগের গুণমানকে প্রভাবিত করবে (চিত্র 6 এ দেখানো হয়েছে)।
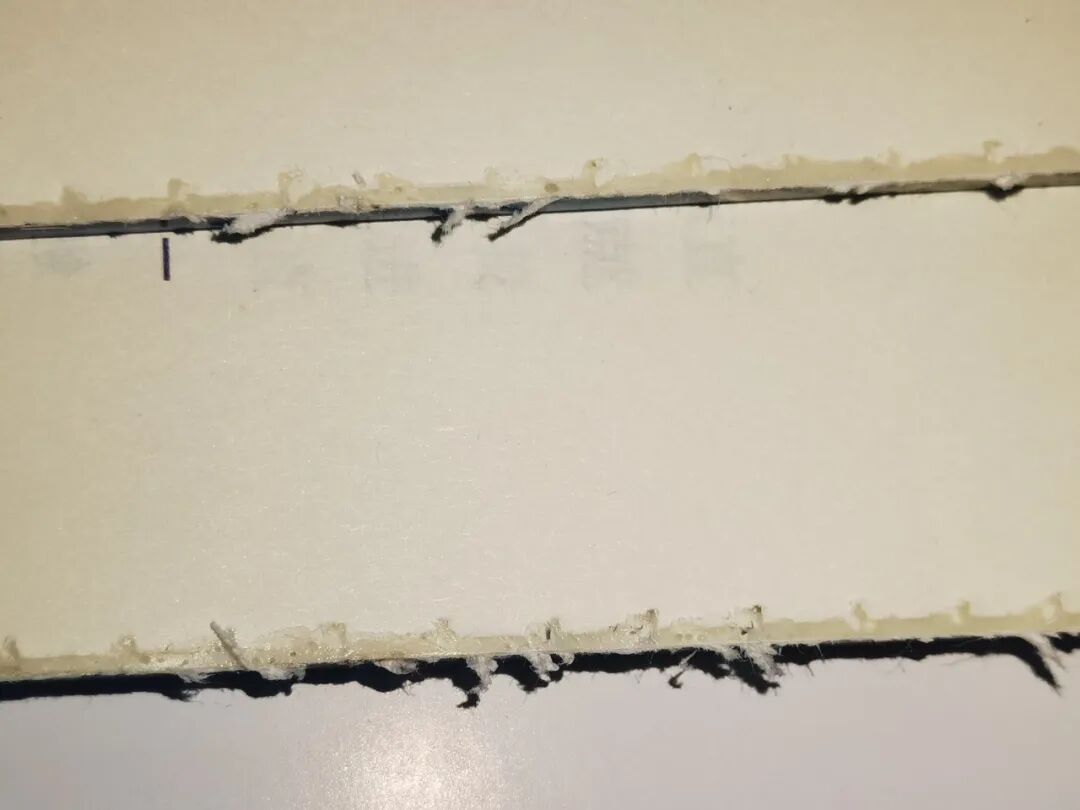 চিত্র 6: বইয়ের মেরুদণ্ডের পৃষ্ঠটি পুরোপুরি মিলিত নয়
(2) যদি ব্যাক মিলিং কাটার এবং প্রেসার প্লেটের মধ্যে ব্যবধানটি খুব বেশি হয় তবে এটি বুক কোরের প্রান্তটি উত্তোলনের কারণ হতে পারে, যার ফলে অসম মিলিং ব্যাকিং হয়।
(3) ব্যাক মিলিং কাটারের অনুভূমিক সমতল থেকে ক্লিপ প্রান্তে অনুপযুক্ত উল্লম্ব দূরত্ব সামঞ্জস্য: যদি দূরত্ব খুব বেশি হয় এবং স্টেপলের উন্মুক্ত অংশে পর্যাপ্ত টান না থাকে, তাহলে এটি কাগজগুলির মধ্যে আলগা হয়ে যাবে, গরম গলিত আঠালোর অনুপ্রবেশের গভীরতা বাড়াবে এবং মেরুদণ্ডের পুরুত্বের চেয়ে বেশি ঘনত্বের মতো সমস্যাগুলি কাটাতে হবে। বুদবুদ, রেখা, এবং ধনুক বলি, যা সমাপ্ত পণ্য কাটা জটিল করে তোলে; দূরত্ব খুব ছোট হলে, এটি গরম গলিত আঠালো অনুপ্রবেশ গভীরতা এবং বন্ধন শক্তি প্রভাবিত করবে।
03/ সমর্থন গঠন প্রক্রিয়ার অপর্যাপ্ত সমন্বয়
(1) সমর্থন গঠন প্রক্রিয়ার অনুপযুক্ত উচ্চতা বা ভারসাম্য: যদি বইয়ের মেরুদণ্ডে সমস্ত বুদবুদ উপস্থিত হয়, তবে সমর্থন গঠনের প্রক্রিয়াটির উচ্চতা সামঞ্জস্য করা প্রয়োজন; বুদবুদ মাটির উপরে বা নীচে প্রদর্শিত হলে, সমর্থনের ভারসাম্য সামঞ্জস্য করতে একটি স্তর ব্যবহার করুন।
(2) সাপোর্ট এবং হ্যামারিং মেকানিজমের বুক ক্ল্যাম্পিং অ্যাকশন টাইম মেলে না: "প্রথমে পুশ আপ, তারপর ক্ল্যাম্প," "একই সময়ে জ্যাক আপ।" যদি সময় মেলে না, বুদবুদও হতে পারে। এই ধরনের ক্ষেত্রে, সমর্থন এবং হাতুড়ি প্রক্রিয়ার বই ক্ল্যাম্পিং অ্যাকশন সময় সামঞ্জস্য করা প্রয়োজন।
04/ অনুপযুক্ত কাগজ নির্বাচন এবং ভাঁজ
(1) লাইটওয়েট পেপার: লাইটওয়েট পেপার সাধারণ অফসেট পেপারের চেয়ে নরম। পৃষ্ঠাগুলি সম্পূর্ণরূপে চ্যাপ্টা না হলে, বায়ু পকেট তৈরি হতে পারে, যা বইয়ের পিছনে সহজেই ফাঁপা হতে পারে।
(2) কভার এবং বডি পেপারের পরিমাণে উল্লেখযোগ্য বৈষম্য: কভার পেপারটি 200g/m2 এর উপরে হওয়া উচিত, কিন্তু বডি পেপারটি 65g/m2 এর নিচে হওয়া উচিত, যার ফলে কভারটি আকার দেওয়ার পরে টেক্সটের উপর টেনে নিয়ে যায় এবং পিঠটি ফাঁপা হয়ে যায়।
(3) অনুপযুক্ত ভাঁজ এবং স্ট্যাকিং: পৃষ্ঠাগুলির অনুপযুক্ত ভাঁজ বা স্ট্যাকিং ভাঁজ বা অসম পৃষ্ঠের (বিশেষত কুঁচকানো কাঁটা) সৃষ্টি করতে পারে, যার ফলে গরম গলিত আঠালো সমানভাবে ঘেঁষতে ব্যর্থ হয়, ফলে মেরুদণ্ডে ফাঁপা হয়ে যায়।
05/ অনুপযুক্ত স্লট সমন্বয়
(1) যদি স্লটের ব্যবধান এবং গভীরতা মানক প্রয়োজনীয়তাগুলি পূরণ না করে, তবে বইয়ের পিছনের আঠালোটি সঠিকভাবে পূর্ণ নাও হতে পারে, ফলে ফাঁকা স্থানগুলি তৈরি হয়।
(2) খাঁজকাটা ছুরির তীব্র পরিধান, বইয়ের পিছনে খাঁজগুলির অসম গভীরতা এবং গরম গলিত আঠা পূরণ করা কঠিন, যা আঠালো প্রয়োগের গুণমানকে প্রভাবিত করে (চিত্র 7 এ দেখানো হয়েছে)।
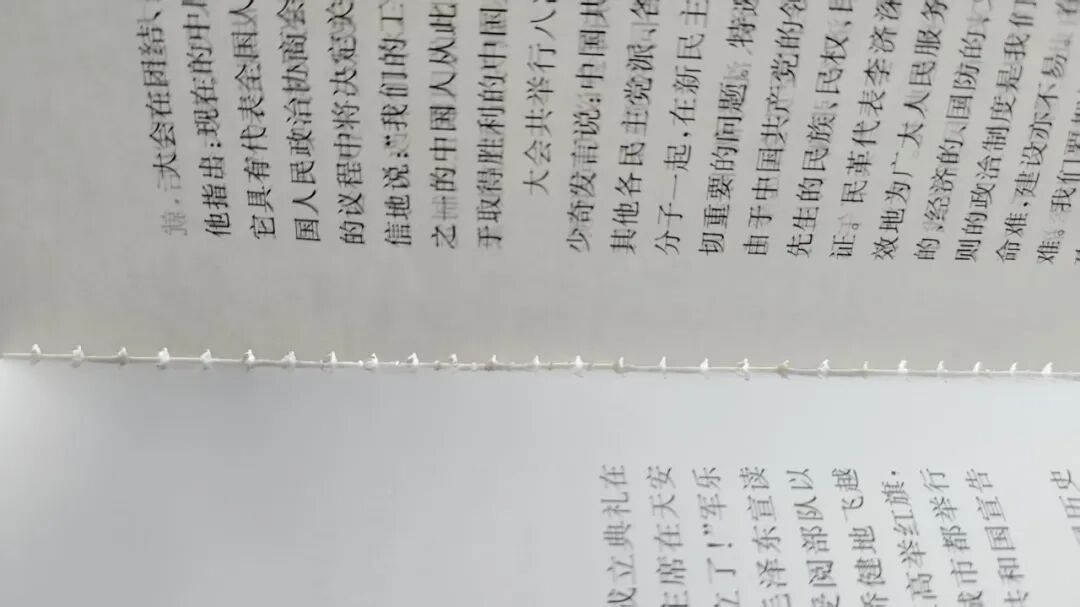 চিত্র 7: স্লটিং ব্লেডগুলি গুরুতরভাবে পরা হয়, বইয়ের পিছনে স্লটের অসম গভীরতা সহ
(3) স্লটিং ছুরি এবং বইয়ের পিছনের মধ্যে কোণটি ভুল হলে, কাগজের স্ক্র্যাপ এবং কাগজের ফাইবারগুলি স্লট করার পরে স্লট খোলাতে বাধা দিতে পারে, গরম গলিত আঠাকে স্লটে প্রবেশ করতে বাধা দিতে পারে, যার ফলে পিছনে অপর্যাপ্ত এবং অসম আঠালো হয় এবং স্পাইনে বুদবুদ সৃষ্টি করে।
06/ বই ক্লিপগুলির জন্য অসঙ্গত ক্ল্যাম্পিং ফোর্স সমন্বয়
যখন বাইন্ডিং মেশিনে প্রতিটি ক্লিপের ক্ল্যাম্পিং বল অসামঞ্জস্যপূর্ণ হয়, তখন খুব কম চাপ সহ ক্লিপের ভিতরের বুক কোর মিলিং প্লেট দ্বারা মিলিং ব্যাকিং স্টেশনের মাধ্যমে টেনে নিয়ে যেতে পারে, যার ফলে মিলিং ব্যাক অসমান (কাত) হয়ে যায়। স্লটগুলির মধ্য দিয়ে যাওয়ার পরে, বুক কোর এবং মেরুদণ্ডের সামনের এবং পিছনের স্লটের গভীরতা অসম হয়ে যায়, যার ফলে অসম সমর্থন এবং সমর্থন বল হয়, যা ফাঁপা মেরুদণ্ডের দিকে পরিচালিত করে।
07/ গরম গলিত আঠালো ব্যবহার অনুপযুক্ত
(1) কাগজের প্রকারের উপর ভিত্তি করে সঠিক গরম গলিত আঠালো মডেল নির্বাচন না করা: বিভিন্ন ধরনের কাগজ ব্যবহার করা উচিত, যেমন লেপা কাগজ, যা উপযুক্ত টাইপ হওয়া উচিত। গরম গলানো আঠার বিভিন্ন মডেল মিশ্রিত করবেন না (আঠা পরিবর্তন করার সময়, আঠালো পাত্রটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করতে হবে), অন্যথায় বইয়ের পিছনের আঠালো অসমান হবে, যার ফলে বুদবুদ হবে।
(2) গরম গলিত আঠালোর সাথে মেশিনের গতি মেলে না: উচ্চ গতির আঠালোর জন্য নিরাময় সময় হল 3~5 সেকেন্ড, খোলার সময় হল 5~7 সেকেন্ড; কম-গতির আঠালো 8 ~ 13 সেকেন্ডের জন্য নিরাময় করে এবং 9 ~ 15 সেকেন্ডের জন্য খোলে৷ গরম গলিত আঠালোর অনুপযুক্ত নির্বাচন, সেইসাথে খুব দ্রুত বা খুব ধীর নিরাময় এবং খোলার সময়, এছাড়াও আঠা প্রয়োগের গুণমানকে প্রভাবিত করতে পারে এবং বুদবুদ সৃষ্টি করতে পারে।
(3) গরম গলিত আঠালোর অস্থির গুণমান: কিছু গরম গলিত আঠালো নিম্নমানের এবং এতে অনেক অমেধ্য রয়েছে, যা আঠালো পাত্রের গরম করার রডের সাথে অমেধ্য আটকে দিতে পারে বা রাবার পাইপ বা রাবারের চাকা আটকে দিতে পারে, যার ফলে অসম আঠালো প্রয়োগ এবং গহ্বর তৈরি হয়।
আঠালো বাঁধাই পণ্য cavitation জন্য সমাধান
01/ অপ্টিমাইজেশান এবং আঠালো প্রয়োগ পদ্ধতির মানগুলির সমন্বয়
(1) আঠালো তাপমাত্রা সামঞ্জস্য করুন: তাপমাত্রার পার্থক্য ±5 ডিগ্রী সীমার মধ্যে নিয়ন্ত্রিত হয় তা নিশ্চিত করতে পরিবেষ্টিত তাপমাত্রা অনুযায়ী আঠালো তাপমাত্রা সামঞ্জস্য করুন। উদাহরণস্বরূপ, গ্রীষ্মে, আঠালো তাপমাত্রা 160 ডিগ্রি সেট করা যেতে পারে, এবং শীতকালে, এটি 170 ডিগ্রিতে উন্নীত করা যেতে পারে।
(2) রাবার চাকার উচ্চতা সামঞ্জস্য করুন: অতিরিক্ত বা কম চাপ এড়িয়ে রাবার চাকার চাপ সমান এবং উপযুক্ত তা নিশ্চিত করতে রাবার রোলার এবং লেভেলিং রোলারের উচ্চতা পরীক্ষা করুন এবং সামঞ্জস্য করুন।
#1 প্রাইমার পাত্রের জন্য প্রস্তাবিত: বুক কোর 0.50~0.80mm সহ রাবার চাকার ব্যবধান নেই; বুক কোর 0.80~1.00mm সহ রাবার চাকার ব্যবধান নেই; বই কোর 0.85 সঙ্গে অভিন্ন রাবার চাকা ব্যবধান ~ 0.90mm.
#2 বেস রাবার পাত্রের জন্য প্রস্তাবিত: না. 1 রাবার চাকার ব্যবধান 0.80~1.00 মিমি; না. 2 রাবার চাকার ব্যবধান 1.80~2.00 মিমি; অভিন্ন রাবার চাকার ব্যবধান প্রায় 2.00 মিমি।
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 মিমি, প্রস্তাবিত আঠালো স্তর 1.5 ~ 2.0 মিমি বেধ। মোটা বইয়ের জন্য, স্লটগুলি পূরণ করতে আঠালো বাড়ান, এবং স্লট টানানোর প্রযুক্তিও ব্যবহার করুন (খাঁজের গভীরতা 1.5 মিমি থেকে বেশি বা সমান)।
02/ ব্যাক মিলিং প্রক্রিয়ার উন্নতি
(1) ব্যাক মিলিং এজ নিয়মিতভাবে পরিদর্শন করুন: পরিদর্শনের মান হল যে কোনও বাহ্যিক ত্রুটি নেই এবং কাটিয়া প্রান্তে কোনও প্যাসিভেশন নেই, এবং মিলিং প্রভাব (ব্যাকিং সমতলতা, রুক্ষতা) এবং প্রক্রিয়া পরামিতিগুলি (গভীরতার সামঞ্জস্য) ব্যাপকভাবে যাচাই করা হয়। প্রয়োজনে, ধারালো করা বা প্রতিস্থাপন করা উচিত (চিত্র 8 এ দেখানো হয়েছে)।
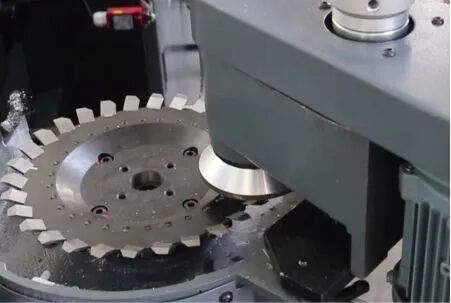
চিত্র 8 নিয়মিতভাবে বুক মেরুদণ্ডের মিলিং ব্লেড পরিদর্শন করুন
(2) মিলিং ব্লেড এবং প্রেসার প্লেটের মধ্যে ক্লিয়ারেন্স সামঞ্জস্য করুন: সামনে এবং পিছনের কাটার ডিস্ক এবং মিলিং ব্লেডের মধ্যে ক্লিয়ারেন্স সামঞ্জস্য করুন 0.1-0.3 মিমি (একটি ফিলার গেজ দিয়ে পরিমাপ করা হয়), 0.3 মিমি এর বেশি না হয়, এটি নিশ্চিত করতে যে বুকের মেরুদণ্ডটি F9 এর পরে মসৃণ হচ্ছে (মিলের পরে দেখানো হয়েছে)।
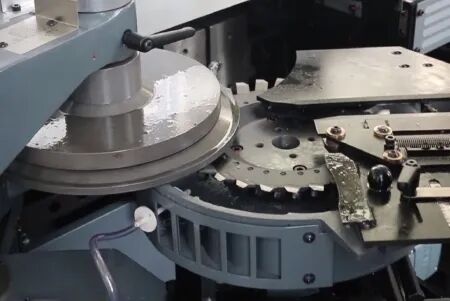
চিত্র 9 মিলিং ব্যাক নাইফ এবং প্রেস প্লেটের মধ্যে ফাঁক সামঞ্জস্য করা
(3) মিলিং ব্যাক ছুরির অনুভূমিক পৃষ্ঠ থেকে বুক ক্ল্যাম্পের নীচের প্রান্তে উল্লম্ব দূরত্ব সংশোধন করা: বুক ব্লকের মেরুদণ্ডের বাঁধনে উন্মুক্ত বুক ক্ল্যাম্পের অংশটি সঠিকভাবে সামঞ্জস্য করুন; সাধারণত, 10 মিমি সুপারিশ করা হয়। বাইন্ডিং=মিলিং পরিমাণ + 10মিমিতে উন্মুক্ত অংশ। যদি বাইন্ডিং এ উন্মুক্ত অংশ 13mm হয়, তাহলে মিলিং পরিমাণ 3mm হয়।
(4) মিলিং ব্যাক গভীরতা: সাধারণ কাগজের বেধ হল 1.5–3.0mm (80g/m² কাগজ প্রায় 2.0–2.5mm পুরু)। ট্রায়াল মিলিংয়ের জন্য একটি বর্জ্য বই ব্লক ব্যবহার করুন এবং মিলিং ব্যাক গভীরতা অভিন্ন কিনা তা পরীক্ষা করুন (একটি গভীরতার পার্থক্য 0.1 মিমি এর চেয়ে কম বা সমান যোগ্য)।
03/ বুক ব্লক গঠন পদ্ধতির সমন্বয়
(1) বুক ব্লক গঠনের প্রক্রিয়ার উচ্চতা সামঞ্জস্য করা: বুক ব্লকের প্রসারণের পরিমাণ অনুযায়ী বুক ব্লক গঠনের প্রক্রিয়ার উচ্চতা সামঞ্জস্য করুন। উদাহরণ হিসাবে ক্যামব্রিজ 12000 নির্ভুলতা মডেলটি গ্রহণ করে, কেসিং মেশিনের উপরে শূন্য অবস্থানে মিল করা বই ব্লকটি বন্ধ করুন। এই সময়ে, কেসিং টেবিলটি তার সর্বোচ্চ বিন্দুতে রয়েছে এবং গাইড রেল ইনসার্টের কার্যকারী পৃষ্ঠ থেকে কেসিং টেবিলের নিম্ন চাপের প্লেটের দূরত্ব 138.5 মিমি, 0.1 মিমি এর মধ্যে একটি ত্রুটি রয়েছে। এই মুহুর্তে, গঠন প্রক্রিয়ার উচ্চতা আঠা প্রয়োগের পরে বইয়ের মেরুদণ্ডকে দৃঢ়ভাবে সমর্থন করে।
(2) ফর্মিং মেকানিজমের ভারসাম্য সামঞ্জস্য করা: বইয়ের মাথা এবং লেজের বায়ু বুদবুদ অনুসারে ফর্মিং মেকানিজমের ভারসাম্য সামঞ্জস্য করুন যাতে বুকের মেরুদণ্ড সমানভাবে গঠিত হয়, সামনের-থেকে-0.1 মিমি ত্রুটির সাথে (চিত্র 10 দেখুন)।
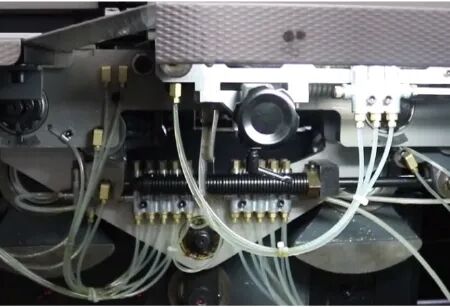 চিত্র 10 বাইন্ডার ফর্মিং মেকানিজম ব্যালেন্সের সামঞ্জস্য
04/ পেপার অপ্টিমাইজেশান প্রক্রিয়া ব্যবস্থা
(1) লাইটওয়েট কাগজের জন্য অপ্টিমাইজেশান ব্যবস্থা: লাইটওয়েট পেপারকে বাঁধার আগে কম্প্যাক্ট করা এবং বান্ডিল করা এবং 8 ঘন্টার বেশি রাখা দরকার; উপযুক্ত গরম গলিত আঠালো নির্বাচন করুন; গরম গলিত আঠালো সমানভাবে বিতরণ করা এবং সম্পূর্ণরূপে প্রবেশ করা নিশ্চিত করতে পারফেক্ট বাইন্ডিং মেশিনের গতি, চাপ এবং অন্যান্য পরামিতিগুলি যথাযথভাবে সামঞ্জস্য করুন।
(2) বই ব্লক সমতলতা নিয়ন্ত্রণ: উপরের বই প্ল্যাটফর্মের স্তর সামঞ্জস্য করুন যাতে মিলড ব্যাকের সমতলতা এবং স্কোরিং খাঁজের গভীরতা নিশ্চিত করুন, বুক ব্লকটি ঝরঝরে, বলিরেখা বা কার্লিং ছাড়াই নিশ্চিত করুন।
(3) প্রকাশকের সাথে আগাম যোগাযোগ করুন। উপকরণ ডিজাইন এবং নির্বাচন করার সময়, ভিত্তি ওজনের একটি বড় পার্থক্য সহ কভার এবং বুক ব্লক পেপার ব্যবহার করা এড়াতে চেষ্টা করুন। ডিজাইনের সময় প্রয়োজন হলে, উভয়ের মধ্যে উত্তেজনা স্থানান্তর করতে সন্নিবেশ বা ইন্টারলিভ যোগ করার চেষ্টা করুন।
05/ স্কোরিং মেকানিজম অ্যাডজাস্টমেন্ট
(1) স্কোরিং গভীরতা প্রায় 1.2 মিমি বাড়ান এবং নিশ্চিত করুন যে গরম গলিত আঠালো সম্পূর্ণরূপে খাঁজের মধ্যে প্রবেশ করে।
(2) 5.0-7.0 মিমি স্কোরের মধ্যে দূরত্ব নিয়ন্ত্রণ করুন।
(3) নিয়মিতভাবে চেক করুন এবং সময়মত মিলিং ব্যাক স্কোরিং নাইফ এবং স্কোরিং মিলিং ব্যাক কাটিং ব্লক প্রতিস্থাপন করুন।
(4) স্কোরিং খাঁজের জন্য স্ট্যান্ডার্ড প্রয়োজনীয়তা: খাঁজের মধ্যে দূরত্ব 5.0-7.0 মিমি; খাঁজের গভীরতা 1.5±0.5 মিমি।
06/ বুক ক্ল্যাম্প ক্ল্যাম্পিং ফোর্স অ্যাডজাস্টমেন্ট
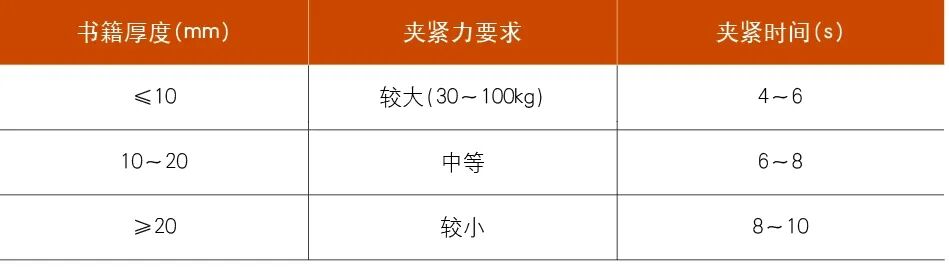
(1) সারণি 1 এ দেখানো রেফারেন্স স্ট্যান্ডার্ড সহ, বইয়ের বেধ এবং ক্ল্যাম্পিং ফোর্স এর মধ্যে সম্পর্ক নির্ধারণ করুন।
টেবিল 1 বই পুরুত্ব এবং ক্ল্যাম্পিং বল মধ্যে সম্পর্ক
(2) বিভিন্ন ডিভাইস পুরুত্ব সেন্সরগুলির মাধ্যমে বইয়ের পুরুত্বের ডেটা সনাক্ত করতে পারে এবং নিয়ামক স্বয়ংক্রিয়ভাবে ক্ল্যাম্পিং ফাঁক নিয়ন্ত্রণ করতে ক্ল্যাম্পিং প্লেটের স্থানচ্যুতির সাথে মেলে। উদাহরণস্বরূপ, যখন 15 মিমি বইয়ের পুরুত্ব সনাক্ত করা হয়, তখন ক্ল্যাম্পিং প্লেটটি একটি ফাঁক=15মিমি প্লাস আঠালো স্তর ক্ষতিপূরণে চলে যায় (প্রায় 0.5 মিমি)। বিকল্পভাবে, প্রতিটি বুক ক্ল্যাম্পের ক্ল্যাম্পিং বল হোস্ট মেশিনে প্রতিটি ক্ল্যাম্পের টর্শন স্প্রিং চাপ সামঞ্জস্য করে সামঞ্জস্যপূর্ণ করা যেতে পারে।
(3) ক্ল্যাম্পিংয়ের পরে, যদি বুক ব্লকটি 2.5 মিমি এর কম বা সমান হয় তবে এটি যোগ্য বলে বিবেচিত হয়। বলি, বুদবুদ, উন্মুক্ত আঠা বা আঠালো ওভারফ্লো এর মতো ত্রুটির জন্য এলোমেলোভাবে বইয়ের মেরুদণ্ড পরিদর্শন করুন।
নিখুঁত-আবদ্ধ পণ্যে অকার্যকর সমস্যা সমাধানের জন্য সরঞ্জাম, প্রক্রিয়া, উপকরণ এবং অপারেশন সহ একাধিক দিক সম্বোধন করা প্রয়োজন। পদ্ধতিগত বিশ্লেষণ এবং অপ্টিমাইজেশনের মাধ্যমে, নিখুঁত-আবদ্ধ পণ্যের মানের স্থায়িত্ব কার্যকরভাবে উন্নত করা যেতে পারে। এই নিবন্ধে বর্ণিত সমাধানগুলি প্রকৃত উৎপাদনে যাচাই করা হয়েছে এবং ওয়্যারলেস নিখুঁত বাইন্ডিং প্রক্রিয়ায় সমস্যাগুলি সমাধানের জন্য সহকর্মীদের ধারণা প্রদানের উদ্দেশ্যে এবং তারা নিখুঁত বাইন্ডিং মেশিন অপারেটর এবং গুণমান প্রকৌশলীদের জন্য রেফারেন্স মান অফার করে।