


হালকা ব্যাকগ্রাউন্ড প্রিন্টের জন্য অসম কালি রঙ করা কি সহজ? কেন এই প্রক্রিয়াটি চেষ্টা করে দেখুন না!
বিভিন্ন মুদ্রণ পদ্ধতির আপডেট এবং প্রতিস্থাপনের সাথে, ঐতিহ্যগত সিগারেট লেবেল মুদ্রণ প্রক্রিয়াগুলি ক্রমাগত উদ্ভাবন করছে। সাধারণত ব্যবহৃত সিগারেট প্যাকেজিং প্রিন্টিং পদ্ধতির মধ্যে রয়েছে অফসেট প্রিন্টিং, রিলিফ প্রিন্টিং, গ্র্যাভিউর প্রিন্টিং, ওরিফিস প্লেট (স্ক্রিন প্রিন্টিং), ইত্যাদি। প্রতিটি মুদ্রণ প্রক্রিয়ার পণ্যের প্রভাব উপস্থাপনের নিজস্ব বৈশিষ্ট্য রয়েছে। প্রথাগত অফসেট প্রিন্টিং অনেক দিক যেমন হালকা কালি রঙ, মুদ্রণ ডট শ্রেণীবিন্যাস, এবং মুদ্রিত পণ্যের বিস্তারিত তথ্য হিসাবে ভাল প্রজনন কর্মক্ষমতা আছে. যাইহোক, বড় ফরম্যাটের বেস কালার পণ্যের জন্য কালি স্তরের বেধ নিয়ন্ত্রণ করা কঠিন, বিশেষ করে হালকা ফরম্যাটের বড় ফরম্যাট মুদ্রিত পণ্যগুলির জন্য। মানের সমস্যা যেমন রঙের অস্থিরতা এবং অমসৃণ কালি স্তর প্রিন্টিং প্রক্রিয়া চলাকালীন ঘটতে পারে, যার ফলে পণ্যের স্ক্র্যাপের হার বৃদ্ধি পায়, যার ফলে প্রতিষ্ঠানের ক্ষতি হয়, সম্পদের অপচয় হয় এবং স্থায়িত্ব হয়। যদিও রঙের পার্থক্যটি অস্থির এবং মেশিন অপারেটরদের দ্বারা বাস্তব-সময় পর্যবেক্ষণের মাধ্যমে সামঞ্জস্য করা যেতে পারে, যার জন্য অপারেটরদের উচ্চ মানের প্রয়োজন, তবুও পণ্যের রঙের ব্যাচগুলির সামঞ্জস্য নিশ্চিত করা কঠিন।
প্রথাগত ফ্লেক্সোগ্রাফিক প্রিন্টিং কালি স্থানান্তর করতে একটি জাল রোলার ব্যবহার করে, যা কার্যকরভাবে একটি বৃহৎ পৃষ্ঠে পটভূমির কালি স্তরের বেধ নিয়ন্ত্রণ করতে পারে। এটি অপারেটরদের জন্য তুলনামূলকভাবে কম প্রয়োজনীয়তা রয়েছে এবং কালি স্তরের বেধ নিয়ন্ত্রণ করতে আরও সুবিধাজনক, বিশেষ করে একটি বড় পৃষ্ঠের হালকা পটভূমি মুদ্রণ পণ্যগুলির জন্য। এটি কার্যকরভাবে কালি স্তর বেধের স্থিতিশীল স্থানান্তরের মাধ্যমে পণ্যের কালি রঙের অভিন্নতা নিয়ন্ত্রণ করতে পারে।
লেখকের কোম্পানির বর্তমানে একটি রোল্যান্ড 8+2 অফসেট প্রিন্টিং প্রেস রয়েছে, যা একটি উৎপাদন সরঞ্জাম যা পুরু কালি স্তর এবং ফ্লেক্সোগ্রাফিক মুদ্রণে অভিন্ন এবং স্থিতিশীল কালি রঙের বৈশিষ্ট্যগুলিকে অফসেট প্রিন্টিং ডটগুলির পরিষ্কার স্তর এবং বিস্তারিত তথ্যের ভাল পুনরুত্পাদনযোগ্যতার সাথে একত্রিত করে। ফ্লেক্সোগ্রাফিক প্রিন্টিং বড় পৃষ্ঠাগুলিতে হালকা পটভূমির রঙের রঙের স্থায়িত্বের জন্য দায়ী, অন্যদিকে অফসেট প্রিন্টিং পণ্যের গ্রাফিক এবং পাঠ্য বিবরণের পুনরুত্পাদনযোগ্যতার জন্য দায়ী, যার ফলে স্থিতিশীল রঙের পার্থক্য, স্পষ্ট শ্রেণিবিন্যাস এবং মুদ্রিত পণ্যগুলিতে সমৃদ্ধ বিবরণের বৈশিষ্ট্যগুলি অর্জন করে, সত্যিকার অর্থে প্রকৃত মানুষের আদর্শ মেনে চলার প্রভাব অর্জন করে।
একটি নির্দিষ্ট তামাক কোম্পানির একটি পণ্যকে উদাহরণ হিসাবে নিলে, পণ্যটির প্রধান রঙ হল একটি সম্পূর্ণ পৃষ্ঠার হালকা হলুদ পটভূমি। উত্পাদন প্রক্রিয়া চলাকালীন, অপারেটরদের স্তর, কালি মিশ্রন কর্মীদের প্রযুক্তিগত অভিজ্ঞতা, সরঞ্জামগুলির অপারেশন অবস্থা এবং উপকরণগুলির স্থিতিশীলতার কারণে রঙের পার্থক্যের স্থায়িত্ব বেশি হয় না। পণ্যের বৈশিষ্ট্যের উপর ভিত্তি করে, R&D টিম মেশ রোলার, কালি বেধ এবং সান্দ্রতা, প্রিন্টিং পেপার, প্রিন্টিং প্রক্রিয়া বিশ্লেষণ এবং উন্নতির দিকগুলি থেকে প্রক্রিয়া পরীক্ষা এবং রেকর্ড করা বিশ্লেষণ পরিচালনা করে এবং মেশিনে পণ্যের গুণমানের জন্য উপরের সূচকগুলির স্থায়িত্ব এবং অভিযোজনযোগ্যতার প্রয়োজনীয়তাগুলি বারবার যাচাই করে। লেখক নিম্নলিখিত দিক থেকে আঠালো নমনীয় বন্ধন প্রযুক্তির উন্নতির মাধ্যমে বৃহৎ বিন্যাসে হালকা বেস পণ্যগুলিতে স্থিতিশীল রঙের পার্থক্য এবং অভিন্ন কালি রঙ অর্জনের প্রক্রিয়াটি অন্বেষণ করবেন।
কাগজ, কালি এবং প্লেট রোলারের প্রক্রিয়া নির্বাচন
01 মুদ্রণ সামগ্রীর কর্মক্ষমতা বিশ্লেষণ
এই পণ্যটিতে ব্যবহৃত একক-প্রলিপ্ত সাদা কার্ডবোর্ডটি বেস পেপারের একপাশে সাদা আবরণ প্রয়োগ করে এবং তারপর ক্যালেন্ডারিং ডেকোরেশনের মাধ্যমে প্রক্রিয়াকরণ করে তৈরি করা হয়। যদি কাগজটি অসমভাবে প্রলেপযুক্ত হয় বা আনকোটেড কাগজ থাকে, তবে আনকোটেড কাগজে সারফেস ফাইবার ইন্টারলেসিং, রুক্ষ এবং অসম সাবস্ট্রেট পৃষ্ঠ এবং মুদ্রণ বিন্দুগুলির ব্যাসের চেয়ে বড় ফাইবারের ফাঁকগুলির মতো সমস্যা থাকবে, যার ফলে বিন্দুগুলি ঠিক তন্তুগুলির মধ্যবর্তী ফাঁকে থাকবে এবং কাগজের পৃষ্ঠে কালি স্থানান্তর করতে অক্ষম হবে, যাতে এটি ইমপ্রোস ক্ষেত্রফল তৈরি করে।
মুদ্রণ প্রক্রিয়া চলাকালীন, কাগজের অসম পৃষ্ঠের কারণে পণ্যটি অসম কালি রঙ, বিন্দুর ক্ষতি এবং মুদ্রণ পৃষ্ঠের দুর্বল সমতলকরণ অনুভব করতে পারে। মুদ্রণ কাগজের পৃষ্ঠের সমতলতা এবং আবরণের কালি শোষণ পণ্যের মুদ্রণ কার্যকারিতাকে প্রভাবিত করে এমন গুরুত্বপূর্ণ কারণ। তাই, বেস পেপার এবং পৃষ্ঠের আবরণের প্রয়োজনীয়তা নির্বাচনের পরিপ্রেক্ষিতে, পেপার মিলের সাথে গভীর প্রযুক্তিগত আদান-প্রদানের পাশাপাশি, আমরা আমাদের নিজস্ব মুদ্রণ সরঞ্জামের অবস্থার অধীনে প্রক্রিয়ার উন্নতিও করেছি, কাগজের পৃষ্ঠের সমতলতা সর্বাধিক করে এবং মুদ্রণ অভিযোজনযোগ্যতা উন্নত করেছি।
01
প্রথমত, ভাল সমতলতা সহ একটি বেস পেপার বেছে নিন, যেমন সেনবো বোওয়াং এসবিএস (হোয়াইট কোর হোয়াইট কার্ড) বা হংটা রেহেং এসবিএস (সাদা কোর সাদা কার্ড)। তাদের পৃষ্ঠের সমতলতার স্থায়িত্ব বেশি এবং ভালটি বেছে নেওয়ার জন্য বিভিন্ন স্কিমে পরীক্ষা এবং তুলনা করা যেতে পারে।
02
দ্বিতীয়ত, বিভিন্ন দিক থেকে আবরণ প্রভাব উন্নত করুন যেমন কাগজের আবরণ সরঞ্জাম ডিবাগিং, ক্যালেন্ডারিং এবং লেপ স্ক্র্যাপার।
03
তৃতীয়ত, আবরণ সূত্র সামঞ্জস্য করে, প্রলিপ্ত কাগজের কালি শোষণ কর্মক্ষমতা উন্নত করা যেতে পারে, নিশ্চিত করে যে কাগজের আবরণ দৃঢ়, বুদবুদ, রেখা ছাড়া এবং কাগজের পৃষ্ঠটি মসৃণ এবং অমেধ্যমুক্ত; নিশ্চিত করুন যে কাগজের পৃষ্ঠের মসৃণতা 400S এর উপরে, যাতে সাদা কার্ডবোর্ডটি মুদ্রণ প্লেটের সাথে শক্তভাবে যোগাযোগ করতে পারে এবং মুদ্রণ বিন্দুগুলি পরিষ্কারভাবে পুনরুদ্ধার করতে পারে।
04
চতুর্থত, প্রিন্টিং মানের সমস্যা যেমন ভুল ডট প্রিন্টিং, অসম কালির রঙ এবং পণ্যের মুদ্রণ প্রক্রিয়া চলাকালীন বিন্দুর ক্ষতি এড়াতে, UV ফ্লেক্সোগ্রাফিক কালি প্রবেশ করা থেকে রোধ করার জন্য সরঞ্জামের প্রথম সিটটি কাগজের পৃষ্ঠে UV ফেইডিং এজেন্ট দিয়ে পূর্ণ করতে হবে এবং কার্যকরভাবে কালি অপসারণ করতে হবে, কাগজের পৃষ্ঠের স্তর উন্নত করতে এবং কাগজের পিটগুলিকে উন্নত করতে।
02 মুদ্রণ কালি নির্বাচন এবং নিয়ন্ত্রণ
প্রথমত, প্রিন্টিং কালি নির্বাচনের ক্ষেত্রে, পানির-কালি প্রিন্টিং প্রক্রিয়ার সময় মেশ রোলারে আটকে যাওয়ার প্রবণতা থাকে এবং পেশাদার ক্লিনিং এজেন্ট দিয়ে পরিষ্কার করা আবশ্যক, যার ফলে মুদ্রণ বাধাগ্রস্ত হয় এবং টেকসই হয় না এবং রঙের স্থায়িত্বকে প্রভাবিত করে; পরিবেশগতভাবে বন্ধুত্বপূর্ণ UV নিরাময়কৃত ফ্লেক্সোগ্রাফিক কালি ইউভি আলোর বিকিরণের অধীনে কালি স্তরের তাত্ক্ষণিক নিরাময় অর্জন করতে পারে, জাল রোলারকে আটকে বা আটকে না রেখে, কার্যকরভাবে ডট বৃদ্ধির ঘটনাকে নিয়ন্ত্রণ করে এবং স্থিতিশীল গুণমান এবং উচ্চ উত্পাদন দক্ষতা নিশ্চিত করে। এটি কালি স্তরের দৃঢ়তা, কালি সান্দ্রতার স্থায়িত্ব এবং মুদ্রণের রঙের সামঞ্জস্য বজায় রাখতে পারে এবং পরিবেশগত পরিবেশকে আরও ভালভাবে রক্ষা করতে পারে।
দ্বিতীয়ত, কালি কণার পুরুত্ব এবং কালির সান্দ্রতাও মুদ্রণ প্রভাব এবং পোস্ট প্রেসের পণ্যের গুণমানের উপর উল্লেখযোগ্য প্রভাব ফেলে। যদি কালি কণা বেধ এবং কালি সান্দ্রতা প্রিন্টিং প্রক্রিয়ার সময় সঠিকভাবে নিয়ন্ত্রণ না করা হয়, তাহলে এটি মুদ্রিত পণ্যের বিন্দুগুলির প্রান্তগুলিকে লোমশ হয়ে উঠবে, বিন্দুগুলি বিকৃত হবে, বিন্দুগুলি প্রসারিত হবে এবং কালি স্থানান্তরের পরিমাণকে প্রভাবিত করবে; এমনকি পণ্যটির প্রসেসিং এবং হট স্ট্যাম্পিং-এর ক্ষেত্রে দুর্বল অভিযোজনযোগ্যতার দিকে নিয়ে যায়, যার ফলে সমাপ্ত পণ্যে সোনার ক্ষতি, পেস্ট এবং এমনকি কালি বিস্ফোরণের মতো সমস্যা দেখা দেয়। অতএব, পরীক্ষার প্রক্রিয়া চলাকালীন কালি কণার বেধ এবং সান্দ্রতা কঠোরভাবে নিয়ন্ত্রণ করা উচিত।
03 সংস্করণ রোলারের বৈশিষ্ট্য এবং অভিযোজনযোগ্যতা
ফ্লেক্সোগ্রাফিক বেস কালার প্রিন্টিংয়ের প্রক্রিয়ায়, সিরামিক মেশ রোলারগুলিতে উচ্চ মুদ্রণ প্রতিরোধের, জারা প্রতিরোধের, উচ্চ তাপমাত্রা প্রতিরোধের, নিয়মিত জালের গর্ত, মসৃণ জাল দেয়াল, দ্রুত কালি মুক্তি, সহজ পরিষ্কার এবং কম ব্লেড পরিধানের বৈশিষ্ট্য রয়েছে। তারা শুধুমাত্র একটি দীর্ঘ একক ব্যবহারের সময় আছে, কিন্তু মুদ্রণ প্লেট একটি দীর্ঘ সেবা জীবন আছে; লেজার খোদাই প্রযুক্তি দ্বারা উত্পন্ন ডট হোলগুলি গভীর এবং মসৃণ, যা মুদ্রণে কালি স্থানান্তরের অভিন্নতার জন্য আরও সহায়ক।
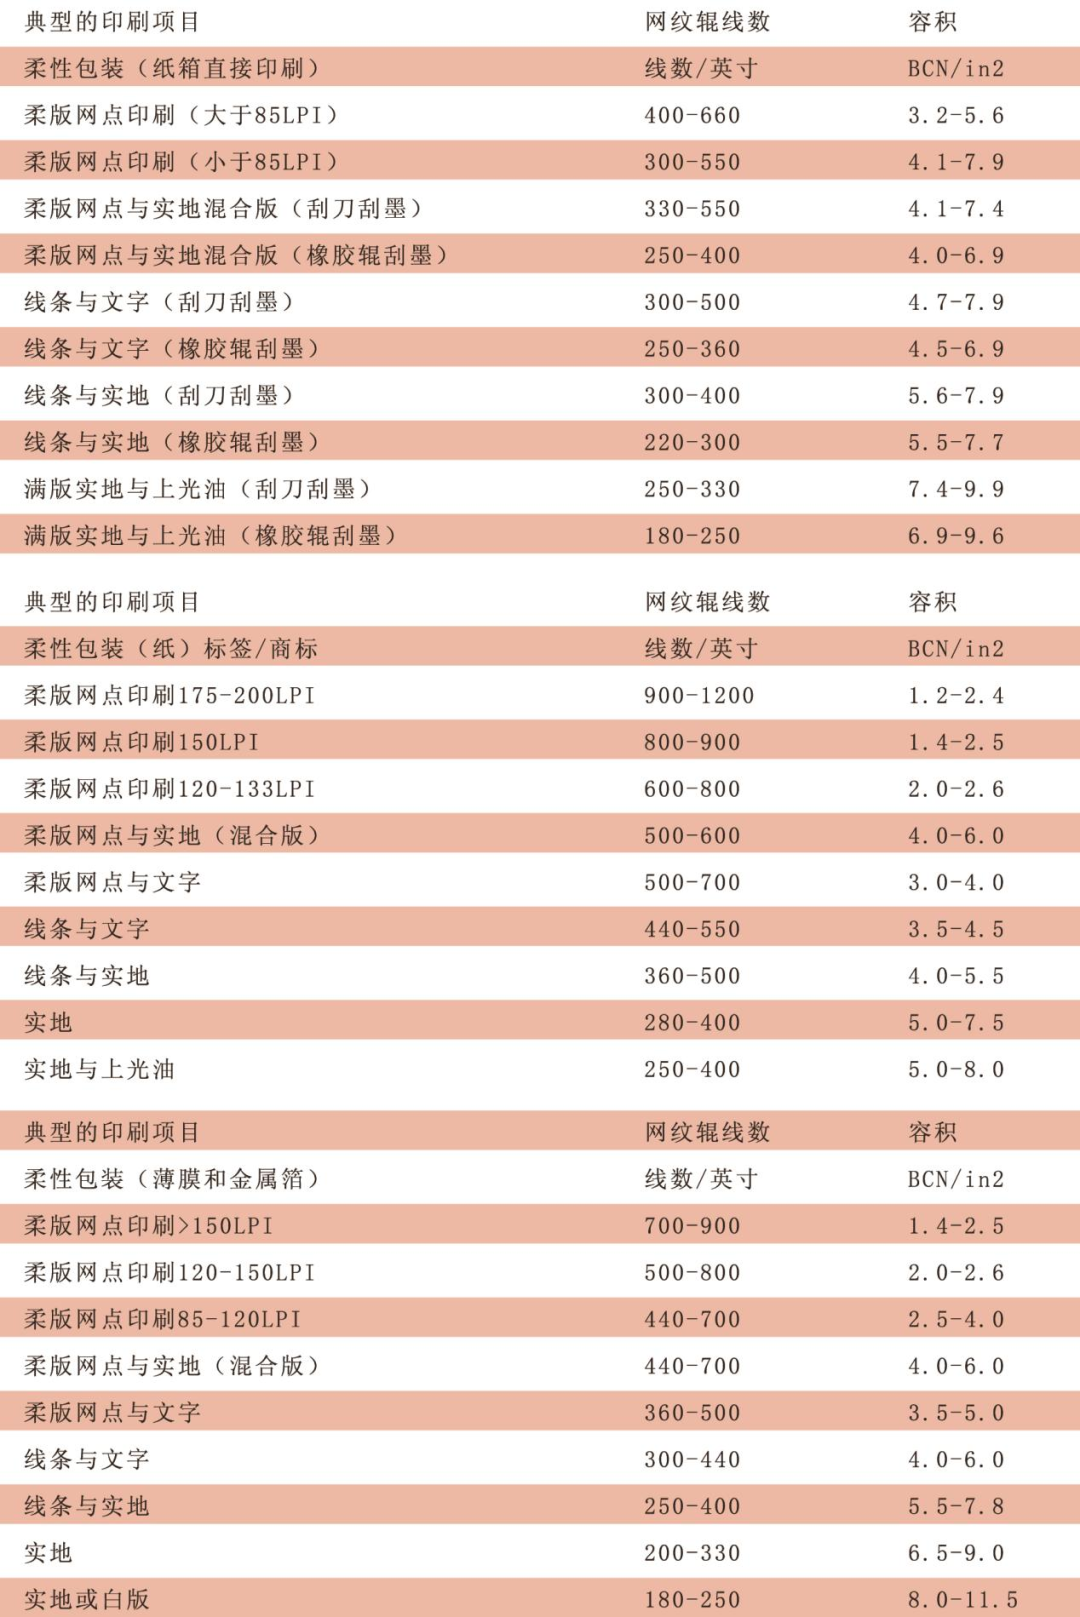
একই সময়ে, সিরামিক জাল রোলারগুলির সবচেয়ে গুরুত্বপূর্ণ পরামিতি হল জাল লাইনের সংখ্যা এবং জালের গর্তে কালির পরিমাণ। জাল রেখার সংখ্যা যত বেশি হবে, কালি স্তরটি তত বেশি পাতলা এবং অভিন্ন হবে এবং বিন্দুগুলির অভিব্যক্তি স্তর এবং বিশদগুলি তত বেশি সমৃদ্ধ হতে পারে। মুদ্রণ প্রক্রিয়া চলাকালীন, এটি ডট সম্প্রসারণ হ্রাস করতে পারে এবং একটি ধ্রুবক এবং অভিন্ন কালি স্থানান্তর হার বজায় রাখতে পারে। যদি মুদ্রিত পণ্যের সাথে মানসম্মত সমস্যা থাকে যেমন হালকা রঙের ডট প্রিন্টিংয়ের জন্য অপর্যাপ্ত কালি স্থানান্তর, কাগজের সীমিত পৃষ্ঠের সমতলতা, মাটিতে ভুল মুদ্রণ, বিন্দুর ক্ষতি, এবং মুদ্রণ প্রক্রিয়া চলাকালীন পাউডার বা চুলের ক্ষতি, তাহলে আমাদেরকে প্রিন্টিং উপাদান 1 এর বৈশিষ্ট্যগুলির উপর ভিত্তি করে মেশ রোলারের জন্য উপযুক্ত সংখ্যক জাল লাইন এবং গর্তের আবরণের পরিমাণ নির্বাচন করতে হবে এবং পরীক্ষা করতে হবে।
সারণি 1: সাধারণভাবে ব্যবহৃত ফ্লেক্সোগ্রাফিক প্রকল্পগুলির জন্য কালি লোড এবং নেটওয়ার্ক তারের স্পেসিফিকেশন
মেশিন মুদ্রণ এবং প্রক্রিয়া বৈধতা পণ্য
প্রাথমিক পরিকল্পনা এবং প্রস্তুতি কাজের মাধ্যমে, পণ্যটি মেশিন পরীক্ষার শর্ত পূরণ করেছে। প্রতিটি পরীক্ষা প্রত্যাশিত লক্ষ্য অর্জন করে তা নিশ্চিত করতে এই পরীক্ষাটি পর্যায়ক্রমে পরিচালিত হবে। আমাদের কোম্পানির টেস্টিং সেন্টার ল্যাবরেটরিতে বছরের পর বছর ধরে বিভিন্ন পেপার মিল থেকে একক-প্রলিপ্ত সাদা কার্ডস্টকের মসৃণতার তথ্যের তুলনামূলক বিশ্লেষণের উপর ভিত্তি করে, এটা বোঝা কঠিন নয় যে আমদানি করা প্রলিপ্ত সাদা কার্ডস্টকের তুলনায়, দেশীয়ভাবে উত্পাদিত প্রলিপ্ত সাদা কার্ডস্টক সমতল প্রক্রিয়ার ক্ষেত্রে ক্রমবর্ধমান পরিশীলিত হয়ে উঠেছে। বিভিন্ন দেশীয় সরবরাহকারীর সামগ্রীর পরীক্ষার ডেটা তুলনা করার পরে এবং বিভিন্ন মুদ্রণ পণ্যে তাদের প্রকৃত পরীক্ষার ফলাফলের তুলনা করার পরে, সেনবো বোওয়াং এসবিএস (সাদা কোর সাদা কার্ডস্টক) এবং হংটা রেহেং এসবিএস (সাদা কোর সাদা কার্ডস্টক) এই পরীক্ষার জন্য পরীক্ষাপত্র হিসাবে নির্বাচিত হয়েছিল। পরীক্ষার ফলাফলে পরিবেশগত তাপমাত্রা এবং আর্দ্রতার প্রভাব বিবেচনা করে, পরিবেশের তাপমাত্রা খুব বেশি বা খুব কম মুদ্রণ করলে কালি সান্দ্রতা পরিবর্তন হবে এবং পণ্যের কালি স্থানান্তরযোগ্যতাকে প্রভাবিত করবে। অতএব, পরীক্ষার পরিবেশের তাপমাত্রা 23 ডিগ্রী ± 5 ডিগ্রী এবং আর্দ্রতা 45% থেকে 60% এ নিয়ন্ত্রিত হবে, যা মূলত স্বাভাবিক উত্পাদন তাপমাত্রার জন্য উপযুক্ত।
প্রথম পর্যায়ে, নিয়মিত ষড়ভুজ বিন্দুর 60 ডিগ্রি বিন্যাস ব্যবহার করে 13g/m2 এর জাল কালি সামগ্রী সহ একটি মধুচক্র সিরামিক জাল রোলার মেশিনে পরীক্ষা করা হয়েছিল। এর বৈশিষ্ট্যগুলি হল ভাল কালি স্থানান্তর, ছোট এমবসিং এবং কয়েকটি চিহ্ন। যাইহোক, পরীক্ষার প্রক্রিয়া চলাকালীন, কাগজের পৃষ্ঠে পকমার্ক, পুরু কালি স্তর জমে, পিছনে টানা, এমনকি মুদ্রিত পণ্যের পৃষ্ঠে উল্কাপাতের ঘটনাও ছিল। চিত্র 2 এ দেখানো হয়েছে।
চিত্র 2: মুদ্রিত উপাদানের পৃষ্ঠে ফুল প্লেট উল্কা ঝরনা দেখা যাচ্ছে
সাইটের বিশ্লেষণে দেখা যায় যে উল্কাপাতের ঘটনা ঘটার জন্য বেশ কয়েকটি কারণ রয়েছে। প্রথমত, জাল রোলারের মধুচক্রের আকৃতি দুর্বল কালি ছাপ এবং অমসৃণ কালি স্তরের দিকে পরিচালিত করে; দ্বিতীয়ত, খোদাই করা জালের গর্তের গভীরতার অসম নিয়ন্ত্রণ কালি স্তরগুলির অসম জমার দিকে পরিচালিত করে। অতএব, জালের গর্তের আকার, কালি ভলিউম এবং সিরামিক মেশ রোলারের ডট লাইনের সংখ্যার মতো পরামিতিগুলি পরিবর্তন করে এবং মেশিনে এটি আবার পরীক্ষা করে, সিরামিক মেশ রোলারের প্রক্রিয়া পরামিতিগুলি অবশেষে একটি তির্যক জাল রোলার হিসাবে নির্ধারণ করা হয়েছিল যার একটি জাল কালি ভলিউম 9g, একটি ডুঅ্যাঙ্গেল লাইন এবং একটি ডুএঙ্গেল রেখার সংখ্যা। 100I/সেমি (250I/in)। মেশিনে পরীক্ষা করার পরে, কালি স্তরটি পুরু এবং মসৃণ ছিল, কোনও টানা বা কালি পড়ার ঘটনা ছাড়াই।
দ্বিতীয় পর্যায়ে, বিভিন্ন কালি সূক্ষ্মতা সহ হালকা বেস কালি পরীক্ষা করা হয়েছিল, এবং কিছু স্কিম সাবস্ট্রেটের পৃষ্ঠে দুর্বল কালি আনুগত্য, মুদ্রিত পণ্যের পৃষ্ঠে অন্ধকার এবং গভীর ক্লাস্টারযুক্ত দাগ এবং মুদ্রিত পণ্যের দুর্বল চকচকেতা দেখায়। অফসেট মুদ্রণে পাতলা কালি স্তরের কারণে, কালি রচনায় রঙ্গকগুলির কণার আকারের জন্য একটি উচ্চ প্রয়োজনীয়তা রয়েছে। মুদ্রিত পণ্যের রুক্ষতা, দাগ এবং দুর্বল চকচকেতার প্রধান কারণ পিগমেন্টের বড় কণার আকার। অতএব, সরবরাহকারীদের কাছ থেকে কালি সূক্ষ্মতা নির্বাচন করে বা কালি সূক্ষ্মতা সামঞ্জস্য করার জন্য কালি বিকাশ প্রক্রিয়া সামঞ্জস্য করার মাধ্যমে, মেশিনে পুনরায় পরীক্ষা করার পরে সাবস্ট্রেট পৃষ্ঠে কালির আনুগত্য এবং মুদ্রণ পৃষ্ঠের চকচকেতা ব্যাপকভাবে উন্নত হয়েছিল, যেমন চিত্র 3 এবং চিত্র 4 এ দেখানো হয়েছে।
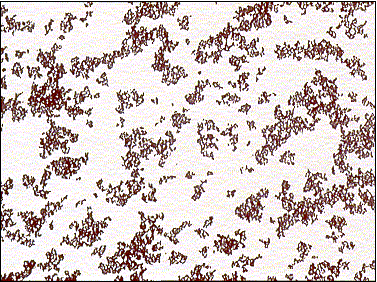
চিত্র 3: রঙ্গকগুলির দুর্বল নাকালের ফলে রঙ্গকগুলির দুর্বল বিচ্ছুরণ ঘটে
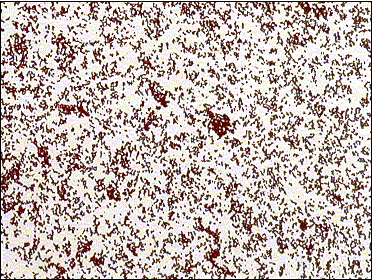
চিত্র 4: রঙ্গকটি ভালভাবে মাটিতে রয়েছে, ফলে রঙ্গকটির সমান বিচ্ছুরণ হয়
তৃতীয় পর্যায়ে, কালি পিছনে টানার সমস্যাটি মূলত পরীক্ষার প্রক্রিয়া চলাকালীন মুদ্রিত উপাদানের পৃষ্ঠে কালির দুর্বল শুষ্কতার কারণে ঘটে। প্রক্রিয়াকরণ পদ্ধতি হল 8+2 অফসেট প্রিন্টিং মেশিনের অবশিষ্ট ইউনিটগুলি ছেড়ে দেওয়া এবং ফ্লেক্সোগ্রাফিক প্রিন্টিং ইউনিটের পিছনে দুটি ইউনিট খালি করা। একদিকে, এটি মুদ্রণ উপাদানের পৃষ্ঠে কালি শুকানোর সময়কে দীর্ঘায়িত করতে পারে এবং অন্যদিকে, এটি অতিরিক্ত রোলারগুলির মধ্যে চাপ নিয়ন্ত্রণ করে মুদ্রিত পণ্যের পৃষ্ঠে কালির আনুগত্যকে উন্নত করতে সহায়তা করতে পারে। মেশিন পরীক্ষার পরে, কালি স্তর শুকানো এবং পিছনে টানার ঘটনা উল্লেখযোগ্যভাবে উন্নত হয়েছে।
অবশ্যই, পরীক্ষার প্রক্রিয়া চলাকালীন, আমাদের মুদ্রণ প্রভাবের উপর কালি সান্দ্রতার প্রভাবকে উপেক্ষা করা উচিত নয়। কালি সামঞ্জস্যকারী টেকনিশিয়ান এবং মেশিন অপারেটরদের দ্বারা একাধিক রাউন্ড ডিবাগিং এবং যাচাইকরণের পরে, এটি নিশ্চিত করা হয়েছিল যে UV ফ্লেক্সোগ্রাফিক প্রিন্টিং বেস হলুদের সান্দ্রতা 21 সেকেন্ড, এবং ম্যাচিং ওয়াটার-ভিত্তিক অনলাইন বার্নিশের সান্দ্রতা 27 সেকেন্ড, যা ফ্ল্যাট রঙের সুরক্ষা নিশ্চিত করতে পারে এবং সারফেসটি বৃহৎ আকারের সুরক্ষা নিশ্চিত করতে পারে। মুদ্রিত পণ্যে কালি স্তর।
একই সময়ে, আমরা পণ্যের হালকা বেস রঙের রঙের পার্থক্যের স্থায়িত্ব এবং ওভারলে প্রিন্টিংয়ের জন্য হালকা বেস রঙ এবং অন্যান্য স্পট রঙের কালির মধ্যে সামঞ্জস্যের তুলনা করতে পারি। উপসংহার হল যে ফ্লেক্সোগ্রাফিক জল-ভিত্তিক হলুদ কালি সহ মুদ্রিত পণ্যের পৃষ্ঠের রঙ গাঢ় এবং চকচকেতা বেশি নয়, অন্যদিকে ফ্লেক্সোগ্রাফিক ইউভি স্পট রঙের কালির কালি স্তরের পুরুত্ব সমতল এবং রঙ উজ্জ্বল, যেমন চিত্র 5 এবং চিত্র 6-এ দেখানো হয়েছে।
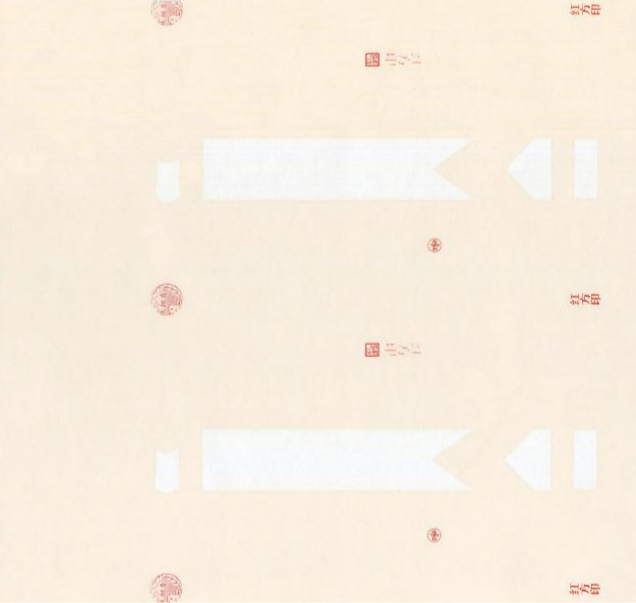
চিত্র 5 ফ্লেক্সোগ্রাফিক জল-ভিত্তিক বেস হলুদ কালি
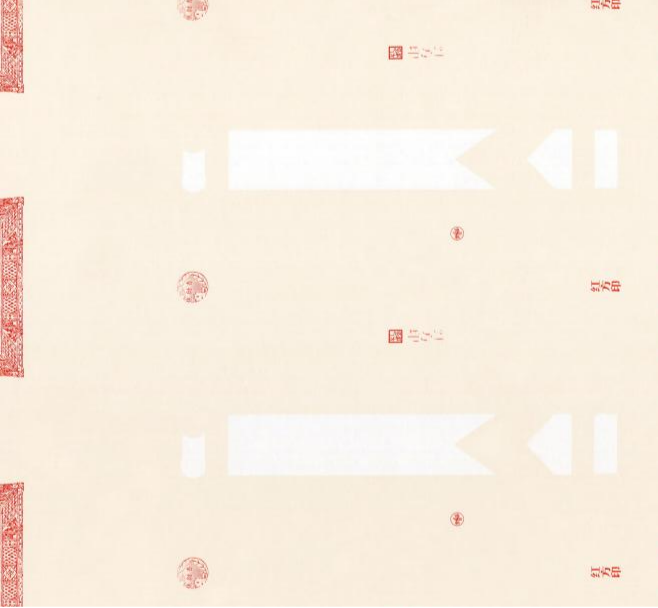
চিত্র 6 Flexographic UV একমাত্র হলুদ কালি
উপরের উদ্দেশ্যগুলি অর্জন করার পর, আমাদের বিবেচনা করা উচিত কিভাবে এর স্থায়িত্ব এবং পোস্ট-প্রক্রিয়াকরণ অভিযোজনযোগ্যতা উন্নত করা যায়। স্থায়িত্ব বলতে বোঝায় এর দৃঢ়তা বাহ্যিক কারণ যেমন আলো, তাপ, যান্ত্রিক ঘর্ষণ, চাপ, আর্দ্রতা ইত্যাদি দ্বারা প্রভাবিত হয় কিনা; পোস্ট প্রসেসিং অভিযোজনযোগ্যতা বোঝায় যে পণ্যটি পরবর্তী প্রক্রিয়াকরণ পর্যায়ে প্রবেশ করে যখন স্ক্রিন প্রিন্টিং, হট স্ট্যাম্পিং, এমবসিং, ডাই-কাটিং ইত্যাদিতে প্রবেশ করে তখন নতুন ঝুঁকি এবং লুকানো বিপদ আছে কিনা তা বোঝায়। তাই, পৃষ্ঠ পরিবর্তন পরীক্ষা একই সাথে পরিচালনা করা প্রয়োজন। পরীক্ষায় দেখা গেছে যে মুদ্রিত সামগ্রীর পৃষ্ঠে পরিষ্কার বার্নিশ প্রয়োগ করা পৃষ্ঠের সমতলতা উন্নত করতে পারে, পণ্যের পৃষ্ঠ সুরক্ষা বাড়াতে পারে, কালি স্তর পরিধান প্রতিরোধ ক্ষমতা বাড়াতে পারে এবং পোস্ট প্রসেসিং হট স্ট্যাম্পিং প্রভাবকে উন্নত করতে পারে। চিত্র 7 এ দেখানো হয়েছে।
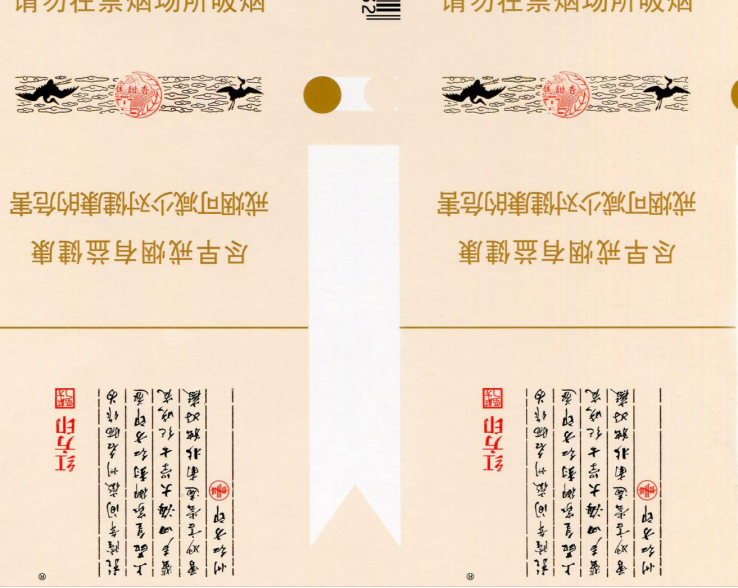
চিত্র 7: মুদ্রিত সামগ্রীর তাপ প্রতিরোধের প্রভাব
আমরা আরও জানি যে কাগজে অভিন্ন এবং স্থিতিশীল পৃষ্ঠের আবরণ অর্জন করা কঠিন, যা চূড়ান্ত মুদ্রিত পণ্যের স্থায়িত্বের জন্য ঝুঁকি তৈরি করে। বেস রঙের স্থিতিশীল রঙের পার্থক্যের ক্ষেত্রে, জাল রোলারের পরামিতিগুলির যাচাইকরণ এবং সংকল্প এবং প্রক্রিয়া উন্নতি পরীক্ষার প্রাথমিক সংকল্পের ক্ষেত্রে, কিছু কাগজে অসম পৃষ্ঠের আবরণের কারণে, বেস কালার টানা এবং ঝাপসা হওয়ার ঘটনা হতে পারে। আমরা কাগজ নির্বাচনের প্রাথমিক পর্যায়ে ফিরে এসেছি। যদি কাগজের অনিবার্যভাবে এই ধরনের লুকানো বিপদ থাকে, তাহলে আমরা যন্ত্রপাতির প্রথম ইউনিটে UV ফেইডিং এজেন্টের পূর্ণ স্তর দিয়ে কাগজের পৃষ্ঠকে প্রি-লেপ করার কথা বিবেচনা করতে পারি এবং UV ফেডিং এজেন্ট ছাড়াই স্কিমের সাথে তুলনা করতে পারি। প্রভাবটি স্বতঃ-স্পষ্ট, এবং লুকানো বিপদগুলিও দূর করা হয়, যেমন চিত্র 8 এবং চিত্র 9-এ দেখানো হয়েছে।
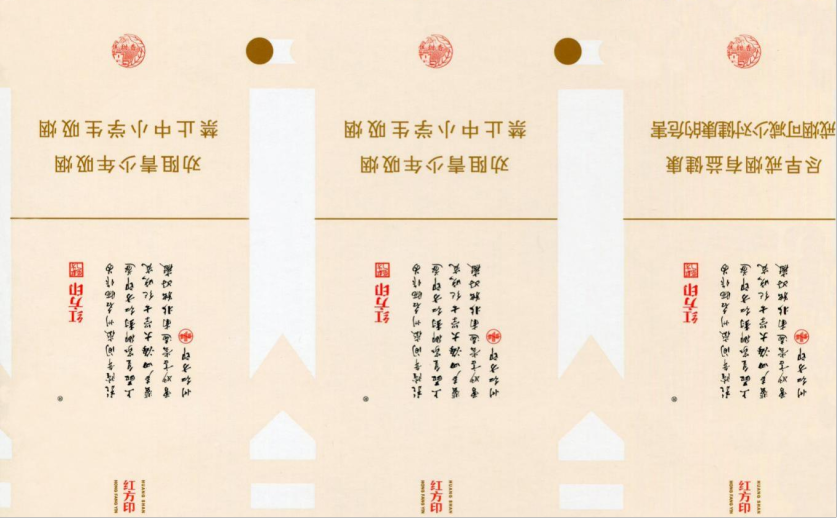
চিত্র 8: UV ফেইডিং এজেন্ট ছাড়াই প্রাইমার
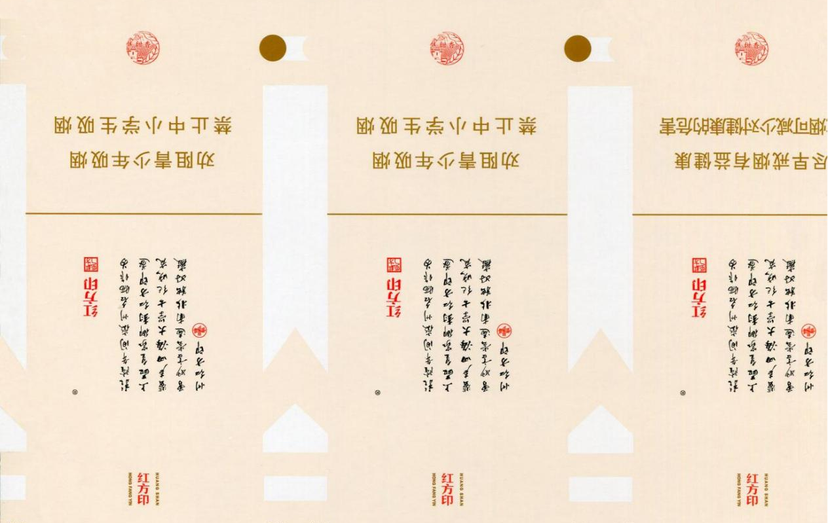
চিত্র 9 UV ফেইডিং এজেন্ট বেস
ছোট-স্কেল ট্রায়াল উৎপাদনের চতুর্থ পর্যায়ে, প্রিন্টিং রঙের ক্রমানুসারের যুক্তিসঙ্গত বিন্যাসের দিকে মনোযোগ দিতে হবে, উৎপাদনের সময় প্রক্রিয়ার পরামিতিগুলিকে কঠোরভাবে নিয়ন্ত্রণ করতে হবে, এবং সিরামিক মেশ রোলার, প্লেট সিলিন্ডার এবং ইমপ্রেশন সিলিন্ডারের মধ্যে সমান্তরালতা সামঞ্জস্য করতে হবে, পাশাপাশি তিনটি সিলিনের মধ্যে উভয় প্রান্তে চাপ। প্রিন্টিং পেপারটি প্রথম ইউনিট থেকে UV ফেইডিং এজেন্ট দিয়ে ভরা হয় এবং তারপরে দ্বিতীয় ফ্লেক্সোগ্রাফিক প্রিন্টিং ইউনিটে স্থানান্তরিত হয়। মেশিন অপারেটর সিরামিক মেশ রোলার, প্লেট সিলিন্ডার, অ্যালুমিনিয়াম বেস রজন প্লেট এবং ইমপ্রেশন সিলিন্ডারের মধ্যে চাপ সামঞ্জস্য করে প্রিন্টিং গ্রাফিক পৃষ্ঠে কালি স্থানান্তর পর্যবেক্ষণ করে মুদ্রিত পণ্যের পৃষ্ঠের স্বচ্ছতা নিশ্চিত করে, যেমন চিত্র 10 এবং চিত্র 11-এ দেখানো হয়েছে। ওভারলে নির্ভুলতা, চাপ এবং মুদ্রণ প্রতিরোধের, সমতল কালি স্তর, এবং ছোট বিকৃতি
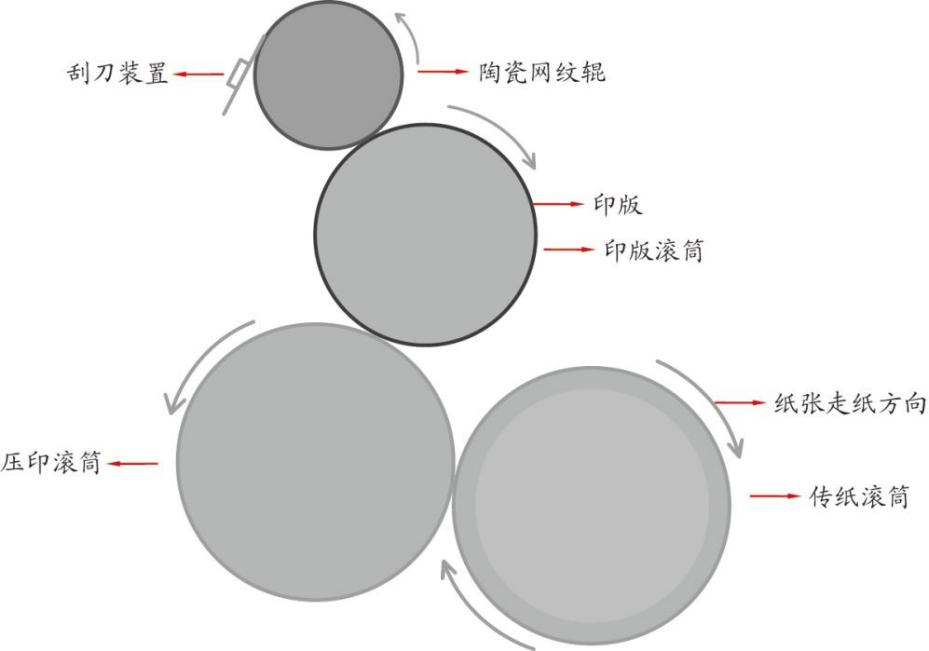
চিত্র 10 রোল্যান্ড 8+2 অফসেট প্রিন্টিং মেশিনের নমনীয় প্রিন্টিং ইউনিটের পরিকল্পিত চিত্র
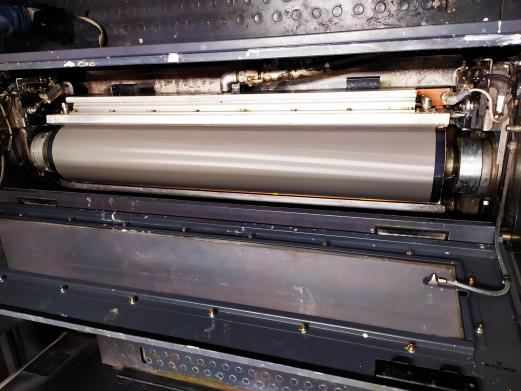
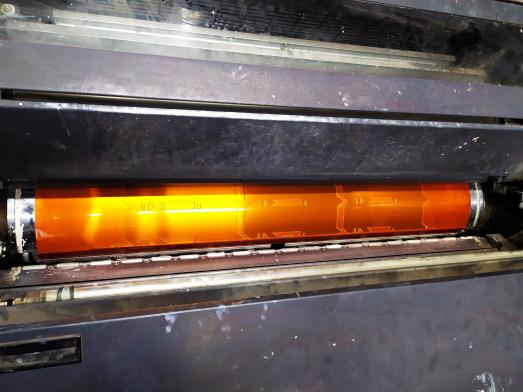
চিত্র 11: ফ্লেক্সোগ্রাফিক প্রিন্টিং ইউনিটের সিরামিক মেশ রোলার (বাম) এবং অ্যালুমিনিয়াম রজন প্লেট (ডান)
উত্পাদন প্রক্রিয়া চলাকালীন, এর শুকানোর প্রভাব নিশ্চিত করার জন্য, প্রতিটি ইউনিটের UV শুকানোর পরামিতিগুলি মোটামুটি নিম্নরূপ। প্রথম ইউনিটে একটি UV বাতি রয়েছে যার শক্তি 7kW এর পাতলা এজেন্ট অপসারণের জন্য, যা সম্পূর্ণরূপে চালু আছে; দ্বিতীয় ফ্লেক্সোগ্রাফিক প্রিন্টিং ইউনিটের হালকা বেস রঙের UV বাতিটির শক্তি 12KW এবং সম্পূর্ণরূপে চালু আছে; অষ্টম লাল ইউনিটের UV বাতিটির প্রারম্ভিক শক্তি 6KW এবং সম্পূর্ণরূপে চালু আছে; গাড়ির পিছনের তিনটি UV লাইট সম্পূর্ণরূপে 3 × 15KW শক্তির সাথে চালু করা হয়েছে; তিনটি ইনফ্রারেড লাইট 90% শক্তির সাথে সম্পূর্ণরূপে চালু করা হয়েছে এবং গরম বাতাস 100% এ সম্পূর্ণরূপে চালু করা হয়েছে। পরীক্ষার সাইটটি চিত্র 12 এ দেখানো হয়েছে।
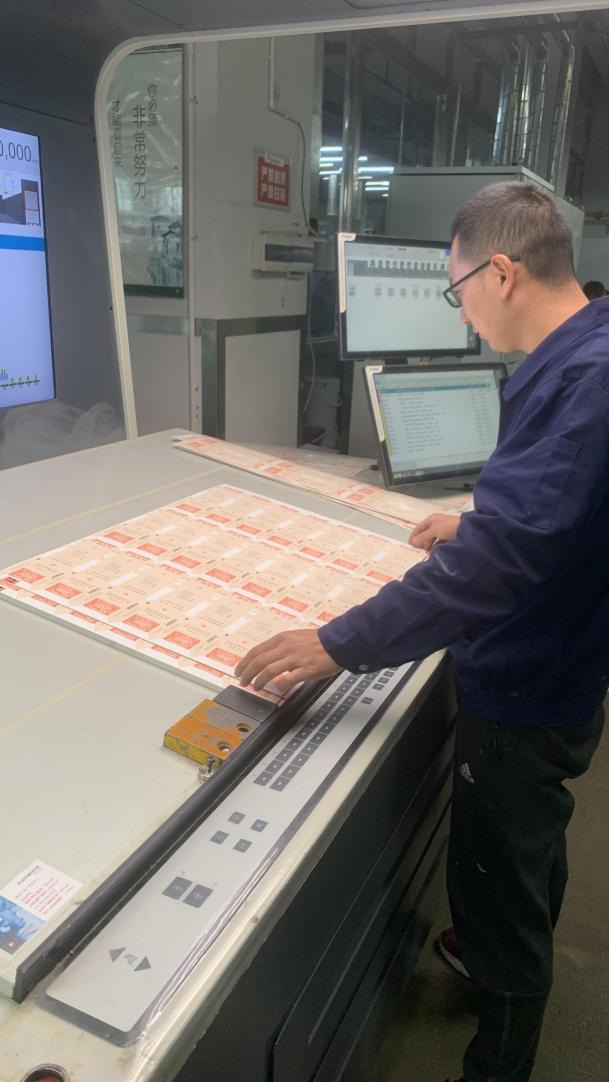
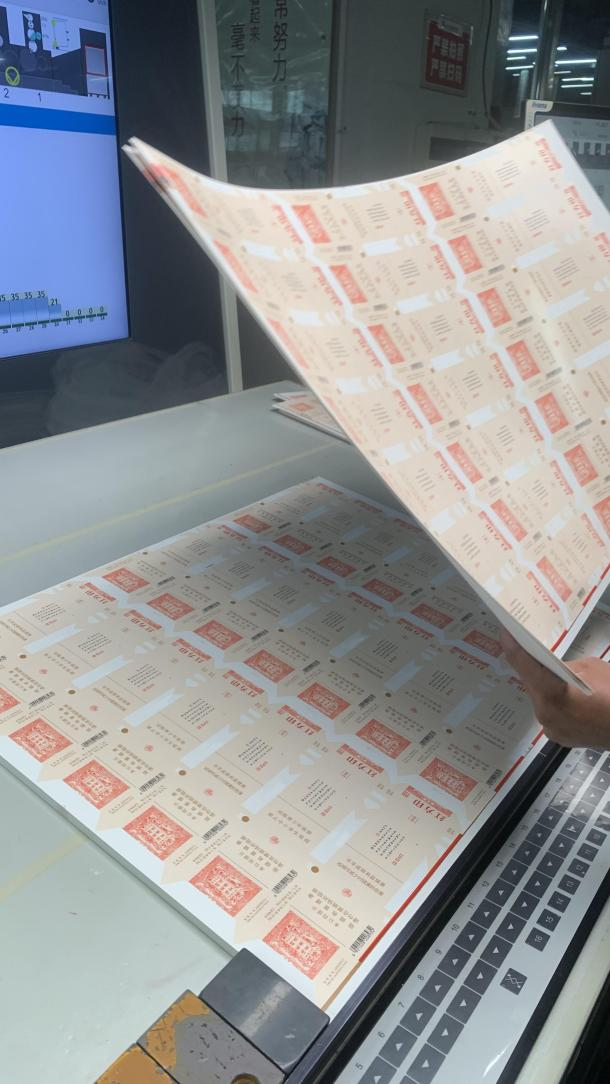
চিত্র 12 অনলাইন পরীক্ষা
এই মুহুর্তে, সম্পূর্ণ পরীক্ষা এবং ছোট- ট্রায়াল উত্পাদন সম্পন্ন হয়েছে৷ হালকা বেস রঙের সিগারেট প্যাক পণ্যগুলির জন্য, আমরা বিদ্যমান সরঞ্জামগুলি সংশোধন করেছি, সিরামিক মেশ রোলার ডটের আকার, জাল লাইনের সংখ্যা এবং জালের গর্তের কালি ভলিউমের মতো প্রক্রিয়ার পরামিতিগুলি সামঞ্জস্য করেছি। কাগজের পৃষ্ঠের সমতলতা নির্বাচন করার পরে, কালি কণার বেধ সামঞ্জস্য করার পরে, কাগজের পৃষ্ঠের অসমতা উন্নত করতে বেস হিসাবে UV ফেডিং এজেন্ট ব্যবহার করে এবং পরিবেশ বান্ধব UV নিরাময় কালি প্রয়োগ করার পরে, আমরা ক্রমাগত আঠালো নমনীয় মুদ্রণ সরঞ্জামগুলির পরামিতিগুলি সামঞ্জস্য করেছি এবং অবশেষে হালকা বেস রঙের পণ্যগুলির ব্যাপক উত্পাদন অর্জন করেছি।
অবশ্যই, আঠালো নরম সংমিশ্রণের প্রয়োগ অন্যান্য অনুরূপ হালকা বেস রঙের পণ্যগুলিতেও প্রযোজ্য। এটা মহান রেফারেন্স তাত্পর্য আছে. লেখক ক্রমাগত উত্থান এবং গুণমান উন্নয়ন, সবুজ পরিবেশ সুরক্ষা, শক্তি সংরক্ষণ এবং খরচ হ্রাসে অবদান রাখতে আরও বেশি নতুন উপকরণ, প্রক্রিয়া, প্রযুক্তি ইত্যাদি অনুপ্রাণিত করার আশা করেন।