


"ইউক্সি (হার্ড)" সিগারেট স্ট্রিপ বাক্সগুলির জন্য হট স্ট্যাম্পিংয়ের উত্পাদন দক্ষতা আকাশ ছোঁয়াছে, তবুও এই গোপনীয়তাগুলি লুকানো আছে!
প্যাকেজিং প্রিন্টিং শিল্পে হট স্ট্যাম্পিং প্রযুক্তি ব্যাপকভাবে ব্যবহৃত হয়, তবে কিছু বিশেষ মুদ্রণ ক্ষেত্রে, বিশেষত তামাক প্যাকেজিং ক্ষেত্রে, হট স্ট্যাম্পিং প্রযুক্তির প্রয়োগের অনুপাত বেশি। পজিশনিং হট স্ট্যাম্পিং প্রযুক্তি traditional তিহ্যবাহী অ -সমতুল্য হট স্ট্যাম্পিং প্রযুক্তির ভিত্তিতে তৈরি করা হয়। এটি অ্যালুমিনিয়াম প্যাটার্ন এবং হট স্ট্যাম্পিং প্লেটের অবস্থানের অবস্থান অর্জনের জন্য জাম্পিং দূরত্ব নির্ধারণের জন্য কার্সার পজিশনিং স্ক্যানিং এবং স্টেপ অক্ষ নিয়ন্ত্রণ ব্যবহার করে, হোলোগ্রাফিক অ্যালুমিনিয়ামকে গরম চাপের শর্তে হট স্ট্যাম্পিং সম্পূর্ণ করার অনুমতি দেয়। হলোগ্রাফিক পজিশনিং হট স্ট্যাম্পিং ফয়েলটির জন্য পজিশনিং কার্সারের দূরত্বটি বিভিন্ন কারণের ভিত্তিতে যেমন লেআউট পদ্ধতি, প্লেটের সংখ্যা এবং মুদ্রিত পণ্যের হট স্ট্যাম্পিং পয়েন্টের সংখ্যা হিসাবে বিভিন্ন কারণের ভিত্তিতে ব্যাপকভাবে বিবেচনা করা এবং গণনা করা উচিত, যাতে এটি ইউনিফর্ম জাম্পিং হট স্ট্যাম্পিংয়ের প্রয়োজনীয়তা পূরণ করতে পারে তা নিশ্চিত করার জন্য।
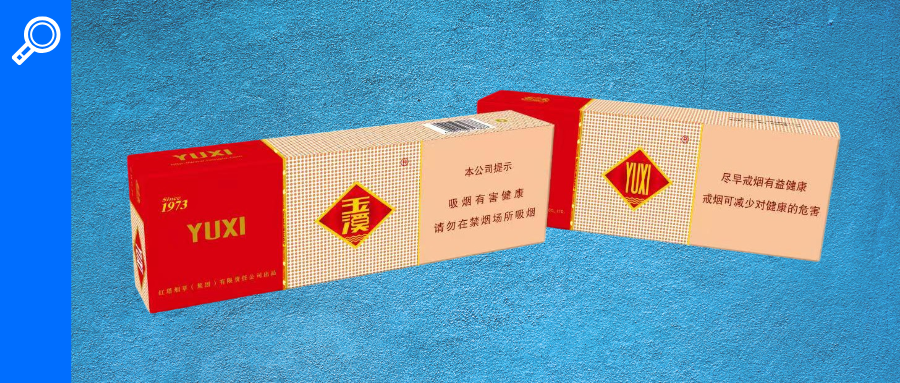
সাধারণভাবে বলতে গেলে, ফ্ল্যাট টিপে মাল্টি - পয়েন্ট ওয়ান - সময় অবস্থানের হট স্ট্যাম্পিং প্রক্রিয়াটির প্রয়োজন হট স্ট্যাম্পিং পয়েন্টগুলির মধ্যে দূরত্বকে সমান হতে হবে। অ -সমান পরিস্থিতিতে, পজিশনিং হট স্ট্যাম্পিং প্যাটার্নটি সঠিকভাবে অবস্থান করা যায় না, বা এটি বৈদ্যুতিন অ্যালুমিনিয়ামের অতিরিক্ত ব্যবহারের কারণ হতে পারে। সাধারণ সমাধান হ'ল পজিশনিং হট স্ট্যাম্পিং পাসের সংখ্যা বাড়ানো এবং অর্জনের জন্য এগুলি দুটি বা আরও বেশি গরম স্ট্যাম্পিংয়ে ভাগ করে নেওয়া। যাইহোক, এটি অনিবার্যভাবে উত্পাদন প্রক্রিয়া এবং উত্পাদন ব্যয় বৃদ্ধির দিকে পরিচালিত করবে, যার ফলে উত্পাদন দক্ষতা কম হবে।
হট স্ট্যাম্পিংয়ের দক্ষতা উন্নত করার জন্য, প্রিন্টিং সংস্থাগুলি প্রায়শই একসাথে একাধিক স্প্লিকিংয়ের পদ্ধতি গ্রহণ করে যখন সিগারেট প্যাকেজিংয়ে হট স্ট্যাম্পিং নির্দিষ্ট অবস্থানগুলি, অর্থাৎ একবারে বেশ কয়েকটি প্যাকেজগুলিতে একই গ্রাফিক এবং পাঠ্য হট স্ট্যাম্পিং অপারেশন অর্জন করতে, সাধারণত "মাল্টি স্প্লিকিং হট স্ট্যাম্পিং" নামে পরিচিত। চারটি স্প্লাইসিং স্ট্রিপ বক্স লেআউটটি চিত্র 1 এ দেখানো হয়েছে। মাল্টি স্প্লিকিং হট স্ট্যাম্পিং এই শর্তে গরম স্ট্যাম্পিংয়ের দক্ষতা ব্যাপকভাবে উন্নত করতে পারে যে প্রয়োজনীয় পাঠ্য এবং চিত্রের আকার এবং ব্যবধান সম্পূর্ণরূপে সামঞ্জস্যপূর্ণ, এবং হট স্ট্যাম্পিং জাম্পিং পদক্ষেপটি স্থিতিশীল; তদ্ব্যতীত, প্রযুক্তির বর্তমান স্তরে, মাল্টি স্প্লাইসিং হট স্ট্যাম্পিং সম্পাদন করার সময় প্রিন্টিং পেপারে মুদ্রিত গ্রাফিক্স এবং পাঠ্যের সাথে ইলেক্ট্রোপ্লেটেড অ্যালুমিনিয়ামে নকল গ্রাফিক্স এবং পাঠ্যকে অ্যান্টি - প্রান্তিককরণ করা প্রয়োজন এবং প্রান্তিককরণ পদ্ধতিটি সাধারণত কার্সার সনাক্তকরণ ব্যবহার করে।
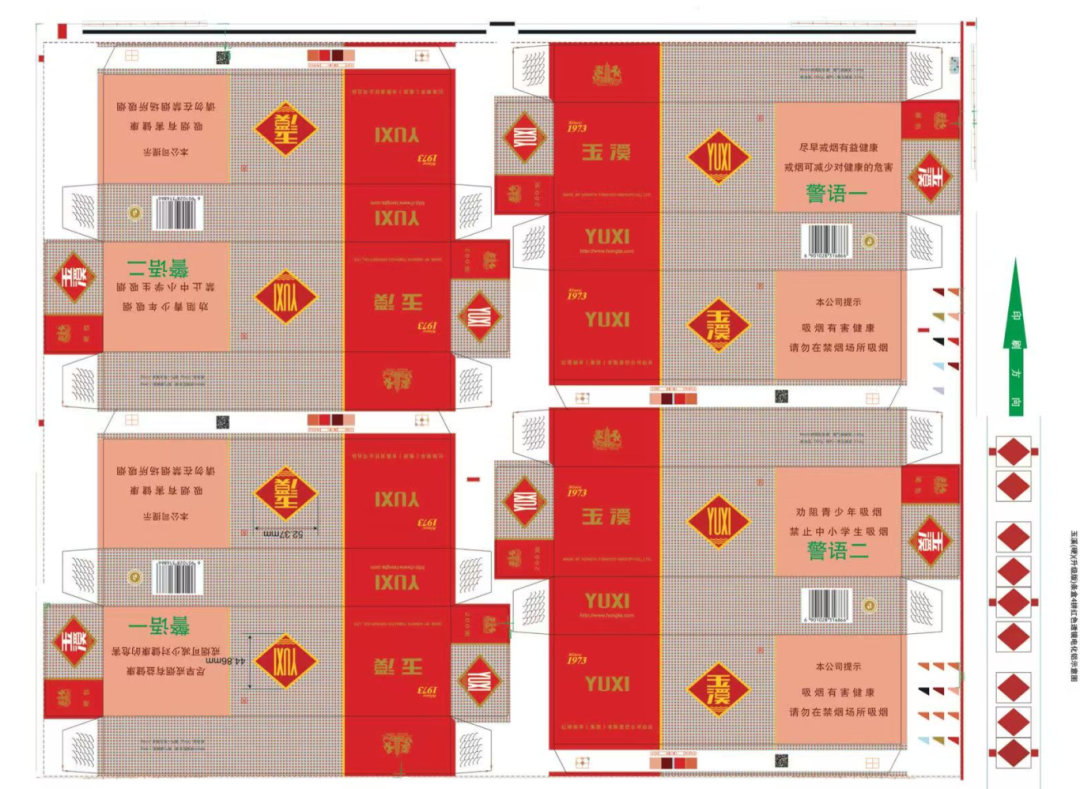
চিত্র 1 চার টুকরো বাক্স বিন্যাস
হট স্ট্যাম্পিং রেজিস্ট্রেশন সমস্যা বিশ্লেষণ
যাইহোক, সিগারেট স্ট্রিপ প্যাকেজিংয়ের জন্য মাল্টি প্যাক হট স্ট্যাম্পিং পরিচালনা করার সময়, ধরে নিই যে একই লেবেলটি এন - প্যাক হট স্ট্যাম্পিংয়ের জন্য প্রতিটি স্ট্রিপ বাক্সের সামনের এবং পিছনে উভয় অংশে গরম স্ট্যাম্প করা দরকার, মোট 2 এন অ্যান্টি - নকল অ্যালুমিনিয়াম লেবেলগুলির প্রয়োজনীয়। যদি একই বা সংলগ্ন স্ট্রিপ বাক্সগুলিতে প্রতিটি লেবেলের মধ্যে ব্যবধানটি সামঞ্জস্যপূর্ণ হয় এবং অ্যালুমিনিয়ামে অ্যান্টি - এর জাল লেবেলের মধ্যে ব্যবধান একটি নির্দিষ্ট মানতে সেট করা থাকে, ক্রমাগত হট স্ট্যাম্পিং ক্রমিক পদক্ষেপে অর্জন করা যায়; যাইহোক, প্রকৃত উত্পাদনে, একই স্ট্রিপ বাক্সে দুটি লেবেলের মধ্যে ব্যবধান সামঞ্জস্যপূর্ণ। যাইহোক, সংলগ্ন স্ট্রিপ বাক্সগুলির মধ্যে কাটিয়া অঞ্চলগুলির উপস্থিতির কারণে, প্রথম স্ট্রিপ বাক্সে দ্বিতীয় লেবেলের মধ্যে ব্যবধান এবং দ্বিতীয় স্ট্রিপ বাক্সে প্রথম লেবেলটি কোনও স্ট্রিপ বাক্সে যে কোনও দুটি লেবেলের মধ্যে ব্যবধানের চেয়ে বেশি হবে। অন্য কথায়, একই সাথে গরম স্ট্যাম্পযুক্ত 2N লেবেলের মধ্যে ব্যবধানটি বেমানান। যদি অ্যালুমিনিয়াম ফয়েলে অ্যান্টি - জাল লেবেলের মধ্যে ব্যবধানটি এখনও একটি নির্দিষ্ট মান হিসাবে সেট করা থাকে তবে পরবর্তী হট স্ট্যাম্পিং লেবেল নিদর্শনগুলির ভুল প্রান্তিককরণের সমস্যা থাকবে।
"ওয়ান আইডেন্টিফায়ার ওয়ান কার্সারের সাথে সম্পর্কিত" এর traditional তিহ্যবাহী পদ্ধতির জন্য কার্সার সেট করার অতিরিক্ত প্রক্রিয়া প্রয়োজন, যা উত্পাদন ব্যয় বাড়ায়। তদুপরি, নিবন্ধকরণ এবং হট স্ট্যাম্পিংয়ের জন্য এই পদ্ধতিটি ব্যবহারের জন্য প্রতিটি নিবন্ধকরণের জন্য একটি নির্দিষ্ট স্থির কার্সার সনাক্তকরণ প্রয়োজন, যা ব্যবহারের ব্যয়ও বাড়িয়ে তোলে; দ্বিতীয়ত, এই নিবন্ধকরণ পদ্ধতিগুলি কেবল হট স্ট্যাম্পিংয়ের পরে সনাক্তকরণের পদ্ধতিটি ব্যবহার করতে পারে, অর্থাৎ হট স্ট্যাম্পিং শেষ করার পরে, স্ক্যান করা এবং ত্রুটিটি সীমার মধ্যে রয়েছে কিনা তা নির্ধারণের জন্য পণ্যটিতে সনাক্তকরণ প্যাটার্নের অবস্থান বিচ্যুতি সনাক্তকরণ সনাক্ত করার পরে। যদি পজিশনিং প্যাটার্ন বিচ্যুতি খুব বড় হয় তবে এটি সামঞ্জস্য করা দরকার, যার একটি উল্লেখযোগ্য ল্যাগ রয়েছে; একই সময়ে, যদি অ্যালুমিনিয়াম ফয়েল ফিল্মে অ্যান্টি - জাল লেবেলগুলি মুদ্রণ কাগজে গরম চাপতে অংশগুলির অবস্থান এবং অন্তরগুলির সাথে চিঠিপত্রের সাথে সম্পূর্ণরূপে সাজানো হয়, তবে এটি সহজেই গরম স্ট্যাম্পিংয়ের সময় সহজেই সারিবদ্ধ করা যায়। একটি একক হট স্ট্যাম্পিংয়ের জন্য কেবল ক্রমানুসারে কার্সার সেট করা এবং পড়া প্রয়োজন, তবে এটি অ্যালুমিনিয়াম ফয়েল ফিল্ম প্রযোজনার অসুবিধা বাড়িয়ে তোলে। অ্যান্টি - জাল লেবেলের মধ্যে বৃহত ব্যবধানের কারণে, এটি অ্যালুমিনিয়াম ফয়েল উপকরণগুলির প্রচুর অপচয় করবে এবং হট স্ট্যাম্পিং প্রক্রিয়া চলাকালীন প্রতি ইউনিট সময় অ্যালুমিনিয়াম ফয়েল ফিল্মের জাম্পিংয়ের দূরত্বটি ব্যাপকভাবে বৃদ্ধি পাবে, যা প্রক্রিয়াটির স্থায়িত্ব এবং সরঞ্জামের পরিষেবা জীবনের জন্য একটি বড় পরীক্ষাও।
In order to solve the above problems and address the special requirement of one-time positioning hot stamping of non equidistant patterns in the process of multi splicing hot stamping, it is necessary to make special technical improvements to the arrangement, spacing, and registration cursor of anti-counterfeiting labels on the aluminum foil film, so that it can achieve simultaneous hot stamping of multiple non একটি অবস্থানের পরে সমান প্যাটার্ন। অতএব, ব্যাপক বিবেচনার পরে, একাধিক অ -সমতুল্য নিদর্শনগুলি পূরণ করে এমন একটি - সময় অবস্থান হট স্ট্যাম্পিং প্রযুক্তি সমাধান গ্রহণ করা হয়।
একটি একক গরম স্ট্যাম্পিংয়ের জন্য স্প্লাইসের সংখ্যা এবং মুদ্রণ কাগজে হট স্ট্যাম্পিং আইকনগুলির অবস্থান এবং ব্যবধান নির্ধারণ করুন
একক স্প্লিকিংয়ের অনুদৈর্ঘ্য দৈর্ঘ্যের উপর ভিত্তি করে, ফ্ল্যাটবেড হট স্ট্যাম্পিং মেশিনের একক হট স্ট্যাম্পিংয়ের জন্য অনুদৈর্ঘ্য স্প্লিকিং প্লেটের সংখ্যা নির্ধারণ করুন, অর্থাৎ একক স্প্লাইসিং পেপারের অনুদৈর্ঘ্য দৈর্ঘ্যের দ্বারা ফ্ল্যাটবেড হট স্ট্যাম্পিং প্লেটের অনুদৈর্ঘ্য দৈর্ঘ্যকে ভাগ করুন and এবং ফলাফলটি দীর্ঘ অনুদৈর্ঘ্য প্লেটিংয়ের সংখ্যা হিসাবে নেওয়া হয় { "মাল্টি স্প্লাইসিং হট স্ট্যাম্পিং" পরিমাণ।
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>এল 1 এবং মানটি L2 এ ধ্রুবক।
অ্যালুমিনিয়াম ফয়েল ফিল্মের সেটিংটিতে নিম্নলিখিত তিনটি পদক্ষেপ জড়িত:
(1) চিত্র 2 অ্যালুমিনিয়াম অক্সাইডের বিতরণ কাঠামোর একটি স্কিম্যাটিক ডায়াগ্রাম; চিত্র 3 হ'ল একটি একক - পার্শ্বযুক্ত স্ট্রিপ বক্স এবং একটি বৈদ্যুতিন অ্যালুমিনিয়াম ফিল্মে অ্যান্টি - জাল লেবেলগুলির পৃথকীকরণের একটি স্কিম্যাটিক ডায়াগ্রাম; চিত্র 4 হ'ল চারটি টুকরো বাক্সের হট স্ট্যাম্পিং প্যাটার্ন এবং অ্যান্টি - অ্যালুমিনিয়াম ফয়েল ফিল্মে জালিয়াতি চিহ্নের মধ্যে ওভারল্যাপের একটি স্কিম্যাটিক ডায়াগ্রাম।
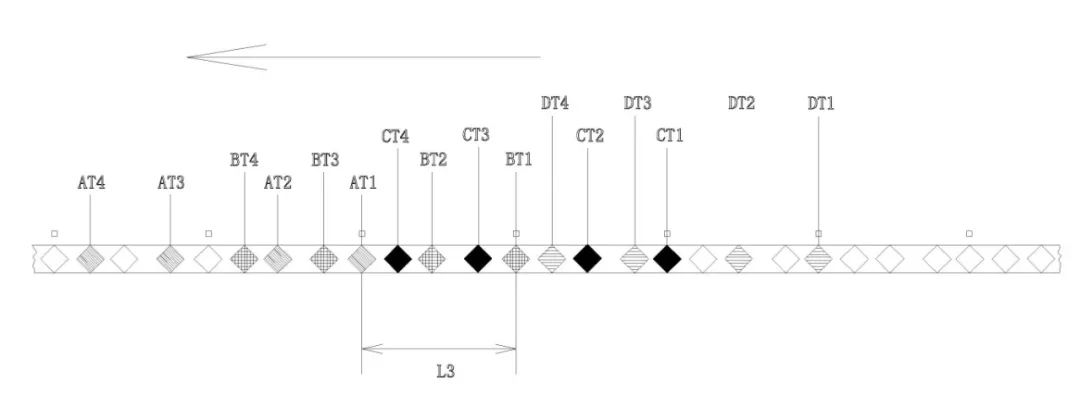
চিত্র 2 অ্যালুমিনিয়াম অক্সাইডের বিতরণ কাঠামোর স্কিম্যাটিক ডায়াগ্রাম
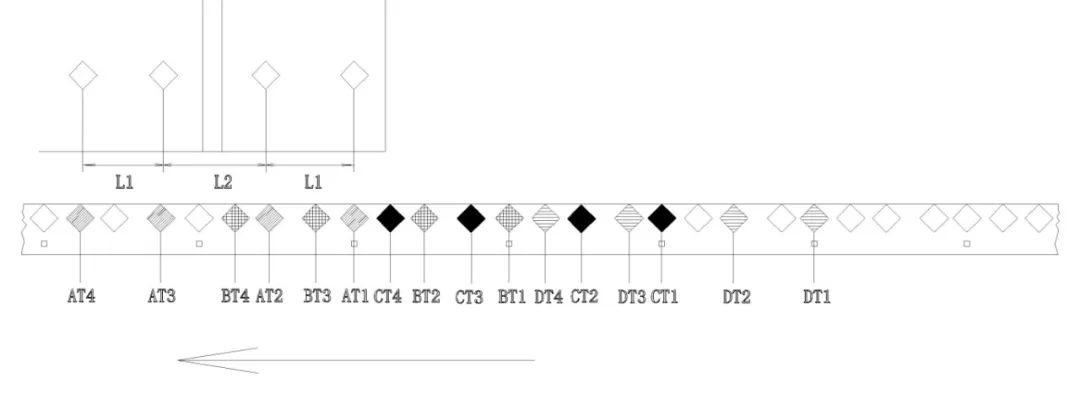
চিত্র 3 একক -} পার্শ্বযুক্ত স্ট্রিপ বক্স এবং অ্যালুমিনিয়াম ফয়েল ফিল্মে নকল লেবেলগুলির পৃথকীকরণের স্কিম্যাটিক ডায়াগ্রাম
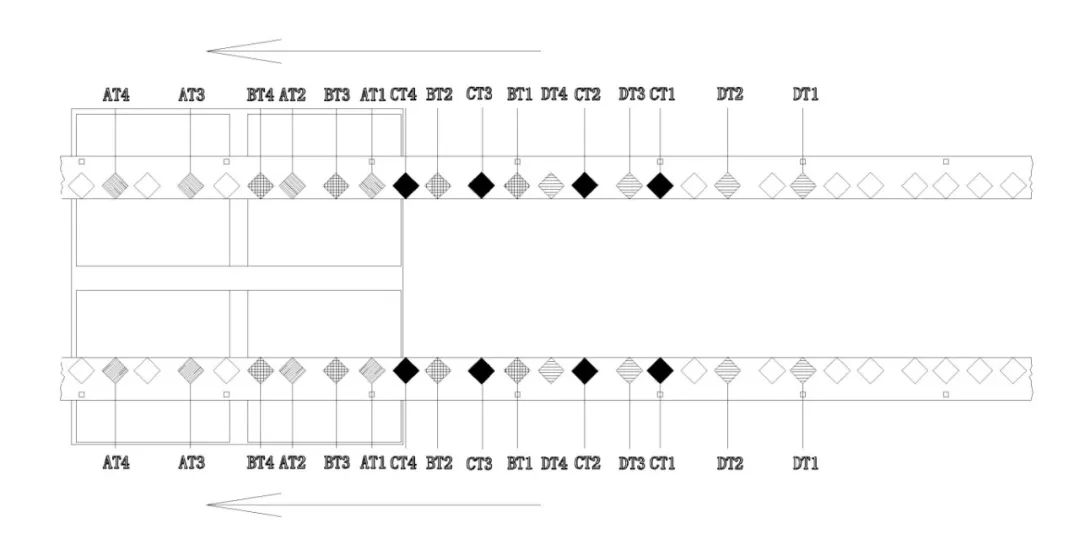
চিত্র 4 চারটি টুকরো স্ট্রিপ বক্স এবং অ্যালুমিনিয়াম ফয়েল লোগোর হট স্ট্যাম্পিং প্যাটার্নের মধ্যে ওভারল্যাপের স্কিম্যাটিক ডায়াগ্রাম
(২) প্রথম প্রিন্টিং পেপারে এটি 1 হিসাবে প্রথম হট স্ট্যাম্পিং চিহ্নটি চিহ্নিত করুন, এটি 2 হিসাবে দ্বিতীয় হট স্ট্যাম্পিং চিহ্ন এবং এ জাতীয়, এটিএন হিসাবে নবম হট স্ট্যাম্পিং চিহ্ন সহ; বিটি 1 হিসাবে দ্বিতীয় প্রিন্টিং পেপারে প্রথম হট স্ট্যাম্পিং চিহ্নটি চিহ্নিত করুন, বিটি 2 হিসাবে দ্বিতীয় হট স্ট্যাম্পিং চিহ্ন এবং আরও অনেক কিছু, বিটিএন হিসাবে এনথ হট স্ট্যাম্পিং চিহ্ন সহ; তারপরে, এই প্যাটার্নটি অনুসরণ করে, তৃতীয় প্রিন্টিং পেপারে সিটি 1 হিসাবে প্রথম হট স্ট্যাম্পিং চিহ্নটি সেট করা চালিয়ে যান, সিটি 2 হিসাবে দ্বিতীয় হট স্ট্যাম্পিং চিহ্ন এবং আরও অনেক কিছু, সিটিএন হিসাবে এনথ হট স্ট্যাম্পিং চিহ্ন সহ; চতুর্থ প্রিন্টিং পেপারে প্রথম হট স্ট্যাম্পিং চিহ্নটি ডিটি 1 হিসাবে চিহ্নিত করুন, দ্বিতীয় হট স্ট্যাম্পিং চিহ্নটি ডিটি 1 হিসাবে এবং আরও অনেক কিছু। Nth হট স্ট্যাম্পিং চিহ্নটিকে ডিটিএন হিসাবে চিহ্নিত করুন এবং এই প্রক্রিয়াটি পুনরাবৃত্তি করুন।
(3) নির্দিষ্ট অবস্থানের সেটিংসগুলি নিম্নরূপ: প্রথমত, বিদ্যুতায়িত অ্যালুমিনিয়াম ফিল্মে প্রথম হট স্ট্যাম্পিংয়ের জন্য স্ক্যান করার জন্য প্রথম পজিশনিং কার্সারটি নির্ধারণ করুন এবং অ্যান্টি - এর সাথে সম্পর্কিত অবস্থানে হট স্ট্যাম্পিং চিহ্নের জালিয়াতি করে সেট করুন। তারপরে, বিরোধী - এর বিরতিতে L1 এ 2, অ্যান্টি - এর বিরতি L2 এ 3 এবং অ্যান্টি-}}}}}}}}}}}}}}}} সেট করুন; প্রথম পজিশনিং কার্সারের উপর ভিত্তি করে সম্পাদিত প্রথম হট স্ট্যাম্পিং এমনকি সংখ্যাযুক্ত মুদ্রিত কাগজপত্রের হট স্ট্যাম্পিং সম্পূর্ণ করতে পারে; প্রথম হট স্ট্যাম্পিংয়ের জন্য অ্যান্টি - জাল হট স্ট্যাম্পিং চিহ্নগুলি সেট করার প্যাটার্ন অনুসরণ করে, দ্বিতীয় গরম স্ট্যাম্পিংয়ের জন্য অ্যান্টি - জাল করে হট স্ট্যাম্পিং কার্সার বিটি 1, বিটি 2, বিটি 3, বিটি 4, এবং এই প্রক্রিয়াটি পুনরাবৃত্তি করুন।
কাজ করার সময়, প্রথম পজিশনিং কার্সারটি প্রথম হট স্ট্যাম্পিং প্রক্রিয়া চলাকালীন স্ক্যান করা হয় এবং এটি 1, এটি 2, এটিএন, এবং 2 এন অ্যান্টি - জাল লেবেলগুলি সেট ফিক্সড স্পেসিং অনুসারে প্রথম এবং দ্বিতীয় মুদ্রণ কাগজগুলিতে গরম স্ট্যাম্পযুক্ত থাকে। তারপরে, অ্যালুমিনিয়াম ফয়েল ফিল্মটি দ্বিতীয় অবস্থানের কার্সারটিকে "প্রথম অবস্থানের কার্সার" অবস্থানে নিয়ে যাওয়ার জন্য একটি নির্দিষ্ট দূরত্বের এল 3 এগিয়ে চলেছে, যা হট স্ট্যাম্পিং পয়েন্ট। একইভাবে, পরবর্তী অ্যান্টি - জাল লেবেলগুলি স্থির ব্যবধান অনুসারে তৃতীয় এবং চতুর্থ মুদ্রণ কাগজগুলিতে গরম স্ট্যাম্পযুক্ত হয় এবং এই প্রক্রিয়া চলাকালীন একটি অভিন্ন এবং স্থিতিশীল অবিচ্ছিন্ন জাম্পিং এবং হট স্ট্যাম্পিং প্রক্রিয়া পরিচালিত হয়।
একবারে একাধিক অ -সমতুল্য নিদর্শন
পজিশনিং হট স্ট্যাম্পিং ফয়েল ডিজাইন এবং উত্পাদন
প্রতিটি মুদ্রণ কাগজে প্রথম এবং দ্বিতীয় হট স্ট্যাম্পিং চিহ্নগুলির মধ্যে ব্যবধানটি l 1=135.9 মিমি সেট করা আছে এবং প্রথম এবং দ্বিতীয় কাগজের প্রথম এবং দ্বিতীয় হট স্ট্যাম্পিং চিহ্নগুলির মধ্যে ব্যবধানটি l 2=159 মিমি সেট করা আছে। লেআউটটি "ফোর পিস হট স্ট্যাম্পিং" হিসাবে নির্ধারিত হয়।
চিত্র 2, 3 এবং 4 -তে দেখানো হয়েছে, প্রথম পজিশনিং কার্সার স্ক্যান করে সম্পাদিত প্রথম হট স্ট্যাম্পিং দুটি উল্লম্ব এবং চারটি মুদ্রিত কাগজপত্রের গরম স্ট্যাম্পিং সম্পূর্ণ করতে পারে। দ্বিতীয় হট স্ট্যাম্পিংয়ের সময় স্ক্যান করা দ্বিতীয় পজিশনিং কার্সারটি প্রথম অবস্থানের কার্সার থেকে এল 3=240 মিমি দূরত্বে সেট করা হয়। ইউনিফর্ম এবং স্থিতিশীল জাম্পিং এবং হট স্ট্যাম্পিংয়ের প্রক্রিয়া চলাকালীন, প্রথম, তৃতীয়, এবং পঞ্চম অ্যান্টি - ব্যতীত জাল চিহ্নগুলি যা হট স্ট্যাম্পিংয়ের শুরুতে মিস হতে পারে, অ্যান্টি - জাল চিহ্নগুলি ক্রমানুসারে এবং মাঝে মাঝে গরম স্ট্যাম্পড হতে পারে, আলুমিনাম ফয়েল ফেইল ফিল্মের অপচয়কে হ্রাস করে। অ্যালুমিনিয়াম ফয়েলের স্কিম্যাটিক ডায়াগ্রাম চিত্র 5 এ দেখানো হয়েছে।
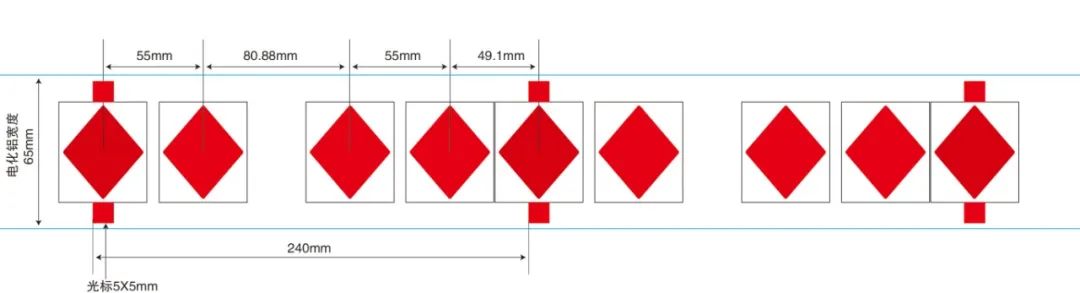
চিত্র 5 4 রেড লেন্স ইলেক্ট্রোপ্লেটেড অ্যালুমিনিয়াম সহ ইউক্সির (হার্ড) স্ট্রিপ বক্সের আপগ্রেড সংস্করণটির স্কিম্যাটিক ডায়াগ্রাম
অ্যাপ্লিকেশন উদাহরণ
চিত্র 2, 3, এবং 4 -তে দেখানো হয়েছে, উদাহরণ হিসাবে "ইউক্সি (হার্ড)" স্ট্রিপ বক্স (4 -} প্যাক) এর আপগ্রেড সংস্করণটি গ্রহণ করে, একটি একক প্যাকেজিং স্ট্রিপ বাক্সটি আয়তক্ষেত্রাকার আকারে এবং একটি আয়তক্ষেত্রাকার বাক্সে বাঁকানো। উত্পাদন প্রক্রিয়া চলাকালীন, লেজার অ্যান্টি - এটি 1 এবং এটি 2 এর জাল চিহ্নগুলি যথাক্রমে বেন্ট প্যাকেজিং স্ট্রিপ বাক্সের সামনের এবং পিছনের দিকের ট্রেডমার্কের অবস্থানে গরম স্ট্যাম্প করা দরকার। অর্থাৎ হট স্ট্যাম্পিংটি উদ্ঘাটিত আয়তক্ষেত্রাকার কাগজের সমতল পৃষ্ঠে চালিত হয়। প্রচলিত অ্যালুমিনিয়াম ফয়েল ফিল্মে সেট করা নকল চিহ্নগুলি সমানভাবে সাজানো হয়েছে। যদি স্ট্রিপ বাক্সে এই দুটি হট স্ট্যাম্পিং অবস্থানের মধ্যে দূরত্বটি স্থির থাকে তবে বেশ কয়েকটি অ্যান্টি - অ্যালুমিনিয়াম ফয়েল ফিল্মের সাথে সম্পর্কিত ধ্রুবক দূরত্বের মধ্যে সমানভাবে সেট করা যেতে পারে। এইভাবে, হট স্ট্যাম্পিংয়ের সময়, বেশ কয়েকটি অ্যান্টি - জাল চিহ্নগুলি অ্যালুমিনিয়াম ফয়েল ফিল্মে সমানভাবে সেট করা যেতে পারে। ফিল্মে অ্যান্টি - নকল লেবেলগুলি স্ট্রিপ বক্সের গরম স্ট্যাম্পিং পজিশনে একের পর এক গরম স্ট্যাম্পড করা হয়, যা উচ্চ-গতির হট স্ট্যাম্পিং অর্জন করতে পারে এবং অ্যালুমিনিয়াম ফয়েল ফিল্মের সঞ্চয়কে সর্বাধিক করে তুলতে পারে।
তবে, উত্পাদন প্রক্রিয়াটির প্রয়োজনীয়তার কারণে, প্যাকেজিং স্ট্রিপ বক্সটি উত্পাদন চলাকালীন গ্র্যাভার প্রিন্টিংয়ের জন্য রোল কার্ডবোর্ড ব্যবহার করে এবং বড় শীট কাটার পরে, ফ্ল্যাট শীট হট স্ট্যাম্পিং, এম্বেসিং এবং ডাই - কাটিং করা হয়। অতএব, লেআউট প্রক্রিয়াটির জন্য একটি সাকশন ছুরি অবস্থান ছেড়ে যাওয়া প্রয়োজন। এটি সংযুক্ত দুটি স্ট্রিপ বক্সের নিদর্শনগুলি একই স্ট্রিপ বাক্সে দুটি হট স্ট্যাম্পিং পজিশনের মধ্যে দূরত্বের এল 1 এর চেয়ে বেশি হওয়া সংযুক্ত দুটি স্ট্রিপ বক্সের নিদর্শনগুলিতে এটি 1 এবং এটি 2 এর সংলগ্ন অ্যান্টি - এর নকল চিহ্নগুলির মধ্যে হট স্ট্যাম্পিং পজিশনের মধ্যে দূরত্ব এল 2 এর ফলাফল দেয়। ফলস্বরূপ, অ্যালুমিনিয়াম ফয়েল ফিল্মে অ্যান্টি - জাল চিহ্নগুলি সমানভাবে সাজানো যায় না। স্ট্রিপ বাক্সে হট স্ট্যাম্পিং অবস্থান অনুসারে এটি অবিচ্ছিন্ন গরম স্ট্যাম্পিং বা একক হট স্ট্যাম্পিং হোক না কেন, এটি অ্যালুমিনিয়াম ফয়েল ফিল্মের প্রচুর অপচয় করবে। পুরো উত্পাদন সরঞ্জামগুলির পুনরায় প্রযুক্তিগত রূপান্তর পুরো সেটটির উত্পাদন ঘটায়। ব্যয় খুব বেশি।
এই উদ্দেশ্যে, পণ্যটি মাল্টি - পয়েন্ট নন ইকুইডিস্টেন্ট প্যাটার্ন ওয়ান - সময় পজিশনিং পেপার বক্সের বিন্যাসের মতো পুনর্নির্মাণ এবং উত্পাদনকারী প্যারামিটারগুলি, সংশ্লিষ্ট পজিশনিং কার্সার এবং অ্যান্টি -এর সাথে সম্পর্কিত স্ট্রাইটিংয়ের সাথে সম্পর্কিত প্যারামিটিংয়ের সাথে সম্পর্কিত প্যারামিটারগুলি পুনর্নির্মাণ এবং উত্পাদন করে। পণ্যটির অ্যালুমিনিয়াম ফয়েল জাম্পিংয়ের স্কিম্যাটিক ডায়াগ্রামটি চিত্র 6 -এ দেখানো হয়েছে। ভর উত্পাদন যাচাইয়ের মাধ্যমে, এই প্রযুক্তিটি মূল উত্পাদন প্রক্রিয়াতে ন্যূনতম পরিবর্তন করেছে এবং একটি - সময় অবস্থান এবং মাল্টি স্প্লিকিং, মাল্টি-} পয়েন্টের উপর অবহেলিত প্যাটার্নগুলির উপর নির্ভর করে এবং হট স্ট্যাম্পিং অর্জন করেছে। হলোগ্রাফিক অবস্থানটি সঠিক, উত্পাদনের ধারাবাহিকতা ভাল এবং উত্পাদন দক্ষতা বেশি।
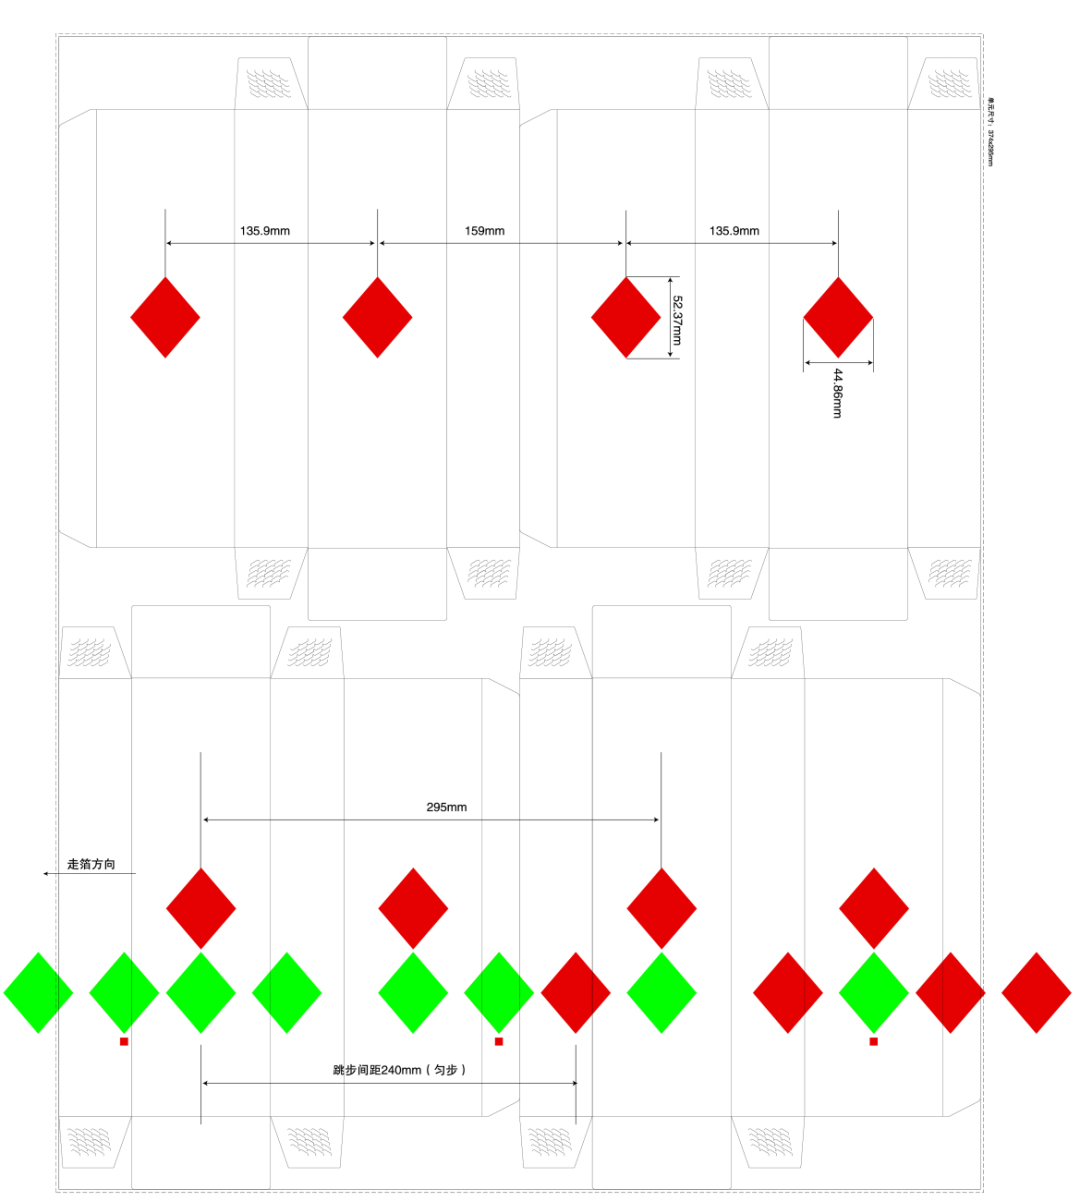
চিত্র 6 অ্যালুমিনিয়াম বৈদ্যুতিন বিশ্লেষণ পৃথকীকরণের স্কিম্যাটিক ডায়াগ্রাম
সংক্ষেপে, ফ্ল্যাট এবং অ -সমতুল্য একের জন্য পজিশনিং কার্সার দূরত্বের গণনা এবং গবেষণার মাধ্যমে - সময় অবস্থানের হট স্ট্যাম্পিং অ্যালুমিনিয়াম ফয়েল, সঠিক কার্সার দূরত্ব এবং ব্যবস্থা পদ্ধতিটি পাওয়া গেছে। একটি বিশেষায়িত পজিশনিং হট স্ট্যাম্পিং অ্যালুমিনিয়াম ফয়েল একটি ফ্ল্যাট এবং অ -সমতুল্য হট স্ট্যাম্পিং সরঞ্জামগুলিতে উত্পাদিত এবং পরীক্ষা করা হয়েছে, এবং সংশ্লিষ্ট নিয়ন্ত্রণ কৌশল, পরামিতি এবং পদ্ধতিগুলি চিহ্নিত করা হয়েছে। পরীক্ষার পরে, এটি পাওয়া গেছে যে ফ্ল্যাট এবং অ -সমতুল্য এক - সময় পজিশনিং হট স্ট্যাম্পিং প্যাটার্নটি সঠিকভাবে অবস্থিত, 0.2 মিমি এর চেয়ে কম বা সমান একটি প্যাটার্ন বিচ্যুতি সহ; গরম স্ট্যাম্পিংয়ে কোনও বালির ত্রুটি, বুদ্বুদ পয়েন্ট বা স্টিকিং ঘটনা নেই।
This method effectively solves the technical problem of flat and flat multi-point non equidistant one-time positioning hot stamping process, and realizes the mass production of multi-point non equidistant one-time positioning hot stamping (red cat eye positioning electrochemical aluminum) technology under the normal splicing mode of "Yuxi (হার্ড) "আপগ্রেড করা সংস্করণ স্ট্রিপ বক্স 4-প্যাক। দুটি সময় পজিশনিং হট স্ট্যাম্পিং প্রক্রিয়াটির সাথে তুলনা করে, এর উত্পাদন দক্ষতা প্রায় দু'বার উন্নত হয়েছে।