

"'ইউক্সি (হার্ড)' সিগারেট প্যাক ফয়েল স্ট্যাম্পিংয়ের উত্পাদন দক্ষতা আকাশচুম্বী হয়েছে, এবং এই গোপনীয়তাগুলি এর পিছনে লুকিয়ে আছে!
ফয়েল স্ট্যাম্পিং প্যাকেজিং প্রিন্টিং শিল্পে ব্যাপকভাবে ব্যবহৃত হয়, তবে কিছু বিশেষ মুদ্রণ এলাকায়, বিশেষত সিগারেট প্যাকেজিংয়ে এর প্রয়োগ আরও বেশি। পজিশনাল ফয়েল স্ট্যাম্পিং প্রযুক্তি প্রচলিত নন-সমদূরবর্তী স্ট্যাম্পিং কৌশল থেকে বিকশিত হয়েছে। এটি লাফের দূরত্ব সেট করতে কার্সার পজিশনিং স্ক্যানিং এবং স্টেপার অক্ষ নিয়ন্ত্রণ ব্যবহার করে, ইলেক্ট্রো-অ্যালুমিনিয়াম প্যাটার্নগুলিকে স্ট্যাম্পিং প্লেটের সাথে সুনির্দিষ্টভাবে সারিবদ্ধ করতে দেয়, যাতে হলোগ্রাফিক ইলেক্ট্রো-অ্যালুমিনিয়াম তাপ এবং চাপে অবস্থানগত স্ট্যাম্পিং সম্পূর্ণ করে।
হলোগ্রাফিক পজিশনাল স্ট্যাম্পিং ফয়েলের কার্সারের অবস্থান একাধিক কারণের উপর ভিত্তি করে গণনা করা প্রয়োজন যেমন মুদ্রিত অংশের বিন্যাস, আরোপের সংখ্যা এবং স্ট্যাম্পিং পয়েন্টের সংখ্যা। এটি ধারাবাহিক পদক্ষেপের ব্যবধান নিশ্চিত করে এবং স্ট্যাম্পিং প্রয়োজনীয়তা পুরোপুরি পূরণ করে।"
সাধারণভাবে বলতে গেলে, ফ্ল্যাট-থেকে-ফ্ল্যাট মাল্টি-পয়েন্ট সিঙ্গেল-পজিশনের জন্য স্ট্যাম্পিং পয়েন্টগুলিকে সমানভাবে ফাঁক করা প্রয়োজন। যদি ব্যবধান সমান না হয়, অবস্থান করা স্ট্যাম্পিং প্যাটার্নটি সঠিকভাবে সারিবদ্ধ করা যাবে না বা এটি ইলেক্ট্রোপ্লেটেড অ্যালুমিনিয়ামের অতিরিক্ত খরচ হতে পারে। সাধারণত, আরও স্ট্যাম্পিং পাস যোগ করে, স্ট্যাম্পিংকে দুই বা ততোধিক ধাপে বিভক্ত করে এটি সমাধান করা হয়, তবে এটি অনিবার্যভাবে উত্পাদন পদক্ষেপ এবং খরচ বাড়ায়, সামগ্রিক উত্পাদন দক্ষতা হ্রাস করে।
স্ট্যাম্পিং কার্যকারিতা বাড়ানোর জন্য, মুদ্রণ কোম্পানিগুলি প্রায়ই সিগারেট প্যাকেজিংয়ের নির্দিষ্ট অবস্থানে হট স্ট্যাম্পিংয়ের জন্য একাধিক লেআউট যুগপত স্ট্যাম্পিং পদ্ধতি ব্যবহার করে। এর অর্থ হল একই প্যাটার্নে একাধিক প্যাকেজে একই প্যাটার্ন স্ট্যাম্পিং করা, সাধারণত "মাল্টি-লেআউট স্ট্যাম্পিং" বলা হয়৷ চারটি-লেআউট স্ট্রিপ বক্স সেটআপ চিত্র 1-এ দেখানো হয়েছে। মাল্টি-লেআউট স্ট্যাম্পিং কার্যকারিতাকে ব্যাপকভাবে উন্নত করতে পারে যতক্ষণ না প্যাটার্নের আকার এবং ব্যবধান সামঞ্জস্যপূর্ণ থাকে এবং এটি স্ট্যাম্পিং অ্যালাইনমেন্টকে স্থিতিশীল রাখে। এছাড়াও, বর্তমান প্রযুক্তির সাথে, মাল্টি-লেআউট স্ট্যাম্পিং-এর জন্য প্যাকেজিং কাগজে প্রিন্ট করা প্যাটার্নের সাথে নকল ইলেক্ট্রোপ্লেটেড প্যাটার্নগুলিকে সারিবদ্ধ করতে হবে, সাধারণত অপটিক্যাল মার্ক সনাক্তকরণের মাধ্যমে করা হয়।
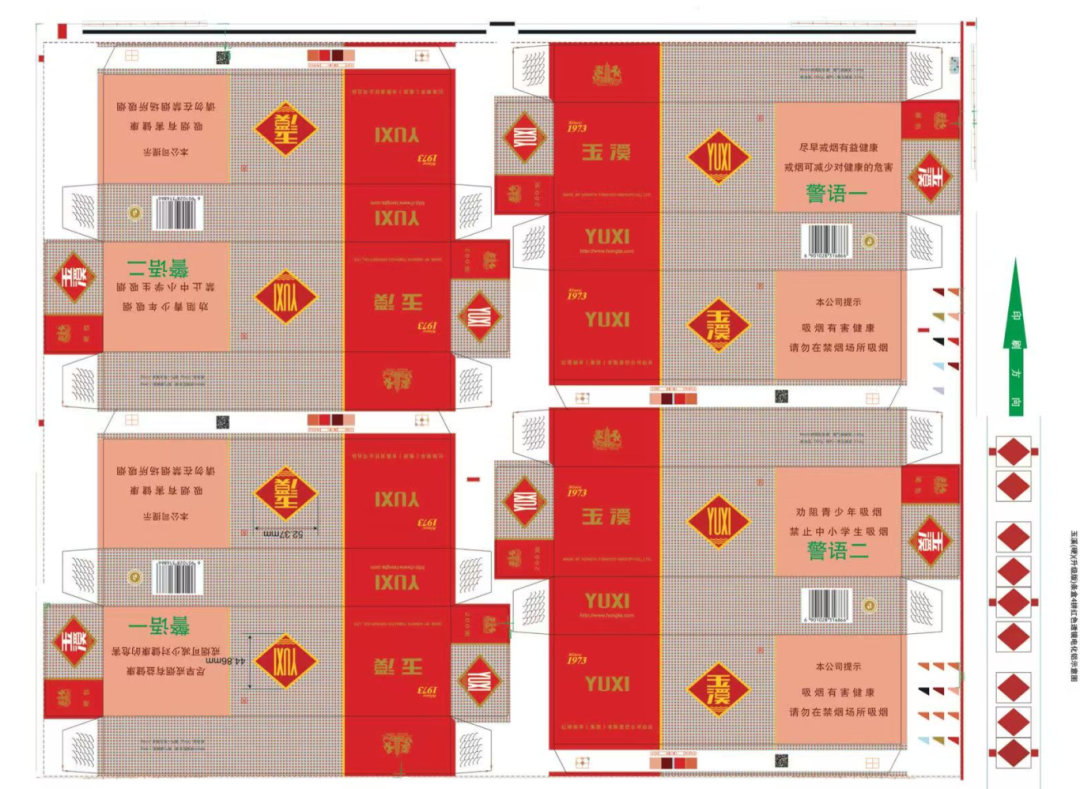 চিত্র 1 চার-বক্স স্ট্রিপ প্রিন্টিং লেআউট
হট স্ট্যাম্পিং নিবন্ধন সমস্যা বিশ্লেষণ
সিগারেট স্ট্রিপ বক্স প্যাকেজিংয়ের জন্য মাল্টি-আপ রেজিস্ট্রেশন হট স্ট্যাম্পিং করার সময়, ধরুন আমাদের প্রতিটি বাক্সের সামনে এবং পিছনে একই লোগো স্ট্যাম্প করতে হবে। একটি N-আপ স্ট্যাম্পিং সেটআপের জন্য, 2N অ্যান্টি-জাল অ্যালুমিনিয়াম ফয়েল লেবেল প্রয়োজন৷ যদি একই বা সংলগ্ন বাক্সে প্রতিটি লেবেলের মধ্যে ব্যবধান সামঞ্জস্যপূর্ণ হয় এবং অ্যালুমিনিয়াম ফয়েলের ব্যবধান একটি নির্দিষ্ট মান হিসাবে সেট করা হয়, তাহলে অনুক্রমিক স্ট্যাম্পিং ক্রমাগত প্রান্তিককরণ অর্জন করতে পারে। যাইহোক, প্রকৃত উৎপাদনে, একই বাক্সে দুটি লেবেলের মধ্যে ব্যবধান সামঞ্জস্যপূর্ণ, কিন্তু সংলগ্ন বাক্সের মধ্যে কাটা রেখার কারণে, বক্স 1-এ দ্বিতীয় লেবেল এবং বক্স 2-এর প্রথম লেবেলের মধ্যে ব্যবধান একটি একক বাক্সের যেকোনো দুটি লেবেলের মধ্যে ব্যবধানের চেয়ে বড়। অন্য কথায়, একই সময়ে স্ট্যাম্প করা 2N লেবেলগুলির মধ্যে ব্যবধানটি অসামঞ্জস্যপূর্ণ। যদি অ্যালুমিনিয়াম ফয়েলের ব্যবধান এখনও একটি নির্দিষ্ট মান হিসাবে সেট করা থাকে, তাহলে পরবর্তী স্ট্যাম্পযুক্ত লেবেল প্যাটার্নগুলি সারিবদ্ধ করতে সমস্যা হবে৷
"একটি লেবেল একটি নিবন্ধন চিহ্নের সাথে মিলে যায়" এর ঐতিহ্যগত পদ্ধতির জন্য মার্ক সেট আপ করার জন্য অতিরিক্ত পদক্ষেপের প্রয়োজন, উৎপাদন খরচ বৃদ্ধি করে। এছাড়াও, এই পদ্ধতিতে প্রতিবার নিবন্ধন করার সময় একটি নির্দিষ্ট নির্দিষ্ট চিহ্ন পরীক্ষা করা প্রয়োজন, যা ব্যবহারের খরচ বাড়ায়। তদ্ব্যতীত, এই নিবন্ধন পদ্ধতিগুলি স্ট্যাম্পিংয়ের পরে কেবলমাত্র সারিবদ্ধকরণ সনাক্ত করতে পারে, যার অর্থ স্ট্যাম্পযুক্ত অবস্থানগুলি বিচ্যুতির জন্য স্ক্যান করা হয় এবং বিচ্যুতিটি খুব বড় হলেই কেবলমাত্র সামঞ্জস্য করা হয়, যা উল্লেখযোগ্য ব্যবধানের দিকে পরিচালিত করে। যদিও সাবস্ট্রেটের অবস্থান এবং ব্যবধানের সাথে হুবহু মেলে ফয়েল লেবেলগুলিকে সাজানো স্ট্যাম্পিংয়ের সময় সারিবদ্ধকরণকে সহজ করে তোলে, এটি ফয়েল উত্পাদনকে ব্যাপকভাবে জটিল করে তোলে; অ্যান্টিফোরজি লেবেলের মধ্যে বিস্তৃত ব্যবধান অ্যালুমিনিয়াম ফয়েলকে নষ্ট করে, এবং স্ট্যাম্পিংয়ের সময় ধাপে বর্ধিত দূরত্ব প্রক্রিয়ার স্থিতিশীলতা এবং সরঞ্জামের জীবনকাল উভয়ই পরীক্ষা করে।
এই সমস্যাগুলিকে মোকাবেলা করতে এবং মাল্টি-মাল্টি-স্ট্যাম্পিংয়ের সময় একযোগে স্ট্যাম্পিংয়ের বিশেষ প্রয়োজনীয়তা মেটাতে, ফয়েলে অ্যান্টি-নকল লেবেলগুলির বিন্যাস, ব্যবধান এবং নিবন্ধকরণ চিহ্নগুলিতে লক্ষ্যযুক্ত প্রযুক্তিগত উন্নতি করা প্রয়োজন, যাতে একাধিক নন{3}} স্ট্যাম্পিং পজিশনে একক স্ট্যাম্পিং প্যাটার্ন হতে পারে৷ এর উপর ভিত্তি করে, একক-পজিশন স্ট্যাম্পিং সক্ষম করে এমন একটি প্রযুক্তিগত সমাধান তৈরি করা হয়েছিল যা একাধিক নন-সমদূরবর্তী নিদর্শনগুলির জন্য।
আপ স্ট্যাম্পিংয়ের সংখ্যা এবং সাবস্ট্রেটের অবস্থান এবং চিহ্নগুলির ব্যবধান নির্ধারণ করুন
একটি একক এককের অনুদৈর্ঘ্য দৈর্ঘ্যের উপর ভিত্তি করে, একটি ফ্ল্যাটবেড প্রেসে স্ট্যাম্পিং প্রতি অনুদৈর্ঘ্য এককের সংখ্যা নির্ধারণ করুন, অর্থাৎ, ফ্ল্যাটবেড প্রেসে প্রিন্টিং প্লেটের দৈর্ঘ্যকে একটি একক অনুদৈর্ঘ্য দৈর্ঘ্য দ্বারা ভাগ করুন। ফলাফলটি স্ট্যাম্পিং প্রতি অনুদৈর্ঘ্য এককের সংখ্যা দেয়, যাকে বলা হয় "মাল্টি-আপ স্ট্যাম্পিং" পরিমাণ।
একক-একক স্ট্যাম্পযুক্ত লেবেলের মধ্যে উল্লম্ব ব্যবধান ব্যবহার করে, প্রতিটি লেবেলের জ্যামিতিক কেন্দ্র রেখার মধ্যে দূরত্ব পরিমাপ করুন। প্রতিটি ইউনিটে দুই বা তার বেশি স্ট্যাম্পযুক্ত লেবেল থাকে। একটি ইউনিটের মধ্যে লেবেলের মধ্যে ব্যবধানটি L1 হিসাবে চিহ্নিত করা হয়েছে, এবং ইউনিট 1 এর শেষ লেবেল এবং সংলগ্ন ইউনিটগুলিতে ইউনিট 2 এর প্রথম লেবেলের মধ্যে ব্যবধানটি L2 হিসাবে চিহ্নিত করা হয়েছে। সংলগ্ন এককের মধ্যে ডাই-কাটা জায়গার কারণে, L2 L1 থেকে বড় এবং স্থির থাকে।
অ্যালুমিনিয়াম ফয়েল সেটআপ এই তিনটি ধাপ অনুসরণ করে:
(1) চিত্র 2 অ্যালুমিনিয়াম ফয়েল বিন্যাসের একটি পরিকল্পিত দেখায়; চিত্র 3 একটি একক-পার্শ্বযুক্ত বাক্স এবং অ্যালুমিনিয়াম ফয়েলে লেবেলগুলির পৃথকীকরণ দেখায়; চিত্র 4 ফয়েলে বিরোধী-নকল লেবেল সহ চারটি-আপ বক্স স্ট্যাম্পিং প্যাটার্নের ওভারলে দেখায়৷
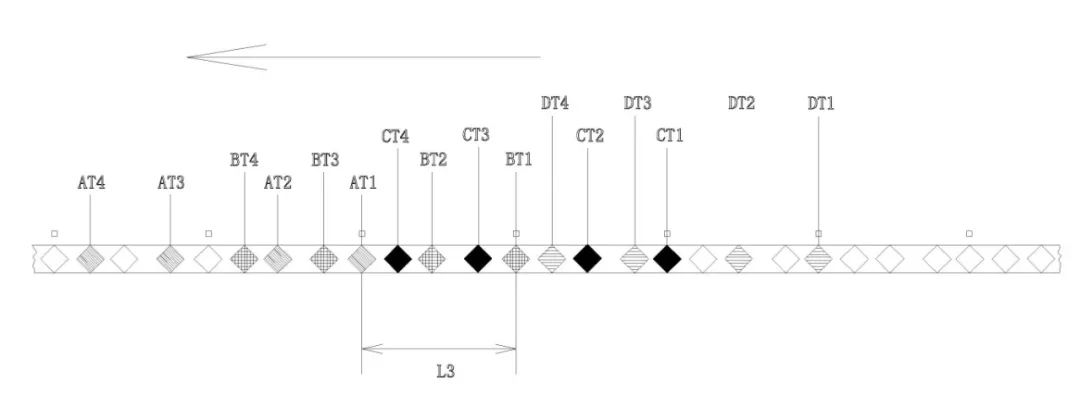
চিত্র 2 ইলেক্ট্রোলাইটিক অ্যালুমিনিয়ামের ডিস্ট্রিবিউশন স্ট্রাকচারের স্কিম্যাটিক ডায়াগ্রাম
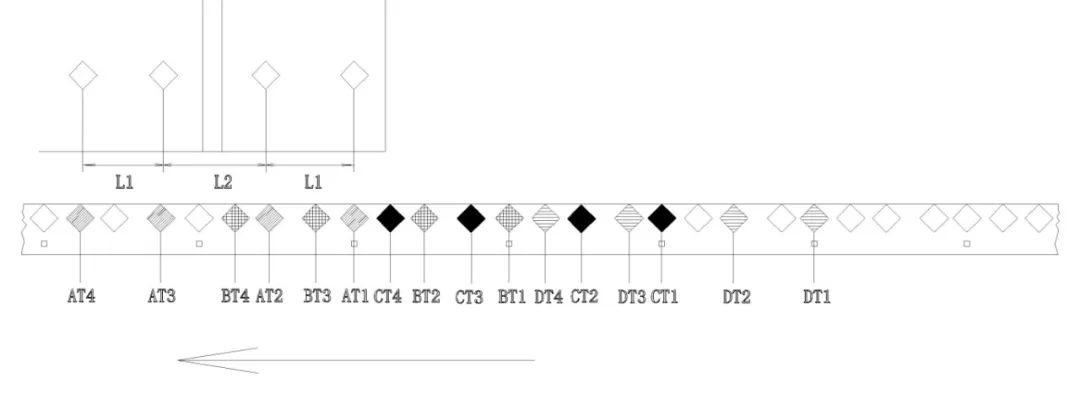
চিত্র 3 ডায়াগ্রাম অ্যানোডাইজড অ্যালুমিনিয়াম ফিল্মে একক-স্ট্রিপ বক্স এবং অ্যান্টি-নকল লেবেলের বিচ্ছেদ দেখাচ্ছে
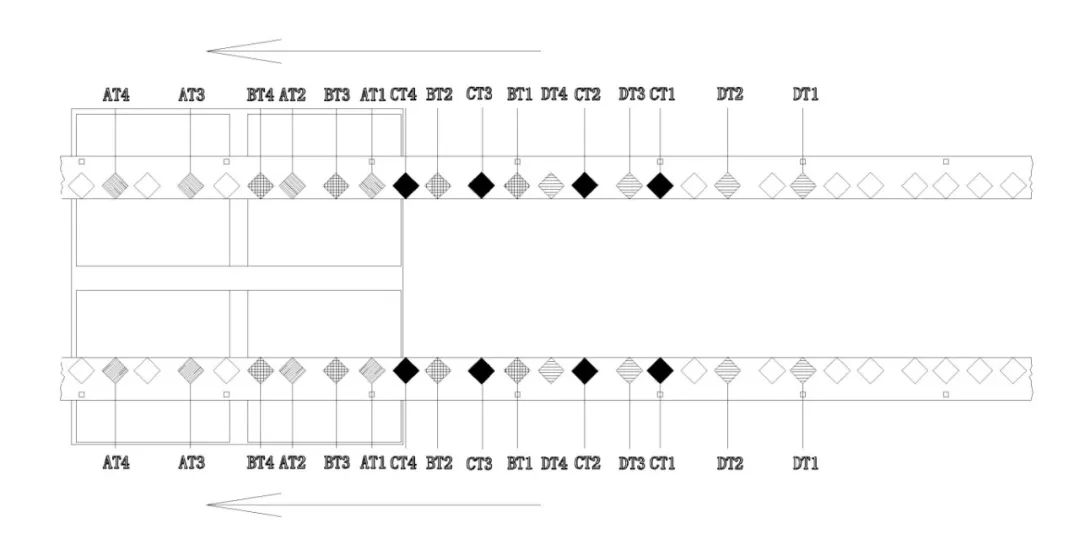 চিত্র 4 চারটি-আপ স্ট্যাম্পিং প্যাটার্ন এবং ধাতব অ্যালুমিনিয়াম লেবেলের মধ্যে প্রান্তিককরণের পরিকল্পিত চিত্র
(2) প্রথম সাবস্ট্রেট শীটে, প্রথম স্ট্যাম্পিং চিহ্নটিকে AT1 হিসাবে লেবেল করুন, দ্বিতীয়টি AT2 হিসাবে, এবং তাই, Nth স্ট্যাম্পিং চিহ্ন পর্যন্ত, ATN লেবেল করুন৷ দ্বিতীয় সাবস্ট্রেট শীটে, প্রথম স্ট্যাম্পিং চিহ্নটিকে BT1 হিসাবে লেবেল করুন, দ্বিতীয়টিকে BT2 হিসাবে লেবেল করুন, এবং আরও, BTN পর্যন্ত। এই প্যাটার্ন অনুসরণ করে, তৃতীয় সাবস্ট্রেট শীটে, প্রথম স্ট্যাম্পিং চিহ্নটিকে CT1, দ্বিতীয়টিকে CT2 এবং CTN পর্যন্ত লেবেল করুন; চতুর্থ সাবস্ট্রেট শীটে, প্রথমটিকে DT1, দ্বিতীয়টিকে DT2 এবং DTN পর্যন্ত লেবেল করুন, এভাবে পুনরাবৃত্তি করুন।
(3) নির্দিষ্ট অবস্থান নিম্নরূপ: প্রথমে, স্ট্যাম্পিংয়ের জন্য ধাতব অ্যালুমিনিয়াম ফিল্মে স্ক্যান করার জন্য প্রথম পজিশনিং কার্সারটি নির্ধারণ করুন, এবং সংশ্লিষ্ট অবস্থানে জাল স্ট্যাম্পিং চিহ্ন AT1 সেট করুন। তারপর ব্যবধান L1 এ AT2, ব্যবধান L2 এ AT3 এবং L1 ব্যবধানে AT4 সেট করুন। প্রথম পজিশনিং কার্সারের উপর ভিত্তি করে প্রথম স্ট্যাম্পিং সমান{10}}সংখ্যাযুক্ত সাবস্ট্রেট শীটে স্ট্যাম্পিং সম্পূর্ণ করতে পারে। প্রথম স্ট্যাম্পিংয়ের সময় বিরোধী{12}}নকল চিহ্ন সেট করার জন্য ব্যবহৃত একই প্যাটার্ন অনুসরণ করে, দ্বিতীয় স্ট্যাম্পিং অ্যান্টি{13}}নকল কার্সার BT1, BT2, BT3, BT4, ইত্যাদি সেট করা চালিয়ে যান।
কাজের সময়, প্রথম স্ট্যাম্পিং প্রথম পজিশনিং কার্সারটিকে স্ক্যান করে, এবং সেট স্থির ব্যবধান অনুযায়ী, স্ট্যাম্প AT1, AT2 পর্যন্ত ATN এবং 2N অ্যান্টি-প্রথম এবং দ্বিতীয় সাবস্ট্রেট শীটে জাল চিহ্ন দেয়৷ তারপরে, ধাতবযুক্ত অ্যালুমিনিয়াম ফিল্ম একটি নির্দিষ্ট দূরত্ব L3 এগিয়ে নিয়ে যায়, দ্বিতীয় অবস্থানের কার্সারটিকে 'প্রথম অবস্থানের কার্সার' অর্থাৎ স্টার্টিং স্ট্যাম্পিং পয়েন্টের অবস্থানে নিয়ে আসে। একই স্থির ব্যবধান অনুসরণ করে, পরবর্তী বিরোধী-নকল চিহ্নগুলি তৃতীয় এবং চতুর্থ সাবস্ট্রেট শীটে স্ট্যাম্প করা হয়৷ এই প্রক্রিয়া ইউনিফর্ম, ক্রমাগত স্কিপিং এবং স্ট্যাম্পিং করার অনুমতি দেয়।
এক-মাল্টি-বিন্দু নন-অভিন্ন প্যাটার্নের স্ট্যাম্পিং
পজিশনিং স্ট্যাম্পিং ফয়েলের ডিজাইন এবং উৎপাদন
প্রতিটি সাবস্ট্রেট শীটে, প্রথম ইউনিটের প্রথম এবং দ্বিতীয় স্ট্যাম্পিং চিহ্নের মধ্যে ব্যবধানটি L1=135.9 মিমি এবং প্রথম ইউনিটের দ্বিতীয় স্ট্যাম্পিং চিহ্ন এবং দ্বিতীয় ইউনিটের প্রথম স্ট্যাম্পিং চিহ্নের মধ্যে ব্যবধানটি L2=159 মিমিতে সেট করুন৷ নিশ্চিত করুন যে লেআউটটি একটি 'ফোর-আপ স্ট্যাম্পিং।'
চিত্র 2, 3 এবং 4 তে দেখানো হয়েছে, প্রথম অবস্থানের কার্সার স্ক্যান করার উপর ভিত্তি করে প্রথম স্ট্যাম্পিংটি উল্লম্ব দিক থেকে দুটি শীটে স্ট্যাম্পিং সম্পূর্ণ করতে পারে, চারটি সাবস্ট্রেট শীটকে কভার করে। দ্বিতীয় স্ট্যাম্পিং দ্বিতীয় পজিশনিং কার্সার স্ক্যান করে, প্রথম পজিশনিং কার্সার থেকে L3=240 মিমি দূরে রাখা হয়। এই প্রক্রিয়া চলাকালীন, ইউনিফর্ম এবং স্থিতিশীল স্কিপিং এবং স্ট্যাম্পিং নিশ্চিত করে যে, প্রথম, তৃতীয় এবং পঞ্চম বিরোধী-নকল চিহ্নগুলি শুরুতে মিস করা ছাড়া, পরবর্তী সমস্ত চিহ্নগুলি যথাযথ বিরতিতে স্ট্যাম্প করা হয়েছে৷ এটি ধাতব অ্যালুমিনিয়াম ফিল্ম বর্জ্যকে ব্যাপকভাবে হ্রাস করে। ধাতব অ্যালুমিনিয়ামের একটি পরিকল্পিত চিত্র 5 এ দেখানো হয়েছে।
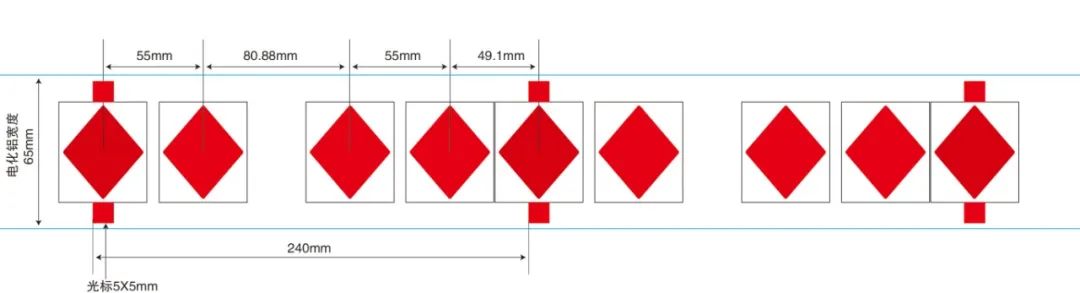 চিত্র 5: "Yuxi (হার্ড)" আপগ্রেডেড স্ট্রিপ বক্স 4-পিস লাল লেন্স অ্যালুমিনিয়াম স্ট্যাম্পিং সংস্করণের পরিকল্পিত
আবেদনের উদাহরণ
যেমন চিত্র 2, 3, এবং 4-এ দেখানো হয়েছে, আপগ্রেড করা "Yuxi (হার্ড)" 4-পিস স্ট্রিপ বক্সকে উদাহরণ হিসেবে নিলে, একটি একক প্যাকেজড স্ট্রিপ বক্স আয়তক্ষেত্রাকার এবং ভাঁজ করার পর, একটি আয়তক্ষেত্রাকার কিউবয়েড বাক্সে পরিণত হয়। উৎপাদনের সময়, ভাঁজ করা বাক্সের সামনের এবং পিছনের লোগোর অবস্থানে লেজার অ্যান্টি{10}}নকল চিহ্ন AT1 এবং AT2 স্ট্যাম্প করা প্রয়োজন৷ অর্থাৎ, ভাঁজ করার আগে ফ্ল্যাট আয়তক্ষেত্রাকার কাগজের শীটে স্ট্যাম্পিং করা হয়। সংশ্লিষ্ট নিয়মিত অ্যালুমিনিয়াম ফয়েলে সমান দূরত্বে সাজানো{12}}নকল বিরোধী চিহ্ন রয়েছে৷ যদি বাক্সে এই দুটি স্ট্যাম্পিং অবস্থানের মধ্যে দূরত্ব স্থির করা হয়, তবে একাধিক বিরোধী{14}}নকল চিহ্ন এই নির্দিষ্ট দূরত্বের মধ্যে ফয়েলে সমান দূরত্বে সাজানো যেতে পারে, যাতে স্ট্যাম্পিংয়ের সময়, ফয়েলের প্রতিটি চিহ্ন বাক্সের অবস্থানের উপর সুনির্দিষ্টভাবে স্ট্যাম্প করা যায়। এটি অ্যালুমিনিয়াম ফয়েল বর্জ্য কমানোর সময় উচ্চ-গতির স্ট্যাম্পিং সক্ষম করে।
যাইহোক, উৎপাদনের প্রয়োজনীয়তার কারণে, এই প্যাকেজিং বক্সটি গ্র্যাভার প্রিন্টিং ব্যবহার করে রোলড কার্ডবোর্ডে মুদ্রিত হয়, তারপর ফ্ল্যাট স্ট্যাম্পিং, এমবসিং এবং ডাই-কাটিং এর জন্য শীটগুলিতে কাটা হয়। তাই, লেআউটটি কাটার জন্য সংরক্ষিত এলাকাগুলির প্রয়োজন, যা একই বাক্সে দুটি স্ট্যাম্পিং পয়েন্টের মধ্যে দূরত্ব L1 থেকে বড় দুটি সংযুক্ত বাক্সে পার্শ্ববর্তী অ্যান্টি-নকল চিহ্ন AT1 এবং AT2 এর মধ্যে দূরত্ব L2 তৈরি করে৷ এটি ফয়েলের বিরোধী-নকল চিহ্নগুলিকে সমানভাবে ব্যবধানে রাখতে বাধা দেয়৷ বক্সের অবস্থান অনুযায়ী ক্রমাগত স্ট্যাম্পিং বা একক{10}পয়েন্ট স্ট্যাম্পিং ব্যবহার করা হোক না কেন, প্রচুর ফয়েল নষ্ট হয় এবং পুরো উৎপাদন সরঞ্জামগুলিকে পুনরুদ্ধার করা খুব ব্যয়বহুল হবে৷
এটি সমাধান করার জন্য, পণ্যটি একটি মাল্টি-পয়েন্ট, নন-ইকুডিস্ট্যান্ট প্যাটার্ন ওয়ান-টাইম পজিশনিং স্ট্যাম্পিং কৌশল ব্যবহার করে। এর মধ্যে বক্সের বিন্যাস, অবস্থান চিহ্নিতকারী এবং ফয়েলে জাল বিরোধী-চিহ্ন এবং ফয়েল ধাপের দূরত্বগুলিকে পুনরায় ডিজাইন করা জড়িত৷ ফয়েল ধাপের স্কিম্যাটিক চিত্র 6-এ দেখানো হয়েছে। বাল্ক উৎপাদন পরীক্ষা যাচাই করেছে যে এই কৌশলটি ন্যূনতমভাবে মূল উৎপাদন প্রক্রিয়াকে পরিবর্তন করে, মাল্টি-টুকরো, মাল্টি-বিন্দু, অ{10}}নূন্যতম ফয়েল বর্জ্য সহ সমপরিমাণ প্যাটার্নের এক-টাইম স্ট্যাম্পিং অর্জন করে, সঠিক উৎপাদনের অবস্থান নিশ্চিত করে, ধারাবাহিকতা বজায় রাখে এবং গ্রাফের সঠিকতা বজায় রাখে। দক্ষতা
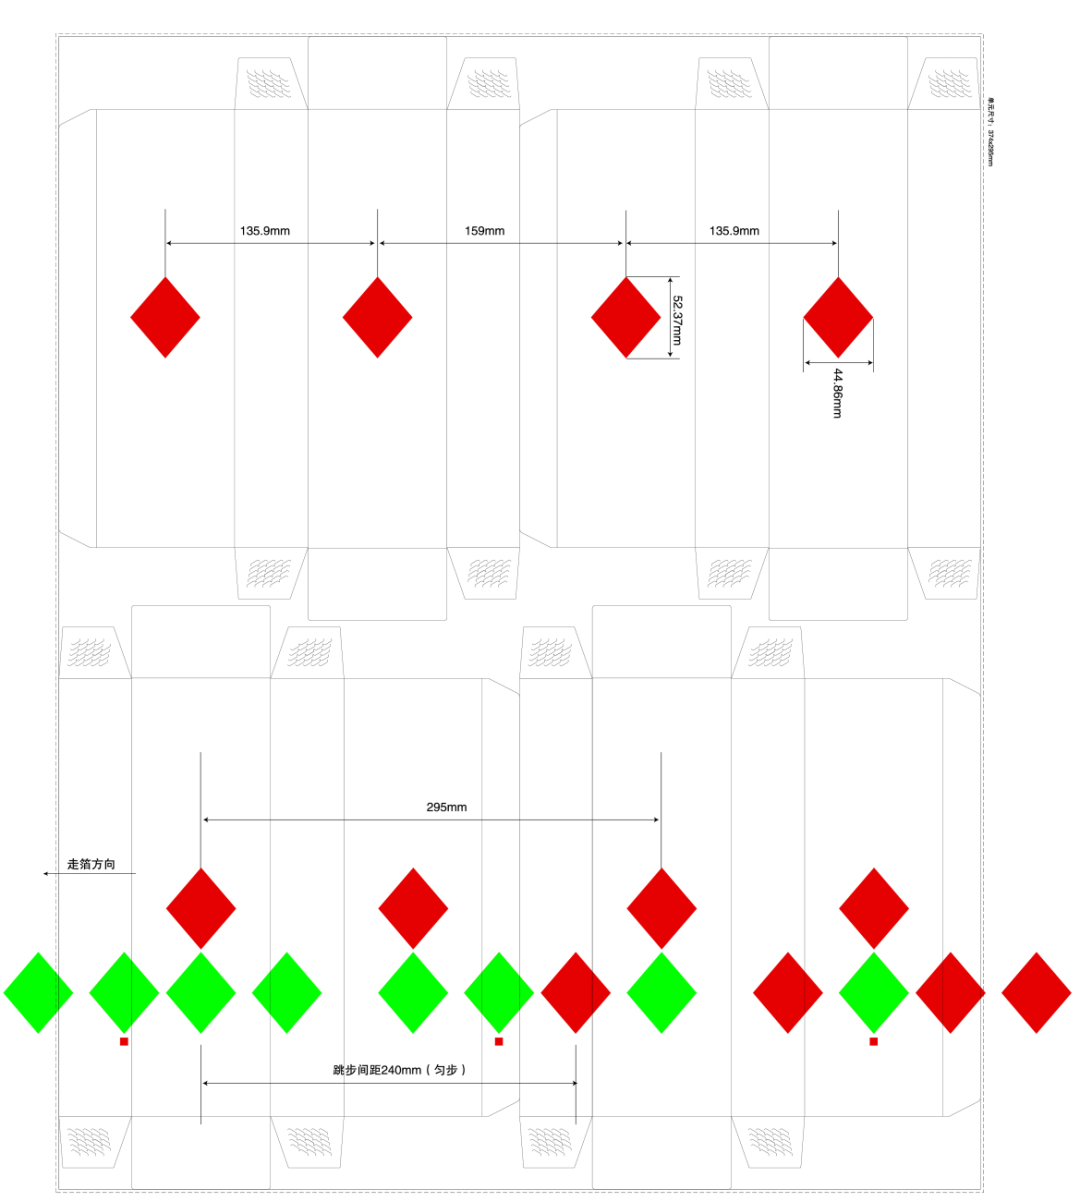
চিত্র 6 ইলেক্ট্রোলাইটিক অ্যালুমিনিয়াম পৃথকীকরণের পরিকল্পিত
সংক্ষেপে, অ্যালুমিনিয়াম ফয়েলের ফ্ল্যাট-প্রেস, মাল্টি-পয়েন্ট, নন-ইকুডিস্ট্যান্ট ওয়ান-টাইম পজিশনিং ফয়েল স্ট্যাম্পিংয়ের জন্য কার্সার স্পেসিং গণনা ও অধ্যয়ন করে, সঠিক কার্সার ব্যবধান এবং বিন্যাস পদ্ধতি চিহ্নিত করা হয়েছিল। পজিশনিং ফয়েল স্ট্যাম্পিংয়ের জন্য একটি বিশেষ প্লেট তৈরি করা হয়েছিল, এবং ফ্ল্যাট-প্রেস স্ট্যাম্পিং সরঞ্জামগুলিতে পরীক্ষা করা হয়েছিল৷ সংশ্লিষ্ট নিয়ন্ত্রণ কৌশল, পরামিতি এবং পদ্ধতি নির্ধারণ করা হয়েছিল। পরীক্ষায় দেখা গেছে যে ফ্ল্যাট-প্রেস, মাল্টি-পয়েন্ট, অ{10}}একটি সমদূরত্বের-টাইম পজিশনিং স্ট্যাম্পিং 0.2 মিমি থেকে কম বা সমান বিচ্যুতির সাথে সঠিক প্যাটার্ন সারিবদ্ধতা অর্জন করেছে এবং স্ট্যাম্পিংয়ের সময় কোনও বালির গর্ত, বুদবুদ বা প্লেট আটকে যাওয়ার সমস্যা ছিল না।
এই পদ্ধতিটি কার্যকরভাবে সমতল-প্রেস, মাল্টি-পয়েন্ট, নন-ইকুডিস্ট্যান্ট ওয়ান-টাইম পজিশনিং ফয়েল স্ট্যাম্পিংয়ের প্রযুক্তিগত সমস্যা সমাধান করে। এটি আপগ্রেড করা "Yuxi (হার্ড)" সংস্করণ 4-প্যাক স্বাভাবিক বিন্যাসের জন্য মাল্টি-পয়েন্ট, নন-একটি-টাইম পজিশনিং স্ট্যাম্পিং (লাল বিড়াল-চোখের অবস্থানযুক্ত ইলেক্ট্রোলাইটিক অ্যালুমিনিয়াম) ব্যাপক উত্পাদন সক্ষম করে৷ দুই-সময়ের পজিশনিং স্ট্যাম্পিং প্রক্রিয়ার সাথে তুলনা করে, উত্পাদন দক্ষতা প্রায় দ্বিগুণ হয়েছে।