

ফ্লেক্সোগ্রাফিক প্রিন্টিংয়ের সময় আপনি যদি এই সমস্যার সম্মুখীন হন তবে কী করবেন? এখানে মূল ধারনা দেখুন!
ফ্লেক্সোগ্রাফিক প্রিন্টিং হল একটি অপেক্ষাকৃত পরিবেশ বান্ধব এবং দক্ষ মুদ্রণ পদ্ধতি যা চীনে দ্রুত বিকাশ লাভ করেছে, বিভিন্ন প্রযুক্তি এবং প্রক্রিয়া দ্রুত আপডেট হচ্ছে। যাইহোক, ফ্লেক্সোগ্রাফিক প্রিন্টিং ব্যবহারকারী কোম্পানিগুলি প্রায়ই প্রিন্টিং প্রক্রিয়ার সময় সমস্যায় পড়ে, যেমন ভুল নিবন্ধন, রুক্ষ প্রান্ত এবং ফাঁপা বিন্দু, যা অনেক মাথাব্যথার কারণ হতে পারে। এই নিবন্ধটি পাঠকদের জন্য সহায়ক হওয়ার আশায় কিছু সাধারণ ফ্লেক্সো প্রিন্টিং সমস্যা এবং সমাধান তালিকাভুক্ত করেছে।
01
রুক্ষ প্রান্ত
যখন মুদ্রিত টেক্সট এবং ছবির প্রান্তগুলি অমসৃণ, জ্যাগড বা অনিয়মিতভাবে দাগযুক্ত হয়, তখন এটিকে রুক্ষ প্রান্ত বলা হয়। রুক্ষ প্রান্তের প্রধান কারণ হল প্রায়ই কালি সংক্রান্ত সমস্যা-, যেমন কালি খুব সান্দ্র হওয়া বা খুব দ্রুত শুকিয়ে যাওয়া। কখনও কখনও, কালির কিছু অংশ প্রথমে প্লেটে শুকিয়ে যায় এবং তারপর তার চারপাশে ছোট ছোট ক্রাস্টের সাথে স্থানান্তরিত হতে পারে, যার ফলে রুক্ষ প্রান্ত তৈরি হয়। এমনকি যখন কালি সান্দ্রতা কম, রুক্ষ প্রান্ত এখনও ঘটতে পারে, তাই এটি সেই অনুযায়ী সমাধান করা প্রয়োজন। সাধারণত, একটি উপযুক্ত পদ্ধতি হল 25 ডিগ্রি ঘরের তাপমাত্রায় 8.5 থেকে 9.5 এর মধ্যে কালির pH মান নিয়ন্ত্রণ করা।
উপরন্তু, অত্যধিক কালি লোড বিন্দুর চারপাশে কালি জমা বাড়াতে পারে এবং রুক্ষ প্রান্ত সৃষ্টি করতে পারে। এই ক্ষেত্রে, একটি উচ্চ লাইন গণনা বা কম কালি লোড সহ একটি স্ক্রিন রোলার নির্বাচন করা উচিত।
কখনও কখনও মুদ্রণে স্থির বিদ্যুৎ বিন্দুতে কালি স্থানান্তরকেও প্রভাবিত করতে পারে, যার ফলে রুক্ষ প্রান্ত হয়। প্রয়োজনে, একটি অ্যান্টি-{1}}স্ট্যাটিক ডিভাইস স্ট্যাটিক ইলেক্ট্রিসিটি কমাতে বা দূর করতে ব্যবহার করা যেতে পারে।
সাবস্ট্রেট পৃষ্ঠের পরিচ্ছন্নতাও কালি সমতলকরণ এবং ছড়িয়ে পড়ার উপর কিছু প্রভাব ফেলে। বিশেষ করে যখন পৃষ্ঠে খুব বেশি কাগজের ফাইবার বা ছোট ধূলিকণা থাকে, এটি রুক্ষ প্রান্তের দিকে নিয়ে যেতে পারে। তাই সময়মতো সাবস্ট্রেট পৃষ্ঠ পরিষ্কার করা রুক্ষ প্রান্ত কমাতেও সাহায্য করতে পারে।
সরঞ্জামের শুকানোর গতি রুক্ষ প্রান্তগুলিকেও প্রভাবিত করতে পারে। খুব দ্রুত শুকানো কালির সমতলকরণ বৈশিষ্ট্য হ্রাস করতে পারে। এই ক্ষেত্রে, কিছু ধীরগতি-শুকানোর এজেন্ট যোগ করলে সাবস্ট্রেট পৃষ্ঠে কালি শুকানোর গতি যথাযথভাবে বিলম্বিত হতে পারে, কালিকে আরও অভিন্ন করে তোলে।
যদি সাবস্ট্রেটের পৃষ্ঠের টান উপযুক্ত না হয়, তবে এটি কখনও কখনও কালি অনুপ্রবেশকে প্রভাবিত করতে পারে, যার ফলে পৃষ্ঠে কালি জমা হয় এবং ভালভাবে ছড়িয়ে পড়ে না। সাধারণত, সাবস্ট্রেট সারফেস টেনশন কালির সারফেস টেনশনের চেয়ে সামান্য বেশি হওয়া উচিত।
02
ফাঁপা বিন্দু
ফ্লেক্সোগ্রাফিক মুদ্রণে ফাঁপা বিন্দুগুলি সাধারণ, বেশিরভাগই অতিরিক্ত মুদ্রণ চাপের কারণে। ফ্ল্যাট-শীর্ষ ডট প্রিন্টিং প্লেটের আবির্ভাবের সাথে, এই ঘটনাটি কার্যকরভাবে উপশম করা হয়েছে। যতক্ষণ পর্যন্ত চাপ খুব দূরে না হয়, আপনি মূলত সম্পূর্ণ বিন্দু মুদ্রণ করতে পারেন।
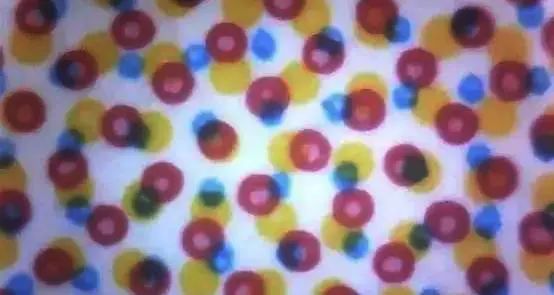
উপরন্তু, যদি কালির আনুগত্য খুব কম হয়, তাহলে স্বাভাবিক হাফটোন ডটগুলি সঠিকভাবে কালি ধরে না, একটি ফাঁপা অনুভূতি দেয়। আপনি একটি উপযুক্ত পরিমাণ কালি সংশোধক যোগ করে এটি সামঞ্জস্য করতে পারেন। কম কালি সান্দ্রতাও একই ধরনের সমস্যা সৃষ্টি করতে পারে, তাই কালির সান্দ্রতার দিকে নজর রাখা গুরুত্বপূর্ণ, বিশেষ করে যখন মুদ্রণ ঘরের তাপমাত্রা বেশি হয়। কিছু সময়ের জন্য ব্যবহৃত কালির তুলনায় নতুন প্রস্তুত কালিতে সান্দ্রতার একটি বড় পরিবর্তন হবে, তাই নিয়মিত পরীক্ষা করা প্রয়োজন।
03
অনুপস্থিত প্রিন্ট
অনুপস্থিত মুদ্রণ দুর্বল কালি স্থানান্তরের একটি সাধারণ উদাহরণ, যেখানে মুদ্রিত অংশের কিছু অংশ খুব হালকা বা সম্পূর্ণ কালি নেই। অনুপস্থিত মুদ্রণের প্রধান কারণ সাধারণত অপর্যাপ্ত মুদ্রণ চাপ, যেমন অ্যানিলক্স রোলার এবং প্লেটের মধ্যে বা প্লেট এবং সাবস্ট্রেটের মধ্যে অসম যোগাযোগের চাপ, কালিকে কার্যকরভাবে স্থানান্তর করা থেকে বাধা দেয়। অসম যোগাযোগের চাপের জন্য মোটামুটি দুটি সম্ভাবনা রয়েছে: হয় যথেষ্ট চাপ প্রয়োগ করা হয়নি, বা ইউনিট উপাদানগুলির মধ্যে দুর্বল পার্শ্বীয় ভারসাম্য রয়েছে। শুধু নিয়মিত এই চেক নিশ্চিত করুন.
এছাড়াও, প্রিন্টিং প্লেটের পৃষ্ঠের অবস্থা (যেমন প্লেটে তেলের দাগ, প্লেটে দাগ, বা অপর্যাপ্ত প্লেটের পুরুত্ব)ও কালি ফুটো হতে পারে। যদি এটি তেলের দাগ হয়, আপনি অ্যালকোহল দিয়ে সেগুলি মুছে ফেলতে পারেন; যদি এটি অন্য সমস্যা হয়, তাহলে আপনাকে প্লেটটি প্রতিস্থাপন করতে হবে।
অপর্যাপ্ত কালি সরবরাহের কারণেও প্রিন্ট হারিয়ে যেতে পারে। বর্তমানে, আরও উন্নত সরঞ্জাম একটি বন্ধ কালি চেম্বার ব্যবহার করে। যদি পাম্প করা কালির পরিমাণ খুব কম হয়, তবে এটি অ্যানিলক্স রোলারকে পর্যাপ্তভাবে ভিজাতে পারে না, যা স্বাভাবিকভাবেই অনুপস্থিত মুদ্রণের সমস্যা সৃষ্টি করে। উপরন্তু, যদি অ্যানিলক্স রোলারটি গুরুতরভাবে আটকে থাকে তবে এটি সঠিকভাবে কালি স্থানান্তর করবে না, তাই পুরো কালি পথটি পরিষ্কার রাখা গুরুত্বপূর্ণ।
04
ভুল নিবন্ধন
ভুল নিবন্ধন হল একটি সাধারণ ফ্লেক্সো প্রিন্টিং সমস্যা, ভুল রঙের নিবন্ধন দ্বারা সৃষ্ট, যার ফলে মুদ্রিত ছবিগুলি ঝাপসা বা এমনকি বিকৃত হয়।
ভুল নিবন্ধনের অনেক কারণ রয়েছে। প্রথমে প্রিন্টিং প্লেটের দিকে তাকান। আজকাল, ফিল্ম আউটপুট বেশ ভাল, এবং অনুভূমিক এবং উল্লম্ব আউটপুটের সময় সর্পিল কোণ খুব বেশি প্রভাব ফেলবে না। যাইহোক, বিভিন্ন নির্মাতার বিভিন্ন ক্রমাঙ্কন মান রয়েছে, তাই লেজার প্লেট সহ বিভিন্ন সরবরাহকারীর প্লেটগুলি মেলে নাও হতে পারে। তারপর প্লেট মাউন্টিং পরীক্ষা করুন. সাধারণত, প্রারম্ভিক রেজিস্ট্রেশন লাইন প্লেটের কেন্দ্রের কাছাকাছি একটি গ্রুপের উপর ভিত্তি করে। এইভাবে, মাউন্ট করার সময়, আপনি প্লেটটিকে বাইরের দিকে সামঞ্জস্য করেন, বড় ত্রুটিগুলি কমিয়ে দেন, যদি প্লেট মাউন্টিং মেশিনটি আগে থেকে ক্যালিব্রেট করা থাকে।
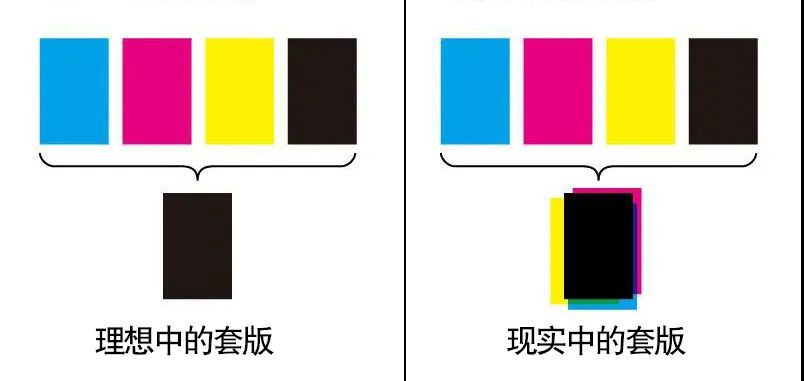
সঠিক রেজিস্ট্রেশন শুরু হয় যখন মুদ্রণ প্লেট এবং প্লেট মাউন্টিং উভয়ই ঠিক থাকে। বিভিন্ন ধরনের মেশিনের বিভিন্ন কারখানা-রেজিস্ট্রেশন নির্ভুলতা সেট করে। উদাহরণস্বরূপ, একটি সাধারণ ইউনিট প্রেসের যথার্থতা 0.2 মিমি, যখন একটি স্যাটেলাইট প্রেসের নির্ভুলতা 0.15 মিমি। তাই রেজিস্ট্রেশনের ক্ষেত্রে এটি 100% নির্ভুল হওয়ার কথা নয়। অবশ্যই, 100% নির্ভুল হওয়া ভাল, তবে এটি অর্জন করা খুব কঠিন।
যদি উপরের সবকিছু স্বাভাবিক থাকে এবং নিবন্ধন এখনও বন্ধ থাকে, তাহলে আপনাকে বিবেচনা করতে হবে যে এটি সরঞ্জাম বা উপকরণগুলির সাথে সমস্যা কিনা। সরঞ্জাম সমস্যা প্রধানত প্লেট সিলিন্ডার ড্রাইভ সিস্টেম সেটিংস, স্বয়ংক্রিয় সংশোধন সেটিংস, টেনশন নিয়ন্ত্রণ, ইত্যাদি জড়িত। উপাদান সমস্যা সাধারণত রোল ব্যাস, উপাদান প্রসারিত, এবং তাপ থেকে বিকৃতির সাথে সম্পর্কিত। আপনাকে কেবল অপারেশনে সংশ্লিষ্ট সামঞ্জস্যগুলি করতে হবে।
এটাই হল-আমি ফ্লেক্সো প্রিন্টিং উৎপাদনে কিছু সাধারণ সমস্যা এবং কিছু সমাধান শেয়ার করেছি। প্রকৃতপক্ষে, আপনি উৎপাদন প্রক্রিয়ায় অন্যান্য অনেক সমস্যার সম্মুখীন হবেন। মনে রাখার মূল বিষয় হল নির্দিষ্ট সমস্যার সঠিকভাবে চিকিৎসা করা এবং মূল কারণ খুঁজে বের করা।