

প্রকৃত পরিমাপ বছর প্রকাশ, অ্যালুমিনিয়াম ফয়েল ইঙ্কজেট প্রিন্টিং, কী দুটি সমস্যা
প্রথাগত মুদ্রণ প্রক্রিয়ায়, রোল অ্যালুমিনিয়াম ফয়েল সামগ্রীগুলি প্রায়শই ফ্লেক্সোগ্রাফিকভাবে মুদ্রিত হয় এবং অ্যালুমিনিয়াম ফয়েল পেপারের একক শীট অফসেট প্রিন্টিংয়ের সাথে মুদ্রিত হয়। উদাহরণস্বরূপ, রঙের প্রাণবন্ততা উন্নত করতে এবং কালি এবং অ্যালুমিনিয়াম ফয়েল উপকরণগুলির মধ্যে আনুগত্য উন্নত করতে, পলিফথালামাইন বা ভিনাইল ক্লোরাইড অ্যাসিটেট কপোলিমার রজন সহ বিশেষ কালিগুলি সাধারণত শিল্পে ব্যবহৃত হয়।
ব্যক্তিগতকৃত বাজারের ক্রমবর্ধমান চাহিদা এবং দ্রুত এবং পরিবর্তনযোগ্য বাজারের পরিবেশের সাথে, ছোট ব্যাচ এবং একাধিক ধরণের অ্যালুমিনিয়াম ফয়েল উপকরণগুলির জন্য মুদ্রণের আদেশের অনুপাত ক্রমাগত বৃদ্ধি পাচ্ছে। ছোট ব্যাচ এবং ব্যক্তিগতকরণের মূল সুবিধাগুলির সাথে এই চাহিদার সাথে খাপ খাইয়ে নেওয়ার জন্য ইঙ্কজেট প্রিন্টিং একটি গুরুত্বপূর্ণ দিক হয়ে উঠেছে, তবে কীভাবে অ্যালুমিনিয়াম ফয়েল উপাদান মুদ্রণে উচ্চ মুদ্রণের গুণমান নিশ্চিত করা যায় এবং এন্টারপ্রাইজগুলিকে ক্ষমতায়ন করা যায় তা শিল্পের সমাধান করা একটি জরুরি সমস্যা হয়ে দাঁড়িয়েছে।
অ্যালুমিনিয়াম ফয়েল উপকরণ প্রয়োগে ইঙ্কজেট প্রিন্টিংয়ের প্রয়োজনীয়তা এবং ব্যথার পয়েন্ট
অ্যালুমিনিয়াম ফয়েল প্রথাগত মুদ্রণ সামগ্রী যেমন কাগজ, পিভিসি, পিইটি, বিওপিপি ইত্যাদি থেকে উল্লেখযোগ্যভাবে আলাদা এবং সাধারণত বিশেষ কালি ছাড়া ইঙ্কজেট প্রিন্টিং প্রক্রিয়াতে নিম্নলিখিত দুটি ধরণের মূল সমস্যার সম্মুখীন হয়:
প্রথমত, অ্যালুমিনিয়াম ফয়েলের প্রসার্য শক্তি বড়, প্রায় অপ্রসারিত-, এবং টিয়ার শক্তি ছোট এবং পৃষ্ঠটি মসৃণ।
দ্বিতীয়ত, অ্যালুমিনিয়াম ফয়েল উপাদানের পৃষ্ঠের শক্তি কম, যার ফলে এর পৃষ্ঠের কালি স্তর শুকিয়ে যাওয়ার পরে দুর্বল আনুগত্য হয় এবং এটি কালি ক্ষতির কারণ হয়।
উপরের সমস্যাগুলির উপর ভিত্তি করে, বাজারে বর্তমান শিল্প ইঙ্কজেট মুদ্রণ সরঞ্জামগুলি খুব কমই অ্যালুমিনিয়াম ফয়েল প্রিন্টিং চেষ্টা করে। লেখক বহু বছর ধরে ডিজিটাল ইঙ্কজেট প্রিন্টিং সলিউশনের গবেষণায় নিযুক্ত রয়েছেন, এবং এখন শিল্প অ্যাপ্লিকেশনের জন্য রেফারেন্স প্রদান করতে সমবয়সীদের সাথে প্রাসঙ্গিক বাস্তব অভিজ্ঞতা শেয়ার করেছেন।
অ্যালুমিনিয়াম ফয়েল ইঙ্কজেট প্রিন্টিং ব্যথা পয়েন্ট সমাধান
01
অগ্রভাগে কাগজের স্লিপেজ, বিচ্যুতি এবং স্ক্র্যাচগুলির সমস্যাগুলি সমাধান করুন
মসৃণ পৃষ্ঠের বৈশিষ্ট্য এবং অ্যালুমিনিয়াম ফয়েলের কম প্রসারিততার বৈশিষ্ট্যের পরিপ্রেক্ষিতে, আমাদেরকে উৎপাদনে টেনশনটি যথাযথভাবে বড় করতে হবে যাতে কুঁচকানো বা ভাঙা না হয়, যাতে গাইড রোলারে উপাদান পিছলে যাওয়া এড়াতে এবং অস্থির উপাদান সংক্রমণের কারণে সৃষ্ট বিচ্যুতির ঘটনাকে প্রতিরোধ করতে পারে। একই সময়ে, যথাযথভাবে উত্তেজনা বাড়ানোর ফলে উপাদানের বিপর্যয়ের সমস্যাকে একটি নির্দিষ্ট পরিমাণে উন্নত করতে পারে এবং অগ্রভাগের আঁচড়ের সম্ভাবনা কমাতে পারে।
এটা উল্লেখ করা উচিত যে টেনশন সেটিং - এর জন্য কোনো ইউনিফাইড স্ট্যান্ডার্ড রেফারেন্স নেই বিভিন্ন সরঞ্জাম প্রস্তুতকারকদের দ্বারা ব্যবহৃত সার্ভো ড্রাইভ সিস্টেম এবং টেনশন অপ্টিমাইজেশন পদ্ধতির মধ্যে পার্থক্য রয়েছে, এবং উপাদানটি যাতে পিছলে না যায় তা নিশ্চিত করার জন্য প্রকৃত উৎপাদনে যতটা সম্ভব টেনশন বাড়ানোর সুপারিশ করা হয়।
02
দুর্বল কালি আনুগত্য এবং কালি ক্ষতির সমস্যা সমাধান করুন
কালি আনুগত্যের সমস্যা সমাধানের জন্য, প্রথমে পৃষ্ঠের উত্তেজনার মূল প্রভাবকে স্পষ্ট করা প্রয়োজন: বাজারে ইঙ্কজেট প্রিন্টিং কালির পৃষ্ঠের টান সাধারণত প্রায় 38dyn/cm হয় এবং শুধুমাত্র যখন মুদ্রণ উপাদানের পৃষ্ঠটি কালির পৃষ্ঠের টানের চেয়ে বেশি হতে পারে তখন কালি ক্ষতি এড়াতে একটি ভাল ভেজা প্রভাব অর্জন করা যেতে পারে। যাইহোক, অপরিশোধিত অ্যালুমিনিয়াম ফয়েলের পৃষ্ঠের টান 38 dyn/cm এর বেশি পৌঁছানো কঠিন; উপরন্তু, অ্যালুমিনিয়াম ফয়েলের পৃষ্ঠের কোন ছিদ্র নেই, এবং কালি "অ্যাঙ্করিং ইফেক্ট" তৈরি করতে এর অভ্যন্তরে প্রবেশ করতে পারে না, এমনকি যদি কালি স্থানান্তরিত হয় এবং শুকিয়ে যায়, তবুও এটি কালি ক্ষতির ঝুঁকিতে থাকে।
এই সমস্যার প্রতিক্রিয়া হিসাবে, আমরা প্রায়শই এটি সমাধান করার জন্য করোনা চিকিত্সা বা প্রি-কোটিং প্রক্রিয়া ব্যবহার করি, এবং নির্দিষ্ট অনুশীলনটি নিম্নরূপ।
(1) করোনা চিকিৎসা প্রক্রিয়া
করোনা চিকিৎসার নীতি হল ইনসুলেটিং ইলেক্ট্রোড এবং গ্রাউন্ডেড ডাইলেকট্রিক ড্রামের মধ্যে একটি উচ্চ-ফ্রিকোয়েন্সি ভোল্টেজ প্রয়োগ করা, ভেঙ্গে যাওয়া এবং দুটি মেরুর মধ্যে বাতাসকে প্লাজমাইজ করা। যখন এই প্লাজমা কণাগুলি অ্যালুমিনিয়াম ফয়েলের পৃষ্ঠের সাথে মিথস্ক্রিয়া করে, তখন তারা উপাদানের পৃষ্ঠে রাসায়নিক বন্ধনগুলি খুলতে পারে, মুক্ত র্যাডিকেল তৈরি করতে পারে, পৃষ্ঠের সক্রিয়করণকে ত্বরান্বিত করতে পারে এবং তারপরে অ্যালুমিনিয়াম ফয়েলের পৃষ্ঠের শক্তি এবং পৃষ্ঠের ভেজাতা উন্নত করতে পারে এবং শেষ পর্যন্ত কালি এবং অ্যালুমিনিয়াম ফয়েল পৃষ্ঠের মধ্যে আনুগত্য শক্তি বাড়াতে পারে।
প্রকৃত উৎপাদনে, অনলাইন করোনা চিকিৎসা অর্জনের জন্য ইঙ্কজেট প্রিন্টিং সরঞ্জামে একটি করোনা ডিভাইস ইনস্টল করা যেতে পারে, তবে করোনার শক্তি পরীক্ষা করে নির্ধারণ করতে হবে। একটি উদাহরণ হিসাবে 2kW ক্ষমতা সহ করোনা সরঞ্জাম গ্রহণ, প্রচলিত পরীক্ষার পরামিতি পাওয়ার অনুপাতের 30%~50%; করোনা চিকিত্সার জন্য প্রায় 50% শক্তি ব্যবহার করার পরেও যদি এখনও কালি জমা হয় এবং মুদ্রণে কালি পড়ে যায়, তাহলে এর অর্থ হল অ্যালুমিনিয়াম ফয়েল উপাদান করোনা চিকিত্সার মাধ্যমে মুদ্রণের প্রভাবকে আর উন্নত করতে পারে না, এবং অন্যান্য শক্তি অনুপাত পরীক্ষা চালিয়ে যাওয়ার প্রয়োজন নেই, এবং আপনি প্রি-লেপ প্রক্রিয়ার অপ্টিমাইজেশানে যেতে পারেন৷
পরীক্ষার পরে, এটি পাওয়া গেছে যে করোনা চিকিত্সা একটি পরিবাহী উপাদান হিসাবে অ্যালুমিনিয়াম ফয়েলের পৃষ্ঠের শক্তিকে উল্লেখযোগ্যভাবে উন্নত করতে পারে, তবে প্রভাবের অপ্টিমাইজেশনের জন্য এখনও অবকাশ রয়েছে (তুলনা প্রভাব চিত্র 1 এ দেখানো হয়েছে)।
চিত্র 1 করোনা প্রভাবের তুলনা
(2) প্রি-লেপ প্রক্রিয়া
দীর্ঘ-মেয়াদী সিস্টেম পরীক্ষার পরে, লেখক দেখেছেন যে প্রাক-লেপ প্রক্রিয়াটি কালি আনুগত্যের প্রভাবকে উল্লেখযোগ্যভাবে উন্নত করতে পারে, তবে তিনটি মূল বিষয়ের উপর ফোকাস করা প্রয়োজন, যথা, অ্যানিলক্স রোলারের সংখ্যা নির্বাচন (প্রি-কোটিংয়ের পরিমাণ নিয়ন্ত্রণ করা), প্রি-লেপ পদ্ধতি (অনলাইন/{4} প্রি-{4} কোটিং-এর সমাধান) কালি, যার সবগুলোই প্রকৃত পরীক্ষার স্ক্রীনিং এর মাধ্যমে নির্ধারণ করতে হবে।
অ্যানিলক্স রোলারগুলির নির্বাচন নিম্নলিখিত মানগুলিকে নির্দেশ করতে পারে: 600~1000 লাইন সহ অ্যানিলক্স রোলার এবং প্রায় 3.95bcm³ এর কালি লোড যা সাধারণত প্রি-প্রচলিত উপকরণ আবরণের জন্য ব্যবহৃত হয়; অ্যালুমিনিয়াম ফয়েলের মতো বিশেষ উপকরণগুলির জন্য, পরীক্ষার পরে প্রায় 800 লাইন সহ অ্যানিলক্স রোলারগুলি বেছে নেওয়ার পরামর্শ দেওয়া হয় এবং কালি আনুগত্যের প্রয়োজন মেটাতে আবরণের বেধ খুব বেশি পুরু হওয়ার দরকার নেই।
প্রি-কোটিং পদ্ধতিটি অফলাইন প্রি-কোটিং এবং অনলাইন প্রি-কোটিং-এ বিভক্ত: অফলাইন প্রি-কোটিং বলতে বোঝায় প্রি-ফ্লেক্সো প্রিন্টিং সরঞ্জামে অ্যালুমিনিয়াম ফয়েলের প্রলেপ, এবং তারপর প্রি-প্রলিপ্ত অ্যালুমিনিয়াম ফয়েল প্রিন্টিং মেশিনে রাখা হয়; অনলাইন প্রি-কোটিং ইঙ্কজেট প্রিন্টিং মেশিনে একটি ফ্লেক্সো প্রিন্টিং ইউনিট দিয়ে সজ্জিত, যা প্রি-কোটিং এবং ইঙ্কজেট প্রিন্টিংয়ের অনলাইন সমাপ্তি উপলব্ধি করে, এবং উচ্চতর সমন্বয় নমনীয়তা রয়েছে৷ লেখক অ্যালুমিনিয়াম ফয়েল ইঙ্কজেট প্রিন্টিংয়ের জন্য অনলাইন প্রি-কোটিং ব্যবহার করারও সুপারিশ করেন৷
প্রি-লেপ তরল নির্বাচনের জন্য দুটি মাত্রা বিবেচনা করা প্রয়োজন: প্রথমত, প্রি-কোটিং দ্রবণ এবং অ্যালুমিনিয়াম ফয়েল উপাদানের অভিযোজনযোগ্যতা, অ্যালুমিনিয়াম ফয়েল উপাদানের ধরন অনুসারে, অভিযোজিত ঐতিহ্যবাহী ফ্লেক্সো প্রিন্টিং প্রি-লেপ সমাধান নির্বাচন করা যেতে পারে; দ্বিতীয়টি হল প্রি-কোটিং সলিউশন এবং ডিজিটাল ইঙ্কের অভিযোজনযোগ্যতা, যা ব্যবহার করা ডিজিটাল কালি ব্র্যান্ডের সাথে মিলিত প্রি-কোটিং সলিউশন এবং অ্যালুমিনিয়াম ফয়েলের অভিযোজন নিশ্চিত করার ভিত্তিতে পরীক্ষা এবং যাচাই করা প্রয়োজন।
প্রি-লেপের পুরুত্ব কালির আনুগত্য প্রভাবের উপর একটি উল্লেখযোগ্য প্রভাব ফেলে, যেমনটি চিত্র 2-এর বাম চিত্রে দেখানো হয়েছে, প্রি-লেপের প্রভাব পুরু, এবং কালি এখনও স্ক্র্যাচিং প্রক্রিয়ার সময় পড়ে যায়। ডানদিকের ছবিটি প্রভাব দেখায় যখন প্রাক-লেপের পুরুত্ব উপযুক্ত হয়, এমনকি যদি স্পষ্ট স্ক্র্যাচ থাকে, তাহলে কোনো কালির ক্ষতি হয় না।
...
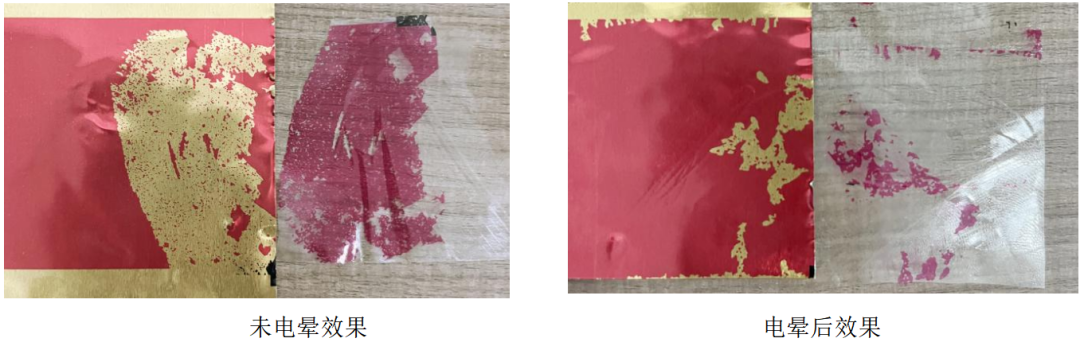 চিত্র 1 করোনা প্রভাবের তুলনা
(2) প্রি-লেপ প্রক্রিয়া
দীর্ঘ-মেয়াদী সিস্টেম পরীক্ষার পরে, লেখক দেখেছেন যে প্রাক-লেপ প্রক্রিয়াটি কালি আনুগত্যের প্রভাবকে উল্লেখযোগ্যভাবে উন্নত করতে পারে, তবে তিনটি মূল বিষয়ের উপর ফোকাস করা প্রয়োজন, যথা, অ্যানিলক্স রোলারের সংখ্যা নির্বাচন (প্রি-কোটিংয়ের পরিমাণ নিয়ন্ত্রণ করা), প্রি-লেপ পদ্ধতি (অনলাইন/{4} প্রি-{4} কোটিং-এর সমাধান) কালি, যার সবগুলোই প্রকৃত পরীক্ষার স্ক্রীনিং এর মাধ্যমে নির্ধারণ করতে হবে।
অ্যানিলক্স রোলারগুলির নির্বাচন নিম্নলিখিত মানগুলিকে নির্দেশ করতে পারে: 600~1000 লাইন সহ অ্যানিলক্স রোলার এবং প্রায় 3.95bcm³ এর কালি লোড যা সাধারণত প্রি-প্রচলিত উপকরণ আবরণের জন্য ব্যবহৃত হয়; অ্যালুমিনিয়াম ফয়েলের মতো বিশেষ উপকরণগুলির জন্য, পরীক্ষার পরে প্রায় 800 লাইন সহ অ্যানিলক্স রোলারগুলি বেছে নেওয়ার পরামর্শ দেওয়া হয় এবং কালি আনুগত্যের প্রয়োজন মেটাতে আবরণের বেধ খুব বেশি পুরু হওয়ার দরকার নেই।
প্রি-কোটিং পদ্ধতিটি অফলাইন প্রি-কোটিং এবং অনলাইন প্রি-কোটিং-এ বিভক্ত: অফলাইন প্রি-কোটিং বলতে বোঝায় প্রি-ফ্লেক্সো প্রিন্টিং সরঞ্জামে অ্যালুমিনিয়াম ফয়েলের প্রলেপ, এবং তারপর প্রি-প্রলিপ্ত অ্যালুমিনিয়াম ফয়েল প্রিন্টিং মেশিনে রাখা হয়; অনলাইন প্রি-কোটিং ইঙ্কজেট প্রিন্টিং মেশিনে একটি ফ্লেক্সো প্রিন্টিং ইউনিট দিয়ে সজ্জিত, যা প্রি-কোটিং এবং ইঙ্কজেট প্রিন্টিংয়ের অনলাইন সমাপ্তি উপলব্ধি করে, এবং উচ্চতর সমন্বয় নমনীয়তা রয়েছে৷ লেখক অ্যালুমিনিয়াম ফয়েল ইঙ্কজেট প্রিন্টিংয়ের জন্য অনলাইন প্রি-কোটিং ব্যবহার করারও সুপারিশ করেন৷
প্রি-লেপ তরল নির্বাচনের জন্য দুটি মাত্রা বিবেচনা করা প্রয়োজন: প্রথমত, প্রি-কোটিং দ্রবণ এবং অ্যালুমিনিয়াম ফয়েল উপাদানের অভিযোজনযোগ্যতা, অ্যালুমিনিয়াম ফয়েল উপাদানের ধরন অনুসারে, অভিযোজিত ঐতিহ্যবাহী ফ্লেক্সো প্রিন্টিং প্রি-লেপ সমাধান নির্বাচন করা যেতে পারে; দ্বিতীয়টি হল প্রি-কোটিং সলিউশন এবং ডিজিটাল ইঙ্কের অভিযোজনযোগ্যতা, যা ব্যবহার করা ডিজিটাল কালি ব্র্যান্ডের সাথে মিলিত প্রি-কোটিং সলিউশন এবং অ্যালুমিনিয়াম ফয়েলের অভিযোজন নিশ্চিত করার ভিত্তিতে পরীক্ষা এবং যাচাই করা প্রয়োজন।
প্রি-লেপের পুরুত্ব কালির আনুগত্য প্রভাবের উপর একটি উল্লেখযোগ্য প্রভাব ফেলে, যেমনটি চিত্র 2-এর বাম চিত্রে দেখানো হয়েছে, প্রি-লেপের প্রভাব পুরু, এবং কালি এখনও স্ক্র্যাচিং প্রক্রিয়ার সময় পড়ে যায়। ডানদিকের ছবিটি প্রভাব দেখায় যখন প্রাক-লেপের পুরুত্ব উপযুক্ত হয়, এমনকি যদি স্পষ্ট স্ক্র্যাচ থাকে, তাহলে কোনো কালির ক্ষতি হয় না।
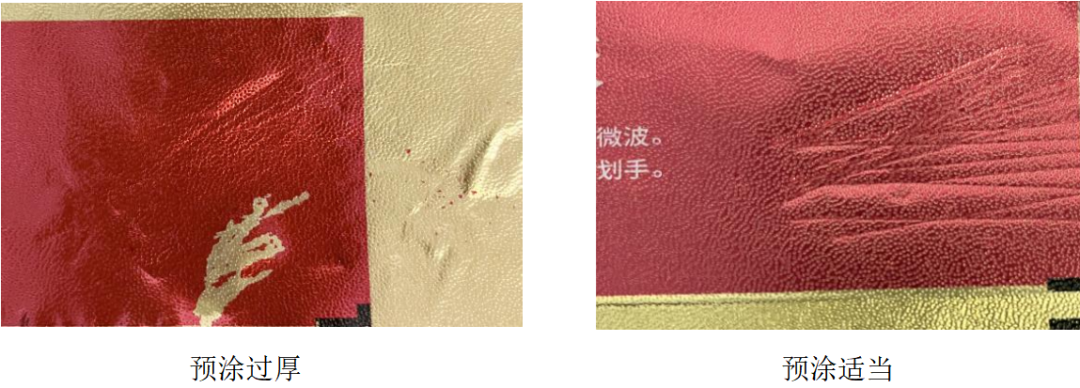
চিত্র.2 কালি আনুগত্যের উপর প্রি-লেপের পুরুত্বের প্রভাব
এর অনন্য কর্মক্ষমতা সুবিধার সাথে, অ্যালুমিনিয়াম ফয়েল উপকরণগুলি মুদ্রণ এবং প্যাকেজিংয়ের ক্ষেত্রে ক্রমবর্ধমানভাবে ব্যাপকভাবে ব্যবহৃত হবে। ছোট ব্যাচ, ব্যক্তিগতকরণ, এবং স্বল্প ডেলিভারি সময়গুলি আপস্ট্রিম প্রিন্টিং বাজারে মূল চাহিদার প্রবণতা হয়ে উঠেছে, যার জন্য অ্যালুমিনিয়াম ফয়েল সামগ্রীর মুদ্রণযোগ্যতা আরও অপ্টিমাইজ করতে এবং সম্পর্কিত সমাধানগুলি উন্নত করতে ডিজিটাল প্রিন্টিংয়ের ক্ষেত্রে অনুশীলনকারীদের প্রয়োজন৷ লেখক অ্যালুমিনিয়াম ফয়েল ইঙ্কজেট প্রিন্টিং প্রক্রিয়াটি গভীরভাবে অন্বেষণ করা চালিয়ে যাবেন এবং শিল্পকে একসাথে উন্নত করতে সহায়তা করার জন্য সহকর্মীদের সাথে বিনিময় এবং অভিজ্ঞতা ভাগ করে নেবেন।