


আঠালো পণ্যগুলিতে বায়ু বুদবুদগুলির সমস্যা কীভাবে সমাধান করবেন? আঠালো বাইন্ডিং মাস্টারের অভিজ্ঞতার একটি বিস্তৃত সংক্ষিপ্তসার!
মুদ্রণ প্রযুক্তির অবিচ্ছিন্ন বিকাশের সাথে, ওয়্যারলেস আঠালো বাইন্ডিং উচ্চ বাইন্ডিং দক্ষতা এবং স্বল্প ব্যয়ের কারণে পাঠ্যপুস্তক, শিক্ষণ সহায়তা এবং বইয়ের বাঁধাইতে একটি গুরুত্বপূর্ণ অবস্থান দখল করে। তবে আঠালো আবদ্ধ পণ্যগুলির পিছনে বায়ু বুদবুদগুলির সমস্যা সর্বদা বিভিন্ন মুদ্রণ সংস্থাকে জর্জরিত করেছে। এই ইস্যুটি কেবল বইয়ের দৃ ness ়তা এবং পরিষেবা জীবনকে হ্রাস করে না, তবে বইয়ের উপস্থিতির গুণমানকেও গুরুতরভাবে প্রভাবিত করে, যার ফলে গ্রাহকের অভিযোগ এবং রিটার্নের দিকে পরিচালিত হয়, এন্টারপ্রাইজের অর্থনৈতিক ক্ষতি হয়।
আঠালো বন্ডিং লিঙ্কেজ লাইনের ক্রিয়াকলাপে লেখকের বহু বছরের অভিজ্ঞতা রয়েছে। অবিচ্ছিন্ন শিক্ষার মাধ্যমে এবং পুরো আঠালো বন্ধন প্রক্রিয়াটির গভীরতা বিশ্লেষণের মাধ্যমে লেখক প্রকৃত উত্পাদন ক্ষেত্রে মিলিত সরঞ্জাম, প্রক্রিয়া, উপকরণ এবং অপারেশন হিসাবে একাধিক দৃষ্টিকোণ থেকে বায়ু বুদবুদগুলির কারণগুলি অনুসন্ধান করবেন এবং আঠালো বন্ধন প্রক্রিয়াটিকে অনুকূল করার জন্য পরামর্শ প্রস্তাব করবেন। লক্ষ্যটি হ'ল মুদ্রণ শিল্পের জন্য ব্যবহারিক এবং সম্ভাব্য সমাধান সরবরাহ করা এবং আঠালো বন্ধন পণ্যগুলির সামগ্রিক গুণমানকে উন্নত করা।
আঠালো পণ্যগুলিতে বায়ু বুদবুদগুলির প্রকাশ
আঠালো পণ্যগুলির এয়ার বুদবুদগুলি মূলত বইয়ের শীর্ষে এবং নীচে ছোট ছোট গর্ত বা বুদবুদ হিসাবে স্পষ্ট মধুচক্র হিসাবে উপস্থিত হয় এবং বলের সাথে বইয়ের পিছনে চাপ দেওয়ার সময় অসমতার অনুভূতি থাকে। নির্দিষ্ট প্রকাশগুলি নিম্নরূপ:
01/গরম গলিত আঠালো অসম বিতরণ
চিত্র 1 -তে দেখানো হয়েছে, নিরাময় আঠালো স্তরে, বুদবুদগুলি দ্বারা গঠিত সুস্পষ্ট ভয়েড রয়েছে বা কিছু অঞ্চলে ফাঁকা দাগ রয়েছে যা গরম গলে আঠালো দ্বারা সম্পূর্ণরূপে উন্মোচিত। বুদবুদগুলি এলাকায় অপর্যাপ্ত বন্ধন অঞ্চল সৃষ্টি করে এবং ফাঁকা অংশটি তার বন্ধন শক্তি পুরোপুরি হারাতে পারে। পিছনের মাঝামাঝি থেকে বইটি কেটে কেটে, এটি দেখা যায় যে কোনও গরম গলিত আঠালো আবরণ নেই বা গরম গলে আঠালো পিছনের কয়েকটি অঞ্চলে শক্ত নয় এবং ভয়েড রয়েছে।
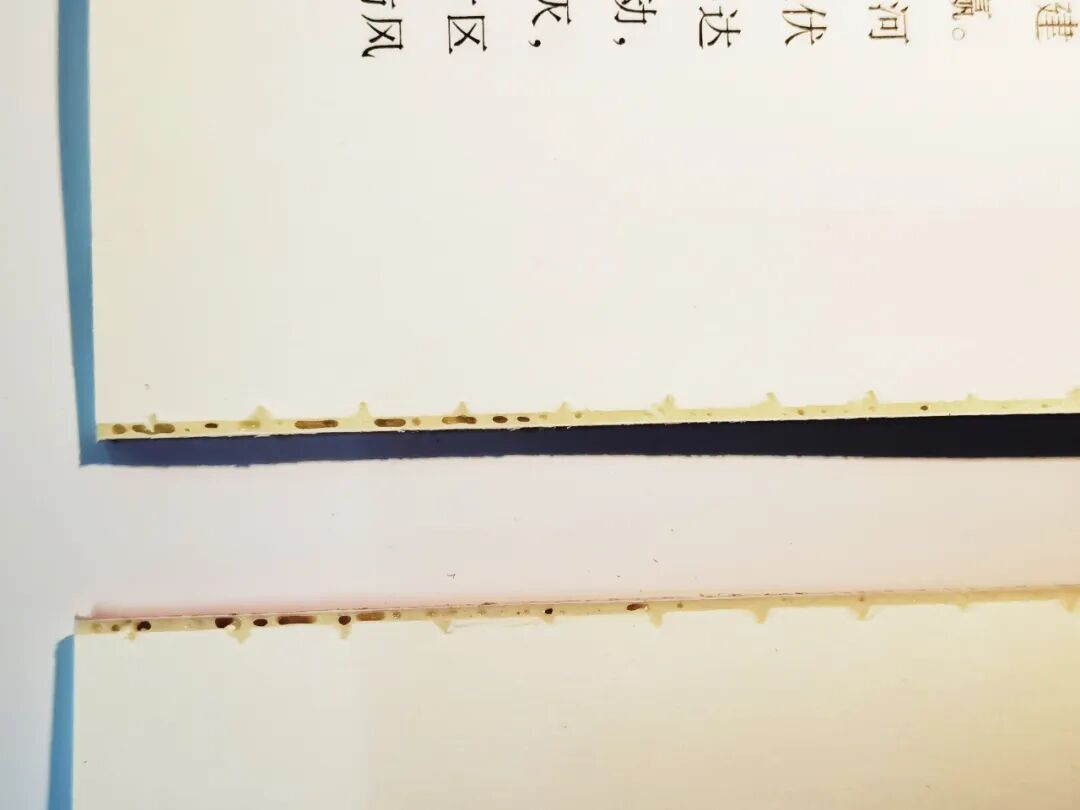 চিত্র 1: বইয়ের পিছনে আঠালোটি পাতলা এবং ভয়েড রয়েছে
02/বেমানান আঠালো স্তর বেধ
এই ইস্যুটি বইয়ের পৃষ্ঠকে অসম (avy েউ) হয়ে উঠেছে, যা বইয়ের পিছনে নিরাময় পৃষ্ঠের অনিয়মিত অবিচ্ছিন্নতা, বাল্জ বা হতাশা হিসাবে প্রকাশিত হয়েছিল, আর মসৃণ এবং অভিন্ন অবস্থায় (চিত্র 2 -তে দেখানো হয়েছে) আর নেই, এবং চিত্রের উপরে এবং নীচে দেখানো হিসাবে আঠালো স্তরটির বেধের মধ্যেও উল্লেখযোগ্য পার্থক্য থাকতে পারে (চিত্র 3)।
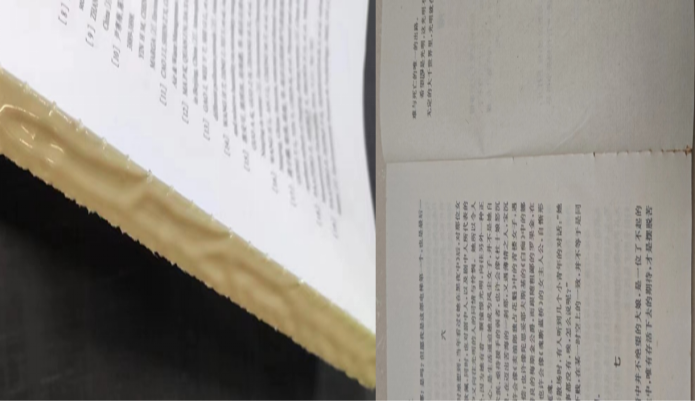
চিত্র 2: বইয়ের পৃষ্ঠের পৃষ্ঠটি অসম এবং অসম
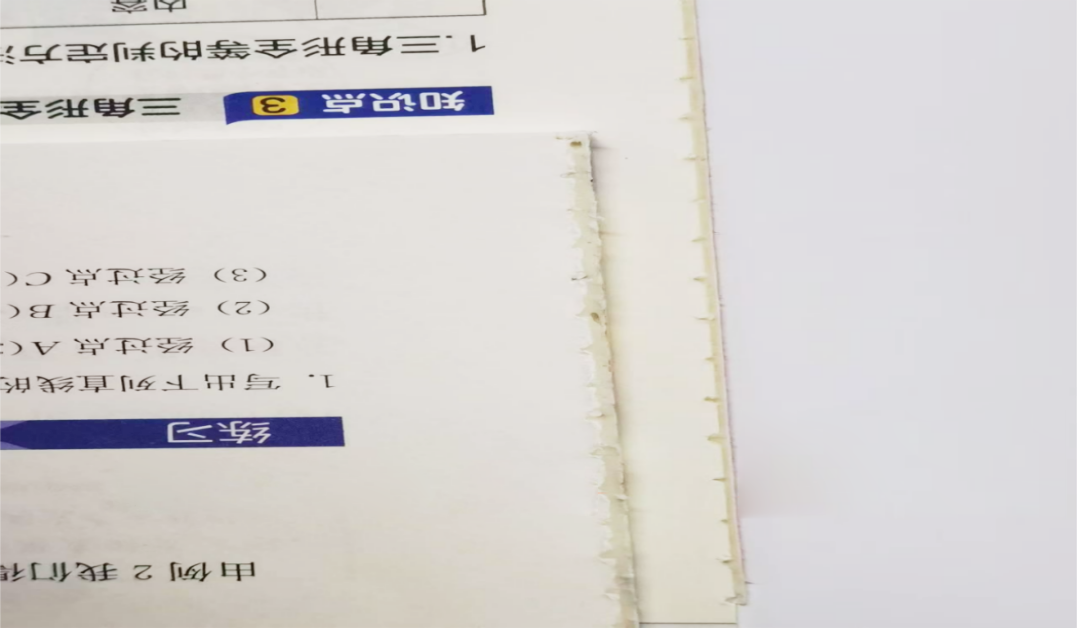 চিত্র 3 এর উপরের এবং নীচের অংশের মধ্যে আঠালো স্তরটির বেধের মধ্যে একটি উল্লেখযোগ্য পার্থক্য রয়েছে
আঠালো বন্ডেড পণ্যগুলির মানের উপর বায়ু বুদবুদগুলির প্রভাব
01/পণ্যের উপস্থিতিকে প্রভাবিত করে
একটি হ'ল বইটির সামগ্রিক অসমতা বা আংশিক হতাশার কারণ, যা বইয়ের সমতলতা এবং সামগ্রিক সৌন্দর্যকে প্রভাবিত করে। দ্বিতীয়টি হ'ল আকাশ এবং পায়ে বায়ু বুদবুদ, যা গ্রাহক বা পাঠকদের পড়ার ইন্দ্রিয়গুলিকে প্রভাবিত করে।
02/গুরুতর গহ্বর দৃ firm ়তা প্রভাবিত করে
গুরুতর এয়ার বুদবুদগুলি খালি আঠালো গঠন করে, পৃষ্ঠাগুলি পৃথক করা সহজ করে তোলে, দৃ firm ়তার অভাব এবং টেনসিল পরীক্ষার মান পূরণ করতে ব্যর্থ হয়। গুরুতর ক্ষেত্রে, এটি বইয়ের পিছনে ভাঙ্গন এবং আলগা পৃষ্ঠাগুলির মতো গুরুতর মানের দুর্ঘটনার কারণ হতে পারে।
03/রিটার্ন এবং গ্রাহকের অভিযোগের কারণ
পণ্যের শীর্ষে এবং নীচে 1 মিমি আকারের চেয়ে বড় বুদবুদগুলির ফলে গ্রাহক রিটার্ন, অভিযোগ বা এমনকি জরিমানা হতে পারে, যা সংস্থার খ্যাতিকে প্রভাবিত করতে পারে। যদি এয়ার বুদবুদগুলি বিশেষত গুরুতর হয় তবে পণ্যটি গুণমান পরিদর্শনটিতে অযোগ্য হিসাবে বিবেচিত হবে, যা এন্টারপ্রাইজের খ্যাতিতে মারাত্মক প্রভাব ফেলবে।
আঠালো পণ্যগুলিতে বায়ু বুদবুদগুলির কারণগুলির বিশ্লেষণ
01/আঠালো প্রক্রিয়াটির অনুপযুক্ত সামঞ্জস্য
(1) আঠালো তাপমাত্রার অনুপযুক্ত নিয়ন্ত্রণ: অতিরিক্ত বা অপর্যাপ্ত আঠালো তাপমাত্রা সরাসরি গরম গলিত আঠালোগুলির তরলতা এবং সান্দ্রতাটিকে সরাসরি প্রভাবিত করতে পারে, যার ফলে অসম আবরণ হয় এবং বইয়ের কোর লেপের গুণমানকে প্রভাবিত করে। মুদ্রিত শীটগুলির সংখ্যার পার্থক্য গরম গলিত আঠালোগুলির নিরাময় এবং শীতল সময়কেও প্রভাবিত করতে পারে, সুতরাং মৌসুমী এবং পরিবেশগত তাপমাত্রা পরিবর্তন অনুযায়ী আঠালো তাপমাত্রা সামঞ্জস্য করা প্রয়োজন।
(২) আঠালো চাকাটির অনুপযুক্ত উচ্চতা অবস্থান: যদি আঠালো চাকাটি খুব বেশি বা খুব কম হয় তবে এটি গরম গলিত আঠালোগুলির অসম বিতরণ সৃষ্টি করবে, ফলে খালি আঠালো হবে এবং বইয়ের বন্ধন শক্তি প্রভাবিত করবে।
(3) অনুপযুক্ত বেধ এবং গরম গলিত আঠালোগুলির সান্দ্রতা: লেপ বেধটি বইয়ের বেধ অনুসারে সামঞ্জস্য করা উচিত, সাধারণত 1.0 ± 0.2 মিমি এর পরিসরের মধ্যে নিয়ন্ত্রিত হয় (বইয়ের মূলের বেধ অনুসারে সামঞ্জস্য করা হয়েছে, যেখানে আঠালো স্তর বেধ খুব পাতলা রয়েছে)। গরম গলে আঠালোগুলির অনুপযুক্ত সান্দ্রতা লেপের অভিন্নতা এবং আঠালোকেও প্রভাবিত করতে পারে।
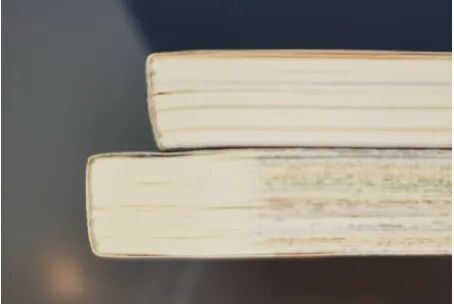
চিত্র 4: আঠালো স্তরটির বেধ খুব পাতলা
(৪) যদি আঠালো চাকাটি ভুল অবস্থানে ভেঙে যায় তবে এটি বইয়ের পিছনে আঠালো অভাব সৃষ্টি করবে (চিত্র 5 -এ দেখানো হয়েছে)।
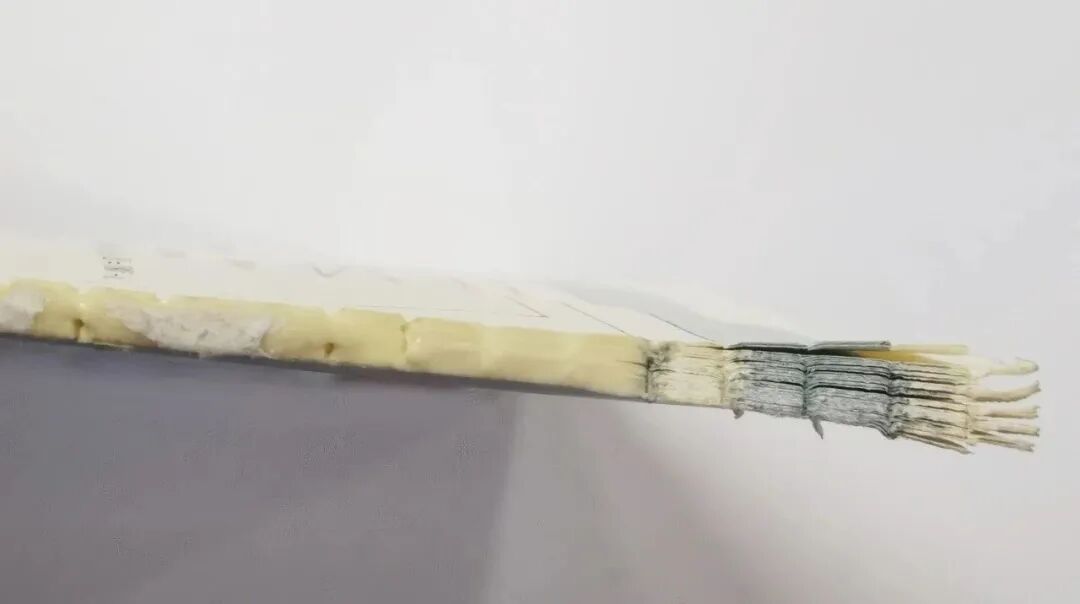 চিত্র 5 এ রাবার হুইলে ভাঙা রাবারের অবস্থানটি সঠিক নয়, এবং পায়ে কোনও আঠালো তরল নেই
02/মিলিং ব্যাক কাটারটির অনুপযুক্ত সমন্বয়
(1) মিলিং ব্যাক ব্লেডটি মারাত্মকভাবে পরিধান করা হয়, এবং যদি মিলিংয়ের পরে বইয়ের পৃষ্ঠটি পরিষ্কার, অসম বা মিশ্রিত টুকরো টুকরো না করা হয় তবে এটি আঠালো আবরণের গুণমানকে প্রভাবিত করবে (চিত্র 6 -তে দেখানো হয়েছে)।
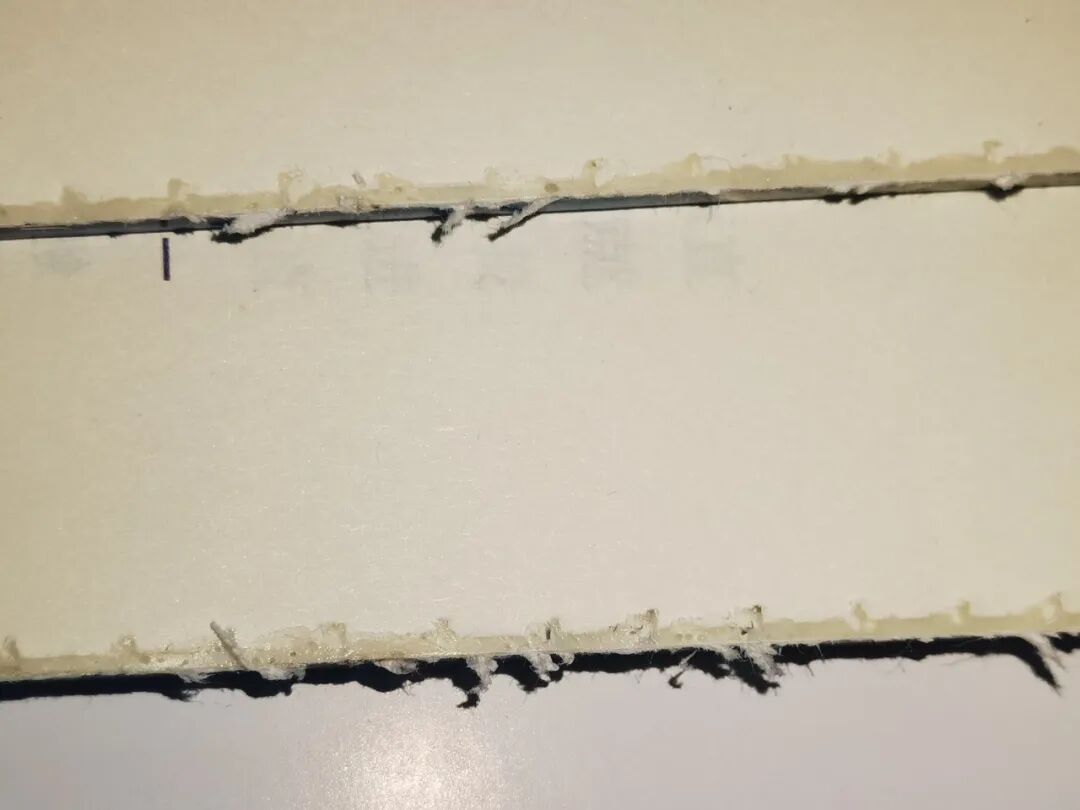 চিত্র 6: বইয়ের পৃষ্ঠের পৃষ্ঠটি পরিষ্কার করা হয়নি
(২) মিলিং ব্যাক ব্লেড এবং প্রেসার প্লেটের মধ্যে ব্যবধানটি খুব বড়, যার ফলে বইয়ের ব্লকের সমাপ্তি কার্ল হতে পারে এবং এর ফলে অসম মিলিং পিছনে ফিরে আসে।
(৩) মিলিং ব্যাক ব্লেডের অনুভূমিক বিমান থেকে উল্লম্ব দূরত্বের অনুপযুক্ত সামঞ্জস্য বইয়ের ক্ল্যাম্পে: যদি দূরত্বটি খুব বেশি হয় তবে বাইন্ডিংয়ের উন্মুক্ত অংশে একটি নির্দিষ্ট পরিমাণের উত্তেজনা চাপের অভাব হবে, যা কাগজের শীটগুলির মধ্যে আলগাতার কারণ হবে, গরম গলিত আঠারোদের অনুপ্রবেশের গভীরতা বৃদ্ধি করবে এবং বইয়ের ব্যাকের ঘনত্ব বাড়িয়ে তুলবে। এটি বাইন্ডিংয়ের বেধটি চিরাটির চেয়ে উচ্চতর হতে পারে, ফলে বইয়ের পিছনে বায়ু বুদবুদ, ক্রিজ এবং ধনুকের কুঁচকির মতো ত্রুটি দেখা দেয় এবং সমাপ্ত পণ্যটি কাটতে অসুবিধাও সৃষ্টি করে; যদি দূরত্বটি খুব ছোট হয় তবে এটি গরম গলিত আঠালোদের অনুপ্রবেশ গভীরতা প্রভাবিত করবে এবং বন্ধনের শক্তিটিকে প্রভাবিত করবে।
03/প্যালেটিজিং ফর্মিং মেকানিজমের অপর্যাপ্ত সামঞ্জস্য
(1) প্যালেটিজিং মেকানিজমের অনুপযুক্ত উচ্চতা বা ভারসাম্য: যদি সমস্ত বুদবুদ বইয়ের পিছনে উপস্থিত হয় তবে প্যালেটিজিং প্রক্রিয়াটির উচ্চতা সামঞ্জস্য করা দরকার; যদি মাটির শীর্ষে বা নীচে এয়ার বুদবুদ থাকে তবে সমর্থনের ভারসাম্য সামঞ্জস্য করতে একটি স্তর ব্যবহার করা উচিত।
(২) যখন প্যালেটিজিং ফর্মিং মেকানিজমের ক্ল্যাম্পিং অ্যাকশন সময়টি মেলে না: "শীর্ষস্থানীয়, তারপরে ক্ল্যাম্প", "ক্ল্যাম্প প্রথমে, তারপরে শীর্ষ", বা "একই সাথে ক্ল্যাম্প", এটি বায়ু বুদবুদগুলিরও কারণ হতে পারে। এই মুহুর্তে, প্যালেটিজিংয়ের ক্ল্যাম্পিং অ্যাকশন সময়টি সামঞ্জস্য করা প্রয়োজন।
04/অনুপযুক্ত কাগজ নির্বাচন এবং ভাঁজ
(1) লাইটওয়েট পেপার: লাইটওয়েট পেপার সাধারণ স্তরিত কাগজের চেয়ে নরম, এবং পৃষ্ঠাগুলি পুরোপুরি সমতল হয় না, এয়ার পকেট তৈরি করে যা সহজেই বইয়ের পিছনে বায়ু বুদবুদ সৃষ্টি করতে পারে।
(২) কভার এবং মূল পাঠ্যের মধ্যে কাগজের ওজনের পার্থক্য: মূল পাঠ্যের জন্য 65g/m2 বা তার চেয়ে কম ওজনযুক্ত কাগজ ব্যবহার করার সময় কভারের জন্য 200g/m2 বা তার বেশি ওজন সহ কাগজ ব্যবহার করে প্রচ্ছদটি সেট হওয়ার পরে সামগ্রীটি টেনে আনতে পারে, ফলস্বরূপ বইয়ের পিছনে এয়ার বুদবুদগুলি তৈরি করতে পারে।
(৩) অনুপযুক্ত ভাঁজ এবং স্ট্যাকিং: অনুপযুক্ত ভাঁজ বা স্ট্যাকিংয়ের ফলে বইয়ের কভারে ক্রিজ বা অসম পৃষ্ঠের কারণ হতে পারে (বিশেষত কার্ল্ড বইয়ের ব্যাক), যার ফলে বইয়ের পিছনে গরম গলিত আঠালো এবং অকার্যকর গঠনের অসম সংযুক্তি হতে পারে।
05/অনুপযুক্ত স্লট সামঞ্জস্য
(1) খাঁজগুলির ব্যবধান এবং গভীরতা মানক প্রয়োজনীয়তাগুলি পূরণ করে না, যা বইয়ের পিছনে আঠালোকে অপর্যাপ্ত ভরাট করতে পারে, যার ফলে বইয়ের পিছনে বায়ু বুদবুদ তৈরি হয়।
(২) স্লটটিং ছুরিটি মারাত্মকভাবে পরিধান করা হয় এবং বইয়ের পিছনের পৃষ্ঠের স্লোটিংয়ের গভীরতা পরিবর্তিত হয়। গরম গলে আঠালো পূরণ করা সহজ নয়, যা আঠালো লেপের গুণমানকে প্রভাবিত করবে (চিত্র 7 -এ দেখানো হয়েছে)।
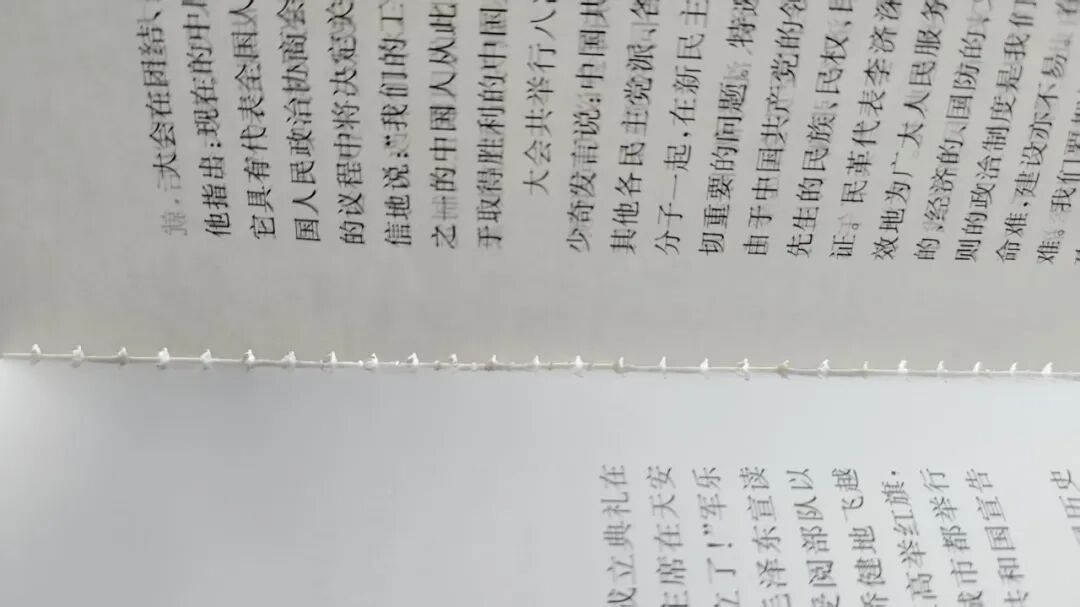
চিত্র 7: স্লটিং ছুরিটি মারাত্মকভাবে পরা এবং বইয়ের পিছনে স্লোটিংয়ের গভীরতা পরিবর্তিত হয়
(৩) স্লটটিং ছুরি এবং বইয়ের পিছনে কোণটি ভুল, যার ফলে কাগজের স্ক্র্যাপ এবং কাগজের চুল স্লট করার পরে স্লটটি ব্লক করতে পারে, যা গরম গলে আঠালো স্লটে প্রবেশ করা অসম্ভব করে তোলে, ফলস্বরূপ বইয়ের পিছনে অপর্যাপ্ত এবং অসম আঠালো হয়ে যায়, যার ফলে বইয়ের পিছনে এয়ার বুদবুদগুলির দিকে পরিচালিত হয়।
06/বই ক্লিপ ক্ল্যাম্পিং ফোর্সের বেমানান সমন্বয়
যখন আঠালো বাইন্ডিং মেশিনে প্রতিটি বইয়ের ক্লিপের ক্ল্যাম্পিং ফোর্সটি বেমানান হয়, তখন বইয়ের কোরটি খুব সামান্য চাপের সাথে বইয়ের ক্লিপটিতে মিলিং ব্যাক স্টেশন দিয়ে চাপ প্লেট দ্বারা সহজেই টেনে নিয়ে যেতে পারে, যার ফলে মিলিং ব্যাকটি অসম হয়ে যায় (কাত হয়ে যায়)। খাঁজটি পেরিয়ে যাওয়ার পরে, বইয়ের কোরের সামনে এবং পিছনে খাঁজের গভীরতা অসঙ্গতিপূর্ণ হবে এবং সমর্থনকারী শক্তিও ভারসাম্যহীন হবে, ফলস্বরূপ বইয়ের পিছনে বায়ু বুদবুদ হবে।
07/গরম গলিত আঠালো অপ্রয়োজনীয় ব্যবহার
(1) কাগজের ধরণের উপর ভিত্তি করে সঠিক ধরণের গরম গলিত আঠালো নির্বাচন না করা: বিভিন্ন ধরণের কাগজের সংশ্লিষ্ট ধরণের গরম গলিত আঠালো যেমন কপারপ্লেট পেপার ব্যবহার করা উচিত, যা কপারপ্লেট আঠালো ব্যবহার করা উচিত। বিভিন্ন ধরণের গরম গলিত আঠালো মিশ্রিত করার অনুমতি নেই (আঠালো পরিবর্তন করার সময় আঠালো পাত্রটি অবশ্যই পুরোপুরি পরিষ্কার করা উচিত), অন্যথায় এটি বইয়ের পিছনে অসম আঠালো সৃষ্টি করবে, যার ফলে বুদবুদগুলি দেখা দেয়।
(২) মেশিনের গতি গরম গলে আঠালোটির সাথে মেলে না: উচ্চ - গতির আঠালো নিরাময় সময় 3 - 5 সেকেন্ড এবং খোলার সময়টি 5-7 সেকেন্ড; স্বল্প গতির আঠালো নিরাময়ের সময়টি 8-13 সেকেন্ড এবং উদ্বোধনী সময়টি 9-15 সেকেন্ড। গরম গলে আঠালো, খুব দ্রুত বা খুব ধীর নিরাময় সময় এবং খোলার সময়টির অনুপযুক্ত নির্বাচন আঠালোটির গুণমানকেও প্রভাবিত করতে পারে এবং বায়ু বুদবুদগুলির কারণ হতে পারে।
(3) গরম গলিত আঠালোগুলির অস্থির গুণমান: কিছু গরম গলিত আঠালোগুলির নিম্নমানের এবং উচ্চ অমেধ্য থাকে, যার ফলে আঠালো পাত্রের হিটিং রডটি মেনে চলতে বা রাবার পায়ের পাতার মোজাবিশেষ এবং চাকা ব্লক করতে পারে, যার ফলে অসম গ্লুইং এবং এয়ার বুদবুদগুলির প্রজন্মের ফলস্বরূপ।
আঠালো পণ্যগুলিতে বায়ু বুদবুদ জন্য সমাধান
01/আঠালো মেকানিজম স্ট্যান্ডার্ডগুলির অপ্টিমাইজেশন এবং সমন্বয়
(1) আঠালো তাপমাত্রা সামঞ্জস্য করুন: তাপমাত্রার পার্থক্যটি 5 ডিগ্রির মধ্যে নিয়ন্ত্রণ করা হয় তা নিশ্চিত করার জন্য পরিবেষ্টিত তাপমাত্রা অনুসারে আঠালো তাপমাত্রা সামঞ্জস্য করুন। উদাহরণস্বরূপ, আঠালো তাপমাত্রা গ্রীষ্মে 160 ডিগ্রিতে সেট করা যেতে পারে এবং শীতকালে 170 ডিগ্রি পর্যন্ত উন্নীত হতে পারে।
(২) রাবার হুইলের উচ্চতার অবস্থানটি সামঞ্জস্য করুন: রাবার চাকাটির চাপটি অভিন্ন এবং উপযুক্ত কিনা তা নিশ্চিত করার জন্য উপরের রাবার হুইলের উচ্চতা এবং অভিন্ন রাবার হুইলটির উচ্চতা পরীক্ষা করুন এবং সামঞ্জস্য করুন, এটি খুব বেশি বা খুব কম হওয়া এড়ানো।
1 # নীচের আঠালো পাত্রের জন্য পরামর্শ: 1 ম আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব 0.50-0.80 মিমি; ২ য় আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব 0.80-1.00 মিমি; এবং ইউনিফর্ম আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব 0.85-0.90 মিমি।
2 # নীচের আঠালো পাত্রের জন্য পরামর্শ: 1 ম আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব 0.80-1.00 মিমি; দ্বিতীয় আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব 1.80-2.00 মিমি; এবং ইউনিফর্ম আঠালো চাকা এবং বইয়ের কোরের মধ্যে দূরত্ব প্রায় 2.00 মিমি
(৩) গরম গলিত আঠালোগুলির বেধ এবং সান্দ্রতা অনুকূলিত করুন: বইয়ের বেধ অনুসারে লেপ বেধকে সামঞ্জস্য করুন, একটি স্থিতিশীল মানের গরম গলিত আঠালো চয়ন করুন এবং আঠালো চাকা ভাঙার অবস্থানটি সামঞ্জস্য করুন। বইয়ের বেধ, আঠালো স্তরটির বেধ এবং নির্দেশাবলীর জন্য রেফারেন্সটি নিম্নরূপ: যদি বইয়ের বেধ 10 মিমি এর চেয়ে কম হয় তবে প্রস্তাবিত আঠালো স্তরটি 0.6-1.0 মিমি হয়। অতিরিক্ত আঠালো স্তর বেধের কারণে পাতলা বইগুলি মেরুদণ্ডকে শক্ত করা এড়ানো উচিত; বইয়ের বেধ 10-30 মিমি, এবং প্রস্তাবিত আঠালো স্তর বেধ 1.0-1.5 মিমি। মাঝারি বেধ বইয়ের জন্য, গরম গলিত আঠালোগুলির ব্যাপ্তিযোগ্যতা এবং শক্তি উভয়ই বিবেচনা করা প্রয়োজন; যদি বইয়ের বেধ 30 মিমি এর চেয়ে বেশি হয় তবে এটি 1.5-2.0 মিমি আঠালো স্তর বেধ ব্যবহার করার পরামর্শ দেওয়া হয়। পুরু বইগুলির জন্য, খাঁজটি পূরণের জন্য আঠালো পরিমাণ বাড়ানো এবং খাঁজ টানানোর প্রক্রিয়াটি (খাঁজের গভীরতা 1.5 মিমি এর চেয়ে বেশি বা সমান) সহযোগিতা করা প্রয়োজন।
02/মিলিং ব্যাক প্রক্রিয়া উন্নতি
(1) নিয়মিত মিলিং ব্যাক ব্লেডটি পরিদর্শন করুন: পরিদর্শন মানটি হ'ল চেহারাটি ত্রুটিমুক্ত, ব্লেড প্রান্তটি প্যাসিভেটেড নয়, এবং মিলিং এফেক্ট (বুক ব্যাক ফ্ল্যাটনেস, রুক্ষতা) এবং প্রক্রিয়া পরামিতিগুলি (গভীরতার ধারাবাহিকতা) ব্যাপকভাবে যাচাই করা হয়েছে। যদি প্রয়োজন হয় তবে ফলকটি স্থল বা প্রতিস্থাপন করা যেতে পারে (চিত্র 8 -তে দেখানো হয়েছে)।
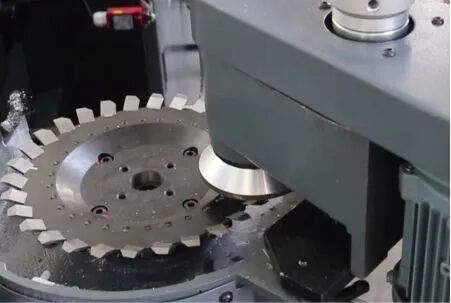
চিত্র 8 মিলিং ব্যাক ব্লেড প্রান্তের নিয়মিত পরিদর্শন
(২) মিলিং ব্যাক কাটার এবং প্রেসার প্লেটের মধ্যে ব্যবধানটি সামঞ্জস্য করুন: সামনের এবং পিছনের কাটার এবং মিলিং ব্যাক ব্লেডের মধ্যে ব্যবধানটি সামঞ্জস্য করুন 0.1-0.3 মিমি (একটি ফেইলার গেজের সাথে প্রকৃত পরিমাপের উপর ভিত্তি করে), সর্বাধিক 0.3 মিমি সহ, এটি নিশ্চিত করার জন্য যে মিশ্রিত বইটি পিছনে সমতল হয়েছে (চিত্র 9 এ দেখানো হয়েছে)।
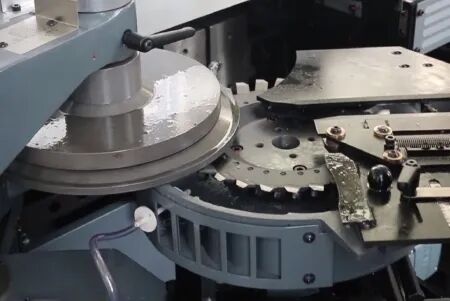
চিত্র 9 মিলিং ব্যাক কাটার এবং চাপ প্লেটের মধ্যে ব্যবধান সামঞ্জস্য করছে
(৩) ব্যাক মিলিং কাটারটির অনুভূমিক বিমান থেকে উল্লম্ব দূরত্বটি বই ক্লিপের নীচের প্রান্তে সংশোধন করুন: বইয়ের কোর বাইন্ডিংয়ে বইয়ের ক্লিপের উন্মুক্ত অংশটি সঠিকভাবে সংশোধন করুন, সাধারণত 10 মিমি হওয়ার পরামর্শ দেওয়া হয়। বাঁধাইয়ের উন্মুক্ত অংশ=মিলিং পরিমাণ +10 মিমি। বাইন্ডিংয়ের উন্মুক্ত অংশটি যদি 13 মিমি হয় তবে মিলিংয়ের পরিমাণটি 3 মিমি।
(4) মিলিং গভীরতা: সাধারণত, কাগজের বেধ 1.5-3.0 মিমি (80 গ্রাম/এম 2 কাগজ প্রায় 2.0-2.5 মিমি পুরু)। ট্রায়াল মিলিংয়ের জন্য বর্জ্য বইয়ের কোরগুলি নিন এবং মিলিংয়ের গভীরতা অভিন্ন কিনা তা পরীক্ষা করে দেখুন (0.1 মিমি এর চেয়ে কম বা সমান গভীরতার পার্থক্য যোগ্য)।
03/প্যালেটিজিং ফর্মিং মেকানিজমের সমন্বয়
(1) প্যালেটিজিং ফর্মিং মেকানিজমের উচ্চতা সামঞ্জস্য করুন: বইয়ের স্লাইড এক্সটেনশনের পরিমাণ অনুসারে প্যালেটিজিং ফর্মিং মেকানিজমের উচ্চতা সামঞ্জস্য করুন। উদাহরণ হিসাবে যথার্থ কেমব্রিজ 12000 মডেল গ্রহণ করে, মিল্ড ব্যাক বুক কোরটি প্যাকেজিং টেবিলের উপরে শূন্য অবস্থানে বন্ধ করা হয়। এই মুহুর্তে, প্যাকেজিং টেবিলটি সর্বোচ্চ পয়েন্টে রয়েছে এবং গাইড রেলের কার্যকারী পৃষ্ঠ থেকে দূরত্বটি প্যাকেজিং টেবিলের নিম্ন -} ভোল্টেজ প্লেট পর্যন্ত 0.1 মিমি ত্রুটি সহ 138.5 মিমি। এই মুহুর্তে, সমর্থন ছাঁচনির্মাণ প্রক্রিয়াটির উচ্চতা গ্লুইংয়ের পরে বইটির মতোই শক্ত।
(২) প্যালেটিজিং ফর্মিং মেকানিজমের ভারসাম্য সামঞ্জস্য করুন: বইয়ের উপরের এবং নীচে বায়ু বুদবুদগুলির অবস্থান অনুসারে প্যালেটিজিংয়ের ভারসাম্য সামঞ্জস্য করুন, 0.1 মিমি (চিত্র 10 -তে দেখানো হয়েছে) এর সামনের থেকে পিছনে ত্রুটি সহ বইটির অভিন্ন গঠন নিশ্চিত করে।
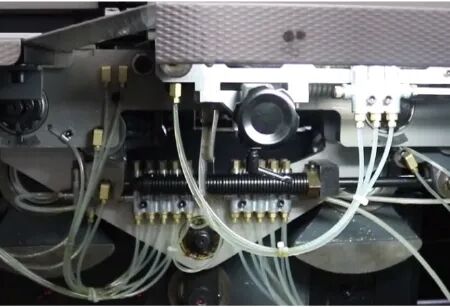
চিত্র 10 প্যালেটিজিং ফর্মিং মেকানিজমের ভারসাম্য সামঞ্জস্য করছে
04/কাগজ অপ্টিমাইজেশন প্রক্রিয়া ব্যবস্থা
(1) লাইটওয়েট পেপারের জন্য অপ্টিমাইজেশন ব্যবস্থা: বাইন্ডিংয়ের আগে লাইটওয়েট পেপার কমপ্যাক্ট এবং বান্ডিল করা প্রয়োজন এবং এটি 8 ঘন্টারও বেশি সময় ধরে রেখে দেওয়া প্রয়োজন; উপযুক্ত গরম গলে আঠালো চয়ন করুন; আঠালো বাইন্ডিং মেশিনের গতি, চাপ এবং অন্যান্য পরামিতিগুলি যথাযথভাবে সামঞ্জস্য করুন যাতে গরম গলে আঠালো সমানভাবে বিতরণ করা হয় এবং সম্পূর্ণরূপে প্রবেশ করা হয় তা নিশ্চিত করতে।
(২) বইয়ের লেবেলগুলির ফ্ল্যাটনেস নিয়ন্ত্রণ: মিলিংয়ের পিছনে ফ্ল্যাটনেস এবং খাঁজের গভীরতা নিশ্চিত করতে বইয়ের লেবেল প্ল্যাটফর্মের স্তরটি সামঞ্জস্য করুন, এটি নিশ্চিত করে যে বইয়ের লেবেলগুলি ঝরঝরে বা কার্ল ছাড়াই ঝরঝরে রয়েছে তা নিশ্চিত করে।
(৩) প্রকাশনা বাড়ির সাথে যোগাযোগের প্রাথমিক পর্যায়ে, নকশার জন্য উপকরণ নির্বাচন করার সময় কভার এবং বইয়ের কোরের মধ্যে ওজনের মধ্যে একটি উল্লেখযোগ্য পার্থক্য সহ কাগজের ব্যবহারকে হ্রাস করার পরামর্শ দেওয়া হয়। যদি নকশা প্রক্রিয়া চলাকালীন এটি সত্যই প্রয়োজনীয় হয় তবে দু'জনের মধ্যে উত্তেজনা পরিবর্তনের জন্য সন্নিবেশ বা লাইনারগুলির ব্যবহার বাড়ানোর পরামর্শ দেওয়া হয়।
05/স্লট মেকানিজম সামঞ্জস্য
(1) খাঁজ গভীরতা প্রায় 1.2 মিমি পর্যন্ত বৃদ্ধি করুন এবং নিশ্চিত করুন যে গরম গলে আঠালো পুরোপুরি খাঁজে প্রবেশ করে।
(২) 5.0-7.0 মিমি মধ্যে স্লট ব্যবধান নিয়ন্ত্রণ করুন।
(3) নিয়মিতভাবে মিলিং ব্যাক গ্রোভ কাটার এবং গ্রোভ মিলিং ব্যাক শিয়ার ব্লকটি সময়মতো পরিদর্শন করুন এবং প্রতিস্থাপন করুন।
(4) স্লট ব্যবধানের জন্য স্ট্যান্ডার্ড প্রয়োজনীয়তা 5.0-7.0 মিমি; স্লট গভীরতার জন্য স্ট্যান্ডার্ড প্রয়োজনীয়তা 1.5 ± 0.5 মিমি।
06/বই ক্লিপ ক্ল্যাম্পিং ফোর্স সামঞ্জস্য
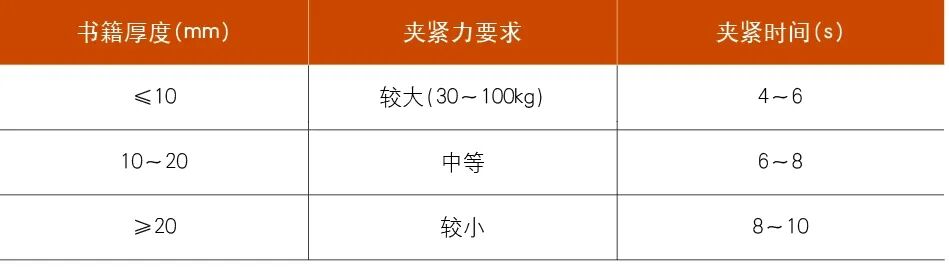
(1) সারণী 1 এ প্রদর্শিত মানগুলির সাথে সম্পর্কিত বইয়ের বেধ এবং ক্ল্যাম্পিং ফোর্সের মধ্যে সম্পর্ক নির্ধারণ করুন।
সারণী 1 বইয়ের বেধ এবং ক্ল্যাম্পিং বলের মধ্যে সম্পর্ক
(২) বিভিন্ন ডিভাইসগুলি বেধ সেন্সরগুলির মাধ্যমে বইয়ের ডেটা সনাক্ত করতে পারে এবং কন্ট্রোলার স্বয়ংক্রিয়ভাবে ক্ল্যাম্পিং প্লেটের স্থানচ্যুতির সাথে মেলে ক্ল্যাম্পিংয়ের ফাঁকটি সঠিকভাবে নিয়ন্ত্রণ করতে। উদাহরণস্বরূপ, যখন 15 মিমি একটি বইয়ের বেধ সনাক্ত করা হয়, তখন ক্ল্যাম্পিং প্লেটটি 15 মিমি+আঠালো ক্ষতিপূরণ পরিমাণের (প্রায় 0.5 মিমি) ব্যবধানে চলে যায়। বা হোস্টে প্রতিটি বইয়ের ক্লিপের টর্জন বসন্তের চাপ সামঞ্জস্য করে, প্রতিটি বইয়ের ক্লিপের ক্ল্যাম্পিং ফোর্সটি সামঞ্জস্যপূর্ণ করা যেতে পারে।
(3) যদি ক্ল্যাম্পিংয়ের পরে বইয়ের কোর সঙ্কুচিত হয় তবে 2.5 মিমি এর চেয়ে কম বা সমান হয় তবে এটি যোগ্য। বইয়ের পিছনের অংশটি এলোমেলোভাবে রিঙ্কেলস, বুদবুদ, উন্মুক্ত আঠালো শিকড় এবং ওভারফ্লো আঠালির মতো ত্রুটিগুলির জন্য পরিদর্শন করা হয়।
আঠালো পণ্যগুলিতে বায়ু বুদবুদগুলির সমস্যার সমাধানকে একাধিক দিক যেমন সরঞ্জাম, প্রক্রিয়া, উপকরণ এবং অপারেশন থেকে শুরু করা দরকার। পদ্ধতিগত বিশ্লেষণ এবং অপ্টিমাইজেশনের মাধ্যমে, আঠালো পণ্যের মানের স্থায়িত্ব কার্যকরভাবে উন্নত করা যেতে পারে। এই নিবন্ধে বর্ণিত সমাধানটি প্রকৃত উত্পাদনে বৈধ করা হয়েছে, যার লক্ষ্য ছিল ওয়্যারলেস বাইন্ডিং প্রক্রিয়া সমস্যাগুলি সমাধান করার জন্য সমবয়সীদের জন্য ধারণাগুলি সরবরাহ করার জন্য এবং মেশিন নেতাদের এবং মানসম্পন্ন প্রযুক্তিবিদদের জন্য রেফারেন্স মান রয়েছে।