


শুধু একটি পদক্ষেপ! সিগারেট প্যাকগুলির জন্য উন্নত হট স্ট্যাম্পিং প্রক্রিয়া, সহজেই গুণমান এবং দক্ষতার উন্নতি অর্জন করা
শিল্পের দৃষ্টিভঙ্গি: সিগারেট প্যাকেজিং উত্পাদনে একাধিক চ্যালেঞ্জ এবং সুযোগ
তামাকজাত পণ্যগুলির চিত্র কার্ড হিসাবে, সিগারেট প্যাকগুলি ব্র্যান্ড যোগাযোগের দায়িত্ব বহন করে এবং তাদের ভিজ্যুয়াল এফেক্টগুলি সরাসরি গ্রাহকদের ক্রয়ের সিদ্ধান্তগুলিকে প্রভাবিত করে। এর জন্য সিগারেট প্যাকগুলির জন্য কেবল উচ্চ - শেষ কারুশিল্পের গুণমানের প্রয়োজন নেই, তবে দুর্দান্ত স্বীকৃতি এবং নির্দিষ্ট অ্যান্টি - নকল কর্মক্ষমতা থাকতে হবে। ইলেক্ট্রোপ্লেটেড অ্যালুমিনিয়াম ফয়েল হট স্ট্যাম্পিং প্রক্রিয়া সুনির্দিষ্ট তাপমাত্রা এবং চাপ নিয়ন্ত্রণের মাধ্যমে মুদ্রিত পণ্যের পৃষ্ঠে বৈদ্যুতিন অ্যালুমিনিয়াম ফয়েলটির ধাতব টেক্সচার স্থানান্তর করে। এর বৈশিষ্ট্যগুলি প্রক্রিয়া, স্বীকৃতি এবং অ্যান্টি - এর জালিয়াতি কর্মক্ষমতা হিসাবে সিগারেট প্যাকেজিংয়ের প্রয়োজনগুলি পুরোপুরি পূরণ করে এবং তাই সিগারেট প্যাকেজিং উত্পাদনে ব্যাপকভাবে ব্যবহৃত হয়।
প্যাকেজিং প্রিন্টিংয়ের একটি গুরুত্বপূর্ণ মহকুমা হিসাবে, সিগারেট প্যাকেজিং প্রিন্টিংয়ের বৃহত উত্পাদন ব্যাচ এবং উচ্চ মানের মানের বৈশিষ্ট্য রয়েছে। "থ্রিফ্ট অনুশীলন এবং বিরোধী বর্জ্য" সম্পর্কে নীতিগত দিকনির্দেশনার অধীনে তামাক শিল্পটি গুণমানের উন্নতি, ব্যয় হ্রাস করতে এবং বহু বছর ধরে দক্ষতা বৃদ্ধিতে গভীরভাবে জড়িত ছিল এবং এখন অসুবিধাগুলি কাটিয়ে ওঠার পর্যায়ে প্রবেশ করেছে। এই ক্ষেত্রে, সিগারেট প্যাকেজিং প্রিন্টিং এন্টারপ্রাইজগুলি জরুরিভাবে প্রযুক্তি উদ্ভাবন করতে, প্রক্রিয়া প্রবাহকে অনুকূলিত করতে এবং গ্রাহকের চাহিদা আপগ্রেড এবং বর্ধিত ব্যয় চাপের মতো একাধিক চ্যালেঞ্জ মোকাবেলায় তাদের নিজস্ব সম্ভাব্যতা গভীরভাবে আলতো চাপতে হবে।
বর্তমানে, সিগারেট প্যাকগুলির হট স্ট্যাম্পিং প্রক্রিয়াটি মূলত চারটি বৈশিষ্ট্য উপস্থাপন করে: একাধিক হট স্ট্যাম্পিং পয়েন্ট, সূক্ষ্ম হট স্ট্যাম্পিং নিদর্শন, সমৃদ্ধ এবং বিবিধ হট স্ট্যাম্পিং উপকরণ (যেমন প্লেইন ফয়েল, লেজার ফয়েল, অ্যান্টি-}}}}} ফয়েল ফয়েল ইত্যাদি), এবং তারপরে হট স্ট্যাম্পের ইন্টারভিউভিং এবং ইন্টিগ্রেশন ফার্স্ট, যেমনটি ফার্স্ট, যেমন। সিগারেট প্যাকেজিং প্রিন্টিংয়ে কিউআর কোড প্রযুক্তির বিস্তৃত প্রয়োগের সাথে গ্রাহকরা প্রক্রিয়া যথার্থতা এবং বিতরণ সময়ের জন্য উচ্চতর প্রয়োজনীয়তাগুলি এগিয়ে নিয়েছেন। এই প্রসঙ্গে, কীভাবে বৈদ্যুতিন অ্যালুমিনিয়াম উপকরণগুলির দক্ষ ব্যবহার অর্জন এবং ক্রমাগত উত্পাদন দক্ষতার উন্নতি করতে পারে তা হট স্ট্যাম্পিং প্রক্রিয়াতে বিভিন্ন উদ্যোগের মূল ফোকাস হয়ে উঠেছে।
সমস্যা বিশ্লেষণ: বিশেষ পরিস্থিতিতে সরাসরি পুল পদ্ধতির উপাদান বর্জ্য দ্বিধা
ব্যবহৃত অ্যালুমিনিয়ামের পরিমাণটি মূলত অ্যালুমিনিয়ামের প্রস্থ এবং অ্যালুমিনিয়াম জাম্প ধাপের দৈর্ঘ্য দ্বারা নির্ধারিত হয়। প্রচলিত প্রত্যক্ষ অঙ্কন পদ্ধতিতে, অ্যালুমিনিয়াম ফয়েলটির প্রস্থটি হট স্ট্যাম্পিং প্যাটার্নের প্রস্থের সমান এবং উভয় পক্ষের মার্জিন (উভয় পক্ষের মার্জিনটি অ্যালুমিনিয়াম ফয়েলটির প্রস্থের জন্য সংরক্ষিত মার্জিনকে বোঝায় the স্ট্যাম্পিং প্যাটার্ন)। তবে যখন হট স্ট্যাম্পিং প্যাটার্নটি সংকীর্ণ হয় (যেমন চিত্র 1-এ "স্কোয়ার" হট স্ট্যাম্পিং প্যাটার্ন, যা কেবল 7 মিমি প্রশস্ত), এবং হট স্ট্যাম্পিং প্রক্রিয়াটি উচ্চ-তাপমাত্রা বেকিংয়ের পরে ওজনের ফয়েল হিসাবে অভিযানের পরে হট স্ট্যাম্পিংয়ের পরে হট স্ট্যাম্পিংয়ের সময় হট স্ট্যাম্পিং হিসাবে প্রতি ঘন্টা 6000 শিটের একটি উচ্চ মেশিনের গতিতে চালানো প্রয়োজন, তবে আলুমিনাম ফয়েল হিসাবে থাকে না, চাকা, বৈদ্যুতিন অ্যালুমিনিয়ামের প্রস্থটি 20 মিমি বা তারও বেশি বাড়াতে হবে।
উভয় পক্ষের 10 মিমি মার্জিনের উপর ভিত্তি করে উপরের তথ্যগুলি (অ্যালুমিনিয়াম প্লেটিংয়ের পদক্ষেপটি বাদ দিয়ে) উল্লেখ করে অ্যালুমিনিয়াম প্লেটিংয়ের ব্যবহারের হার [(7+10)/20] × 100%=85%; যদি উভয় পক্ষের 6 মিমি মার্জিনের ভিত্তিতে গণনা করা হয় তবে ইলেক্ট্রোলাইটিক অ্যালুমিনিয়ামের ব্যবহারের হার কেবল [(7+6)/20] × 100%=65%।
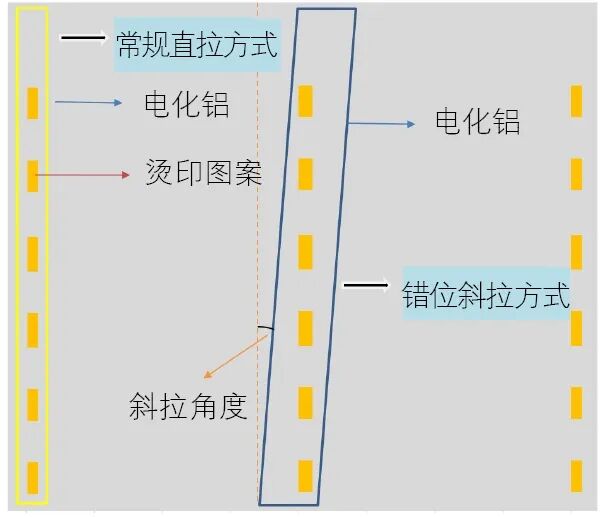
চিত্র 1 প্রচলিত স্ট্রেইট পুলিং পদ্ধতি এবং ভুলভাবে তির্যক টানা পদ্ধতির উদাহরণ
অ্যালুমিনিয়াম ইলেক্ট্রোপ্লেটিংয়ের জন্য ঝুঁকির অঙ্কন প্রক্রিয়াটির উন্নতি হ'ল একটি কাস্টমাইজড অ্যালুমিনিয়াম ইলেক্ট্রোপ্লেটিং পদ্ধতি যা অ্যালুমিনিয়াম ইলেক্ট্রোপ্লেটিংয়ের ব্যবহারের হার বাড়ানোর জন্য ডিজাইন করা হয়েছে যখন বিশেষ পরিস্থিতিতে যেখানে গরম স্ট্যাম্পিং প্যাটার্ন তুলনামূলকভাবে সংকীর্ণ সেখানে বৈদ্যুতিন প্রবাহের মসৃণ অপারেশন নিশ্চিত করে। চিত্র 1 "মিসালাইনমেন্ট ওলিক অঙ্কন পদ্ধতি" -তে যেমন দেখানো হয়েছে, হট স্ট্যাম্পিং মধুচক্র প্লেটে অ্যালুমিনিয়াম ফয়েলটির প্রবণতা সামঞ্জস্য করে অ্যালুমিনিয়াম ফয়েলটি প্রচলিত স্ট্রেইট অঙ্কন পদ্ধতি থেকে তির্যক অঙ্কন পদ্ধতিতে উন্নত করা যেতে পারে, যা অবিচ্ছিন্নভাবে হট স্ট্যাম্পিংয়ের জন্য ফাঁকা জায়গাটি ফাঁকা অঞ্চলটি ব্যবহার করতে পারে।
যাচাইকরণ বাস্তবায়ন: প্রাক - এর তুলনা এবং পোস্ট ডেটা এবং ব্যবহারিক অভিজ্ঞতার ভাগ করে নেওয়া
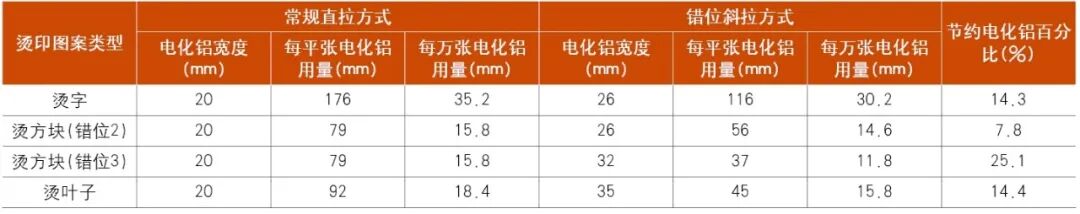
চিত্র 2 একাধিক সিগারেট প্যাক পণ্যগুলির জন্য ফ্ল্যাট শীট একক সারি হট স্ট্যাম্পিং পজিশনের বিন্যাসের চিত্রের পাশাপাশি প্রচলিত স্ট্রেইট টান এবং স্তম্ভিত তির্যক টান পদ্ধতির অধীনে অ্যালুমিনিয়াম ফয়েলের প্রকৃত হট স্ট্যাম্পিং প্রভাবগুলির তুলনা চিত্রিত করে। সারণী 1 প্রচলিত স্ট্রেইট ড্রয়িং এবং স্ট্যাগারড ডায়াগোনাল অঙ্কন পদ্ধতিগুলি ব্যবহার করার সময় একাধিক পণ্য দ্বারা ব্যবহৃত অ্যালুমিনিয়ামের পরিমাণের পার্থক্যটি আরও যাচাই করে, এই উন্নত পদ্ধতির কার্যকারিতার জন্য শক্ত ডেটা সমর্থন সরবরাহ করে।
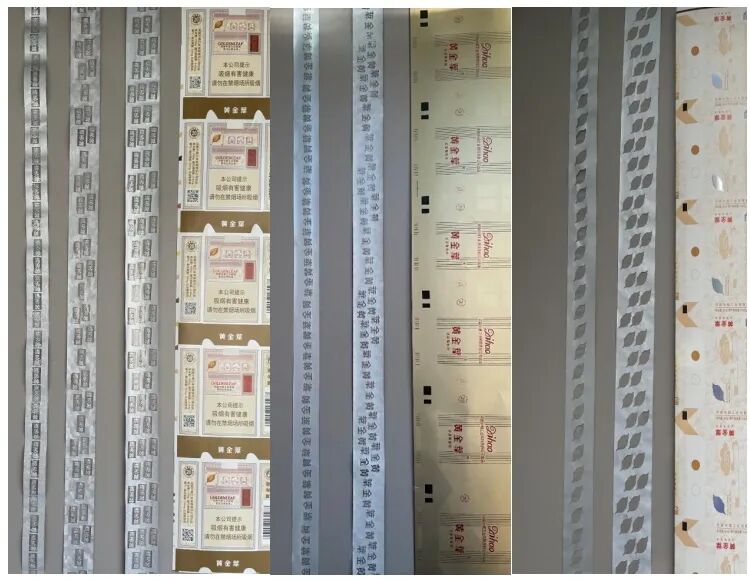
চিত্র 2: একাধিক সিগারেট প্যাক পণ্যগুলির জন্য হট স্ট্যাম্পিং পজিশনের প্রভাব এবং প্রচলিত স্ট্রেইট টান এবং বিভ্রান্তিকর তির্যক পুলের প্রভাব
সারণী 1: অ্যালুমিনিয়াম সেবন এবং প্রচলিত স্ট্রেইট টানিং পদ্ধতি এবং ভুলভাবে তির্যক টান পদ্ধতির মধ্যে তুলনা
ব্যবহারিক অপারেশনে, তির্যক হট স্ট্যাম্পিংয়ে মিস্যালাইনমেন্টের সংখ্যা স্থির করা হয় না, তবে অ্যালুমিনিয়ামের ব্যবহারের হার এবং প্রকৃত হট স্ট্যাম্পিং প্রভাব অনুসারে সামঞ্জস্য করা দরকার। চিত্র 3 তির্যক গরম স্ট্যাম্পিংয়ের সময় বিভিন্ন সংখ্যক মিস্যালাইনমেন্টের সাথে একাধিক পণ্যের অ্যাপ্লিকেশন প্রভাবগুলির একটি তুলনা উপস্থাপন করে। এটি দেখা যায় যে অ্যালুমিনিয়াম ফয়েল পৃষ্ঠের আরও প্রশস্তকরণ এবং ope ালুতে বৃদ্ধি সহ বিভ্রান্তির সংখ্যা বৃদ্ধি এবং এর সাথে হবে। যদিও এটি অ্যালুমিনিয়াম ফয়েলটির ব্যবহারের হারকে একটি নির্দিষ্ট পরিমাণে উন্নত করতে পারে, তবে ভাঁজ, কুঁচকানো, দোলনা এবং হট স্ট্যাম্পিং ভারী অবস্থানগুলির (বেশিরভাগই বিভ্রান্তিকর নিদর্শনগুলির মধ্যে অনুভূমিক ওভারল্যাপ) উচ্চ -}}}}}}}}}}}}} ততক্ষণে বৃদ্ধি পাবে। অতএব, বিভিন্ন কারণকে ব্যাপকভাবে এবং ব্যাপকভাবে বিবেচনা করা, অ্যালুমিনিয়াম ইলেক্ট্রোপ্লেটিংয়ের ব্যবহারের হার এবং হট স্ট্যাম্পিংয়ের মসৃণ ক্রিয়াকলাপের মধ্যে সম্পর্কের ভারসাম্য বজায় রাখা এবং সর্বোত্তম উত্পাদন প্রভাব নিশ্চিত করা প্রয়োজন।
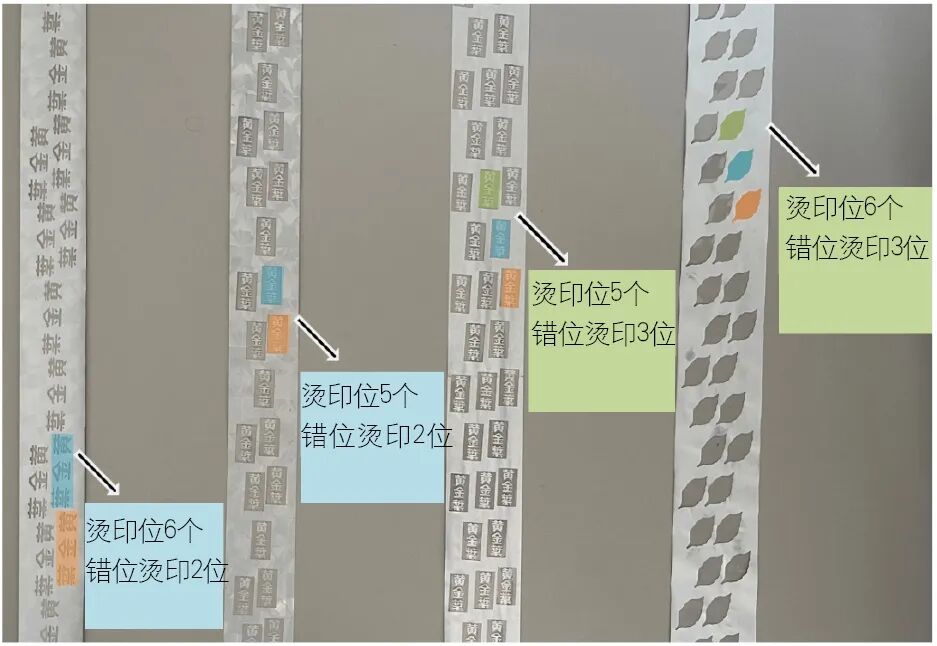
চিত্র 3 অফসেট তির্যক হট স্ট্যাম্পিংয়ের সময় একাধিক পণ্যের জন্য বিভিন্ন মিস্যালাইনমেন্ট নম্বরগুলির অ্যাপ্লিকেশন প্রভাবগুলির তুলনা
জাম্প স্টেপ গণনার ক্ষেত্রে, যদিও অ্যালুমিনিয়াম মিসালাইনমেন্টের তির্যক টান এবং প্রচলিত সোজা টান পদ্ধতির মধ্যে গণনা পদ্ধতির মধ্যে পার্থক্য রয়েছে, তবে মূল নীতিটি একই। স্কিপ পদক্ষেপটি গণনা করার সময়, অফসেট ডায়াগোনাল হট স্ট্যাম্পিং পজিশনের সংখ্যা পেতে কেবল হট স্ট্যাম্পিং পজিশনের মূল সংখ্যা থেকে অফসেট হট স্ট্যাম্পিং পজিশনের সংখ্যাটি কেবল বিয়োগ করুন। মূল হট স্ট্যাম্পিং প্যাটার্নের দৈর্ঘ্য এবং মূল হট স্ট্যাম্পিং পজিশনের মধ্যে ব্যবধান অপরিবর্তিত রয়েছে এবং স্কিপ পদক্ষেপের গণনাটি এখনও প্রচলিত সোজা অঙ্কন পদ্ধতি অনুসারে পরিচালিত হয়। দুটি বিভ্রান্তিকর হট স্ট্যাম্পিং পজিশনের মধ্যে অনুভূমিক ব্যবধান হিসাবে, এটি অ্যালুমিনিয়াম ফয়েল তির্যক টানার কোণটি সামঞ্জস্য করে অর্জন করা যেতে পারে।
এটি লক্ষ করা উচিত যে অ্যালুমিনিয়াম ফয়েলটির ধাপের দৈর্ঘ্য (ক) সোজা পুল মোডের ভিত্তিতে গণনা করা হয় এই কারণে, ঝোঁকযুক্ত পুল মোডে অপারেটিং করার সময় প্রিসেট পদক্ষেপের দৈর্ঘ্য (ক) এবং প্রকৃত অ্যালুমিনিয়াম হাঁটার দৈর্ঘ্য (সি) এর মধ্যে একটি বিচ্যুতি থাকতে পারে
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
এই বিচ্যুতিটি অ্যালুমিনিয়াম ফয়েলে প্রকৃত গরম স্ট্যাম্পিং ফলাফলগুলি জাম্প স্টেপ সেট করার সময় প্রত্যাশিত প্রভাবের সাথে অসঙ্গতিপূর্ণ হতে পারে। এই মুহুর্তে, অপারেটরটিকে বারবার চেষ্টা করা এবং মূল হট স্ট্যাম্পিং প্যাটার্নের দৈর্ঘ্য, হট স্ট্যাম্পিং পজিশন স্পেসিং, অনুদৈর্ঘ্য হট স্ট্যাম্পিং প্যাটার্ন স্পেসিং এবং অন্যান্য ডেটা অ্যালুমিনিয়াম ফয়েলটির হট স্ট্যাম্পিং স্পেসিং, জাম্পিং স্টেপিং এবং স্ট্যাম্পের প্রয়োজনীয়তা এবং অন্যান্য প্যারামিটারগুলি সভা করার জন্য প্রয়োজনীয় প্রক্রিয়াগুলির উপর ভিত্তি করে অন্যান্য ডেটাগুলি সামঞ্জস্য করতে হবে।
উদ্ভাবন অপ্রাপ্য নয়, এটি দৈনিক উত্পাদনের প্রতিটি বিবরণে লুকানো থাকে। অনুপ্রেরণার একটি স্পার্ক, একটি ছোট প্রক্রিয়া সামঞ্জস্য, উল্লেখযোগ্য পরিবর্তন আনতে পারে। উদ্ভাবন হ'ল এন্টারপ্রাইজ বিকাশের জন্য প্রতিযোগিতার মূল চালিকা শক্তি এবং ভিত্তি। আমাদের কর্মীদের অন্বেষণ চালিয়ে যেতে, বড় অগ্রগতির জন্য ছোট উদ্ভাবন সংগ্রহ করতে এবং নতুন উচ্চতায় পৌঁছানোর জন্য যৌথভাবে উদ্যোগ এবং শিল্পগুলিকে প্রচার করতে উত্সাহিত করা উচিত।