


28 গতিশীল চিত্র! এভাবেই ক্যান তৈরি হয়!
দৈনন্দিন জীবনে বিভিন্ন ধরণের পানীয় রয়েছে যা বিভিন্ন গোষ্ঠীর স্বাদের কুঁড়িগুলি পূরণ করতে পারে। এই পানীয়গুলির মধ্যে, বিয়ার এবং কার্বনেটেড পানীয়গুলি সর্বদা বিক্রয়ে অনেক এগিয়ে ছিল। এটি পর্যবেক্ষণ করা কঠিন নয় যে এই দুটি ধরণের পানীয় প্রায়শই প্যাকেজযুক্ত এবং বাজারে ক্যানগুলিতে বিক্রি করা হয়। এটি এই দুটি ধরণের পানীয়ের জনপ্রিয়তার কারণে যা ক্যানগুলি সারা বিশ্বে ছড়িয়ে পড়েছে। এবং এটিই আমাদের দৈনন্দিন জীবনে সর্বত্র দেখা যেতে পারে তবে এর ছোট্ট দেহটি দুর্দান্ত জ্ঞানকে আড়াল করে।
পটভূমি
1940 সালে, বিয়ারের স্টেইনলেস স্টিলের ক্যানগুলি ইউরোপ এবং আমেরিকাতে বিক্রি হতে শুরু করে এবং একই সময়ে অ্যালুমিনিয়াম ক্যানের উত্থানও ক্যানিং প্রযুক্তিতে লাফিয়ে চিহ্নিত হয়েছিল। ১৯63৩ সালে, ক্যানটি মার্কিন যুক্তরাষ্ট্রে আবিষ্কার করা হয়েছিল, traditional তিহ্যবাহী ক্যান আকারগুলির নকশার বৈশিষ্ট্যগুলি উত্তরাধিকার সূত্রে এবং শীর্ষে একটি সহজ পুল ট্যাব বৈশিষ্ট্যযুক্ত। 1980 সালে, ইউরোপীয় এবং আমেরিকান বাজারগুলি বেশিরভাগই এই অ্যালুমিনিয়ামটি বিয়ার এবং কার্বনেটেড পানীয়গুলির জন্য প্যাকেজিং ফর্ম হিসাবে গ্রহণ করেছিল। ক্যানের উত্পাদন প্রযুক্তি ধীরে ধীরে সময়ের সাথে সাথে আপডেট এবং উন্নত করা হয়েছে, তবে এই আবিষ্কারটি এখনও অবধি ব্যবহৃত হয়েছে এবং এর ব্যবহারিকতা স্পষ্ট।
সাধারণ অ্যালুমিনিয়াম আজকাল একটি ক্যান বডি এবং একটি ক্যান id াকনা নিয়ে গঠিত, এটি "দুটি - টুকরা ক্যান" হিসাবেও পরিচিত। এর মধ্যে, ট্যাঙ্কের নীচে এবং দিকগুলি একই অংশ গঠনের জন্য একসাথে সংযুক্ত থাকে, যখন ট্যাঙ্কের id াকনা এবং দেহটি সিম বা ওয়েল্ডিং ছাড়াই একসাথে ঘূর্ণিত হয়।
উত্পাদন প্রক্রিয়া
01/অ্যালুমিনিয়াম প্লেট প্রস্তুতি
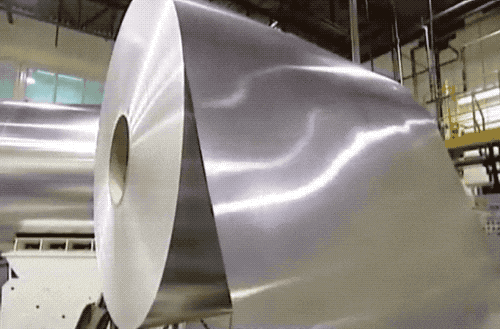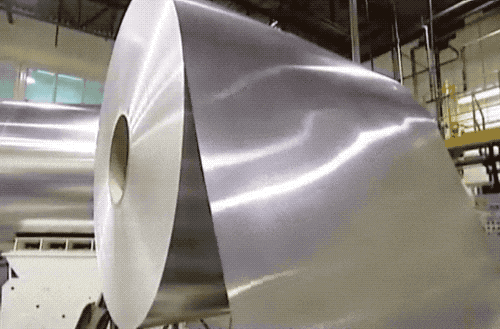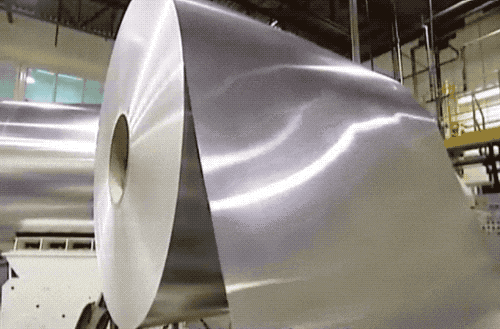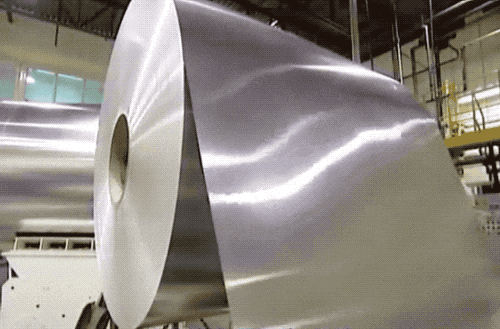
প্রায় 0.27-0.33 মিমি এবং 1.6-2.2 মিটার প্রস্থের বেধের সাথে অ্যালুমিনিয়াম অ্যালো কয়েল নির্বাচন করুন, একটি অনিচ্ছাকৃত মেশিনের মাধ্যমে ঘূর্ণিত অ্যালুমিনিয়াম প্লেটটি খুলুন এবং পরবর্তী প্রক্রিয়াজাতকরণের জন্য একটি লুব্রিকেশন মেশিনের মাধ্যমে একটি পাতলা লুব্রিক্যান্ট প্রয়োগ করুন।
02/রাউন্ড কাপ পাঞ্চিং ডাই
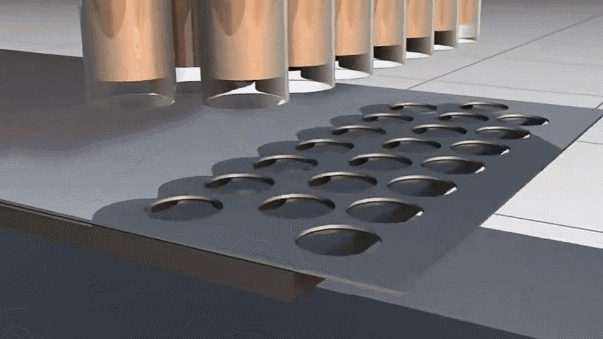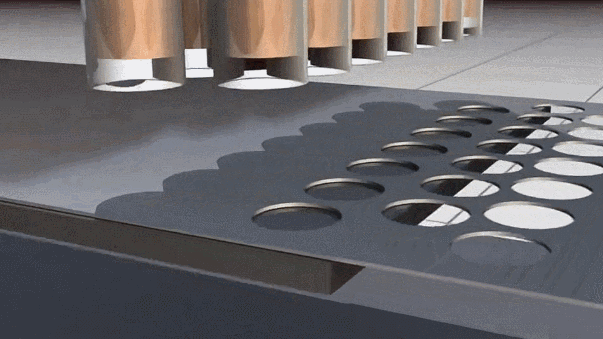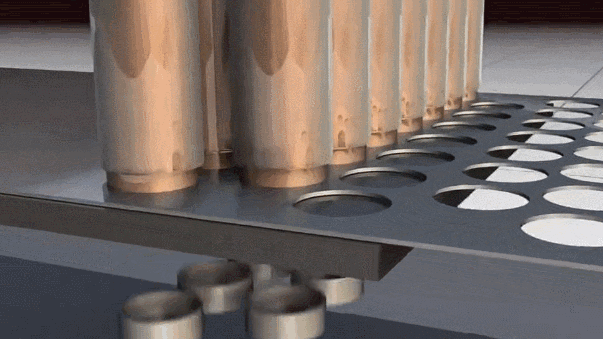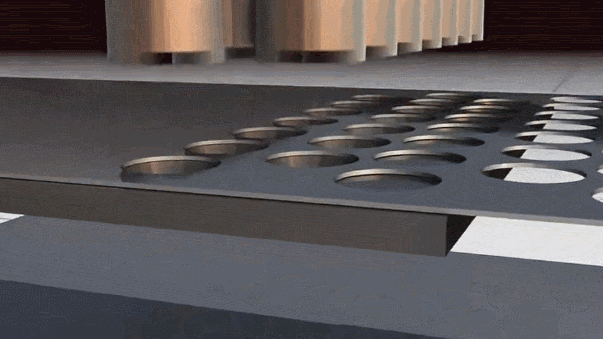
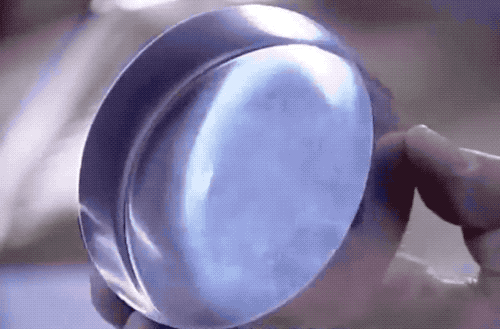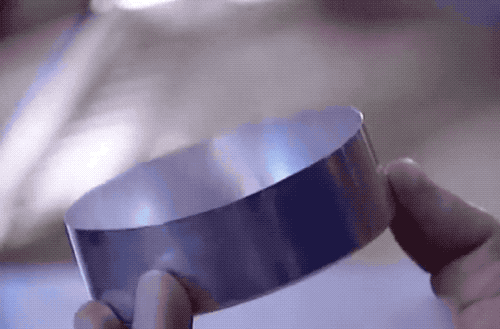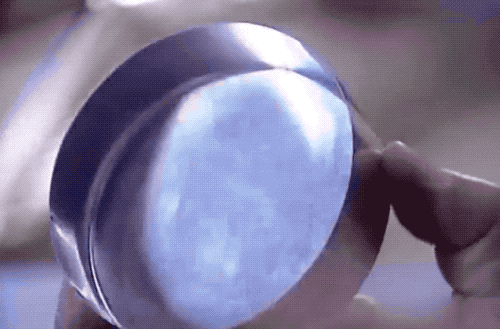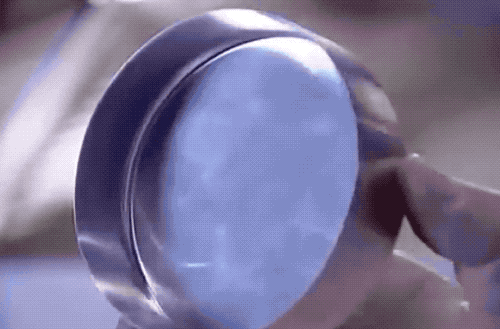
পাতলা অ্যালুমিনিয়াম স্ট্রিপগুলি একটি কাপ পাঞ্চিং মেশিন দ্বারা বৃত্তাকার কাপে খোঁচা দেওয়া হয়, যা একটি পাঞ্চ প্রেসের অনুরূপ। উপরের ডাইটি ঘুষি দেওয়ার সময় অ্যালুমিনিয়াম শীটটি দিয়ে টিপতে মেশিনের চাপের নীচে লোয়ার ডাইয়ের সাথে একসাথে কাজ করে।
03/ট্যাঙ্ক গঠন
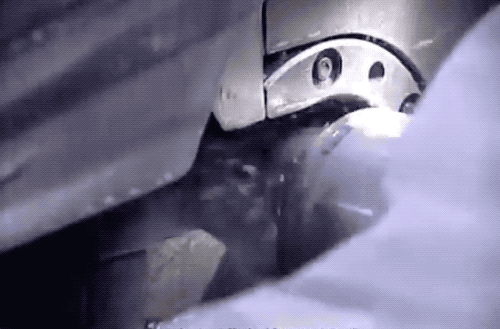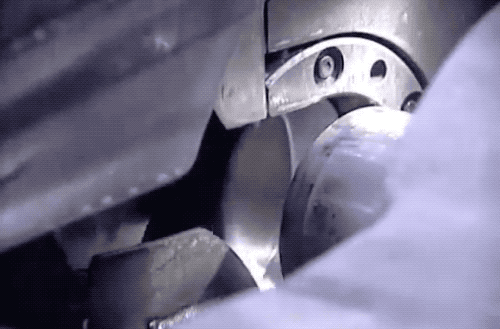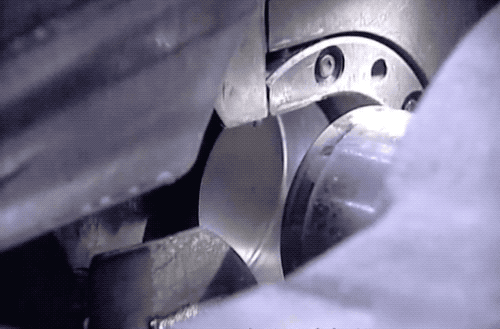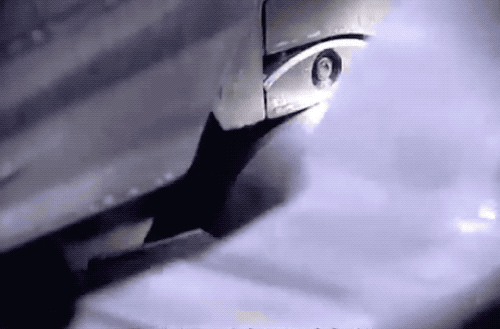
► গভীর অঙ্কন
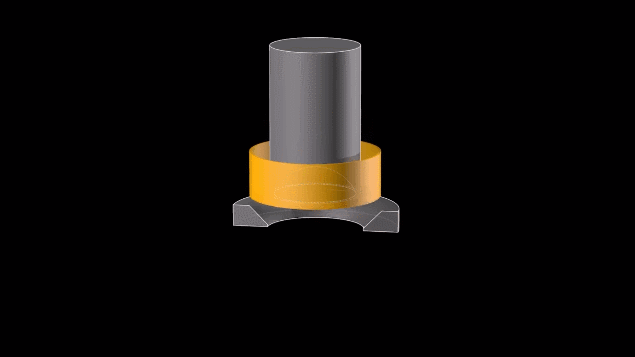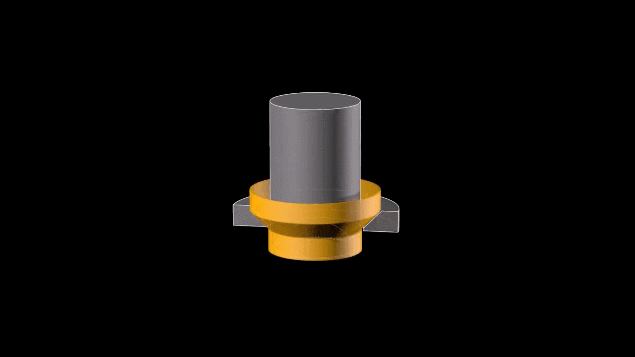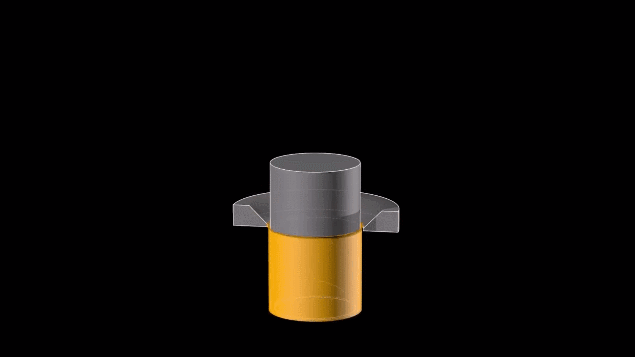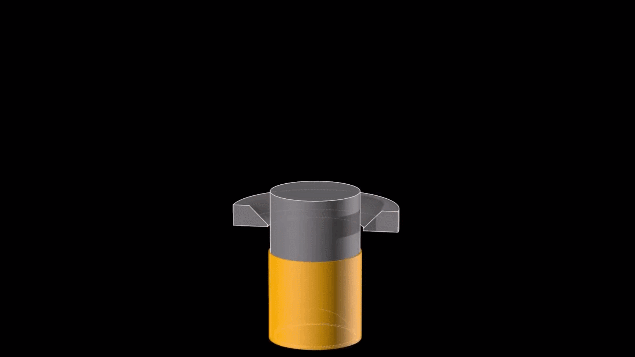
স্ট্যাম্পড রাউন্ড কাপটি একটি স্ট্রেচিং মেশিন দ্বারা নিয়মিত উচ্চ অ্যালুমিনিয়াম ক্যানের আকারে টানা হয়।
29/1000
রেফারেন্স জ্ঞান 29/1000 রেফারেন্স জ্ঞান 29/1000 অনুবাদ মেশিন অনুবাদ: সাধারণ ক্ষেত্রের পাতলা অ্যালুমিনিয়ামটি গভীরভাবে টানতে থাকে, যার ফলে অ্যালুমিনিয়ামের পাশের দেয়ালগুলি পাতলা হতে পারে, শেষ পর্যন্ত একটি লম্বা এবং পাতলা শরীর তৈরি করতে পারে। অনুবাদ মেশিন · সাধারণ ক্ষেত্রটি দীর্ঘায়িত অ্যালুমিনিয়াম গভীর টানা অব্যাহত রাখতে পারে, অ্যালুমিনিয়ামের পাশের দেয়ালগুলি পাতলা করে এবং শেষ পর্যন্ত একটি লম্বা এবং পাতলা ক্যান শরীর গঠন করে।
划译
机翻 · 通用领域
দীর্ঘায়িত অ্যালুমিনিয়াম গভীর টানা অব্যাহত রাখতে পারে, অ্যালুমিনিয়ামের পাশের দেয়ালগুলি পাতলা করে এবং শেষ পর্যন্ত একটি লম্বা এবং পাতলা শরীর তৈরি করতে পারে।
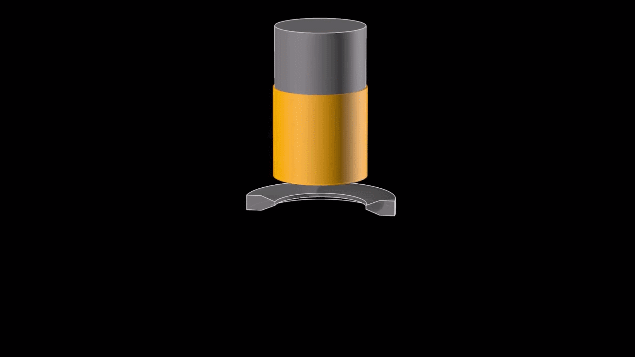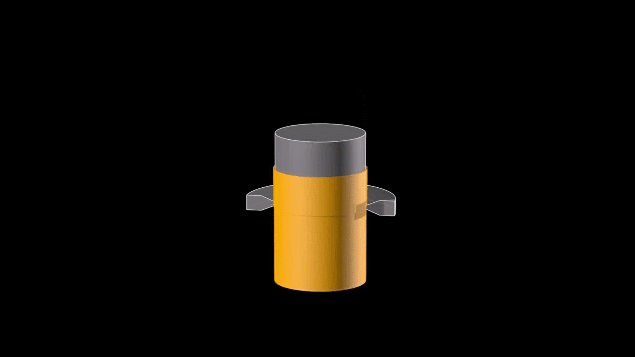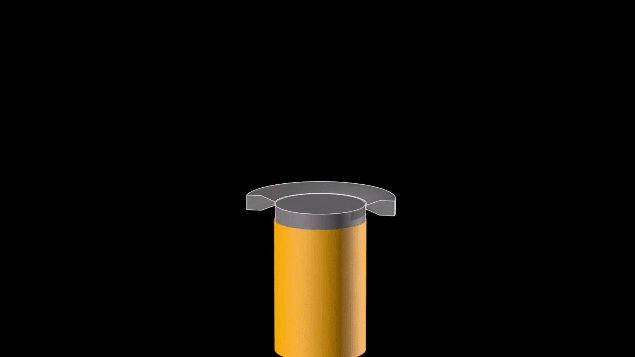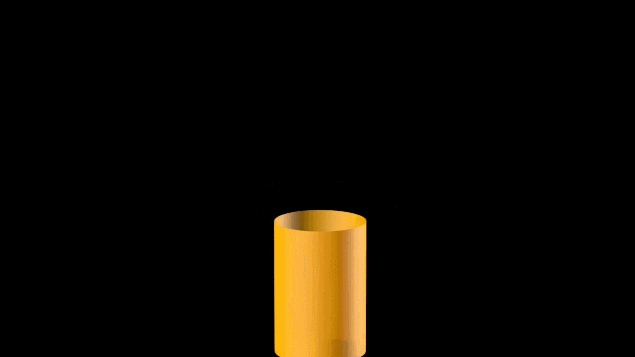
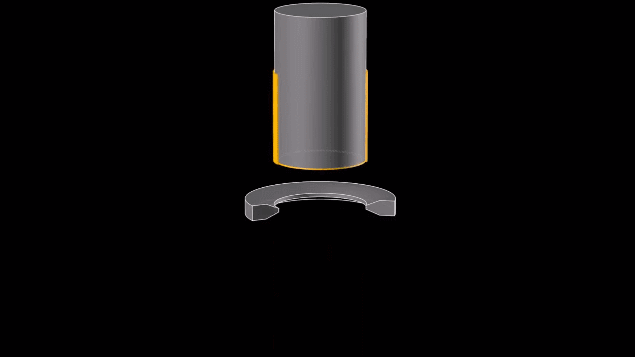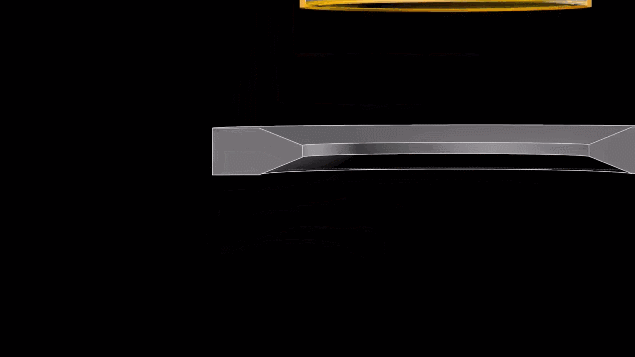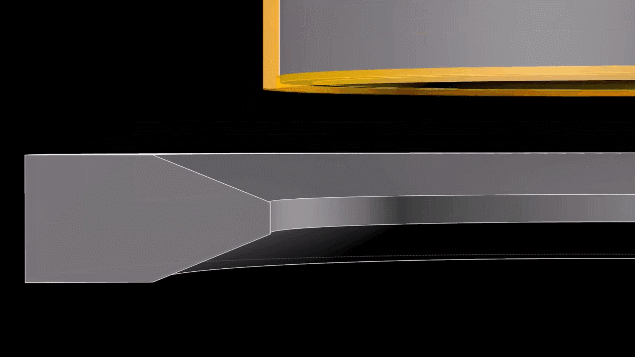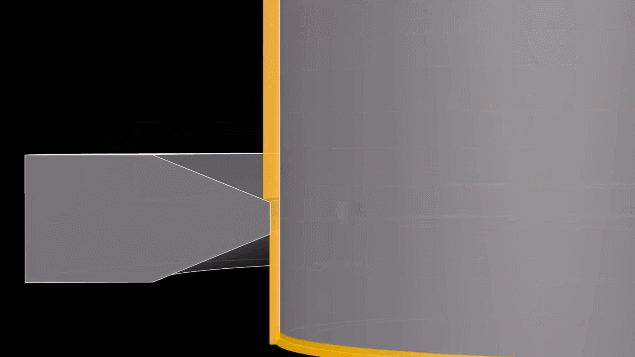
শিল্পে, গভীর অঙ্কন অপারেশনটি সাধারণত ধীরে ধীরে হ্রাসের আকার সহ বেশ কয়েকটি ছাঁচের মধ্য দিয়ে একের মধ্যে সম্পন্ন হয়।
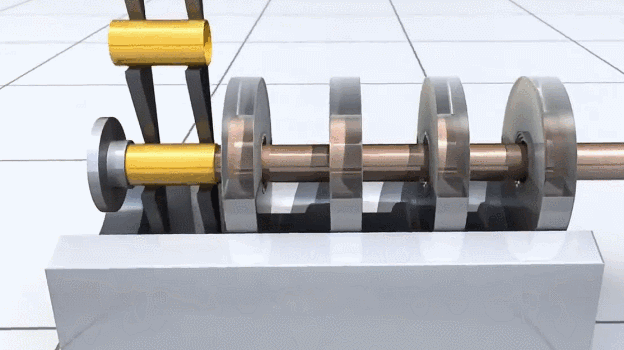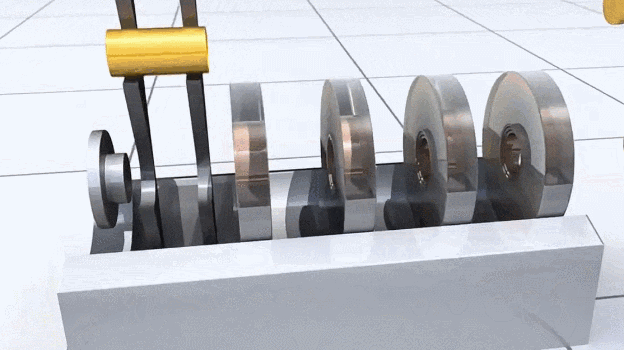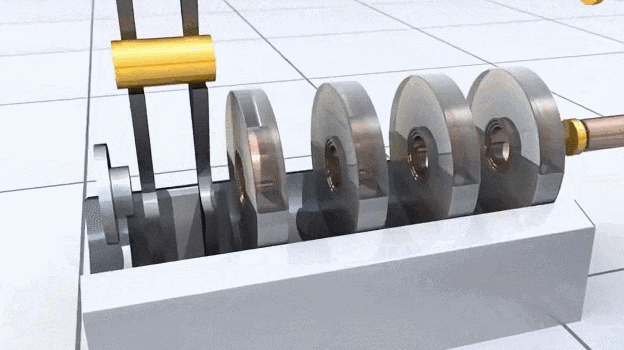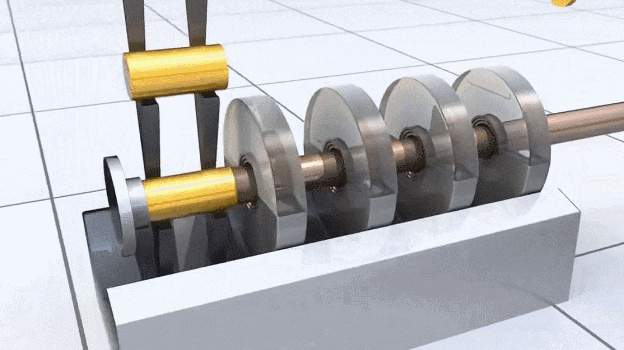
-বটম অবতল স্ট্যাম্পিং এবং উপরের প্রান্ত কাটিয়া
সাধারণত কেনা সোডা ক্যানগুলির নীচে সাধারণত একটি অবতল নকশা থাকে, মূলত কার্বনেটেড পানীয়গুলির গ্যাসের চাপটি পাশের দিকে ছড়িয়ে দেওয়ার জন্য, এটি শরীরের প্রসারিত বা ফেটে যাওয়ার সম্ভাবনা কম করে তোলে।
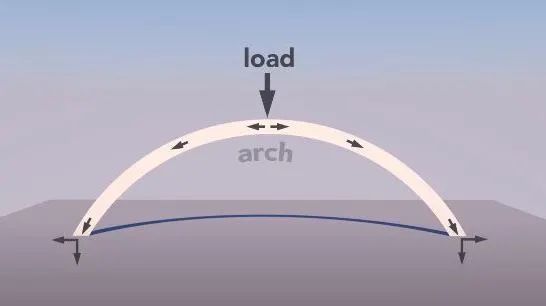
অবতল প্রসেসিংটি মূলত একটি গম্বুজ সরঞ্জাম দিয়ে স্ট্যাম্পিং করে সম্পন্ন হয়।
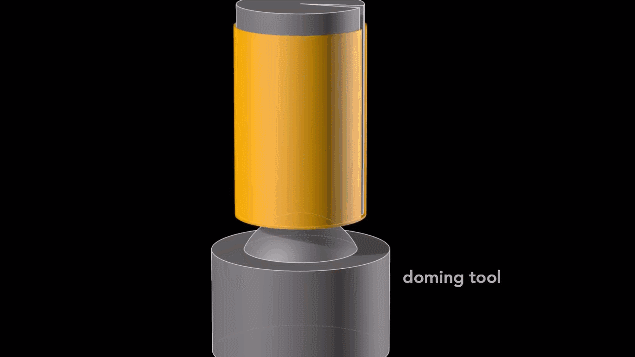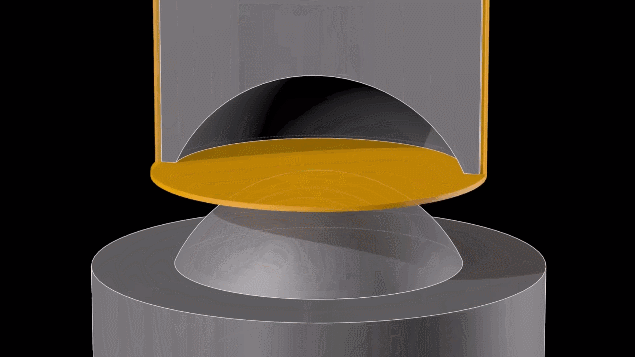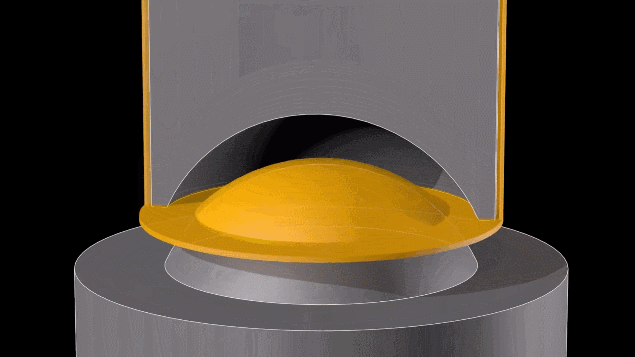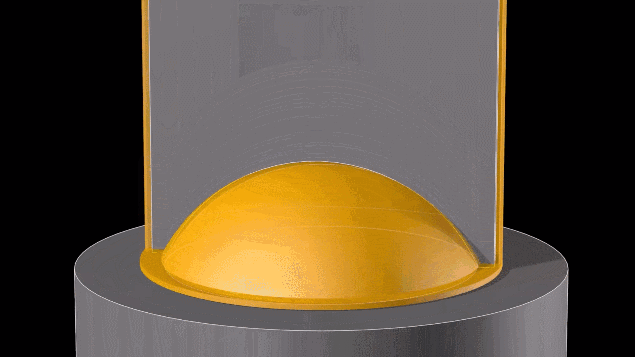
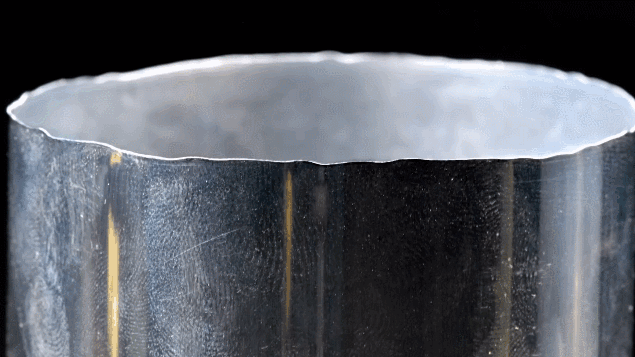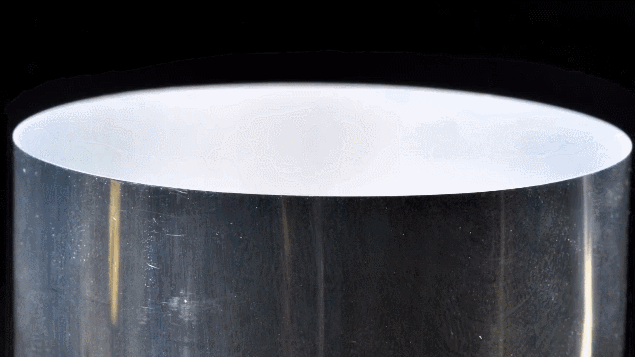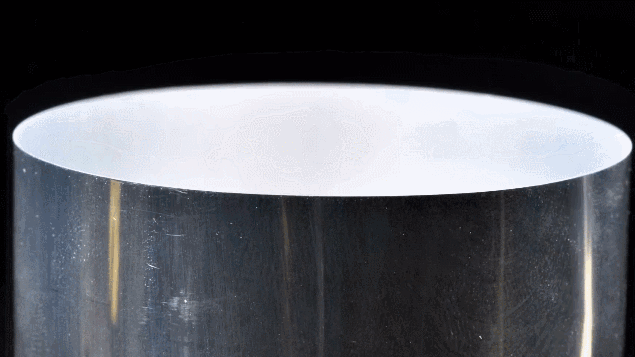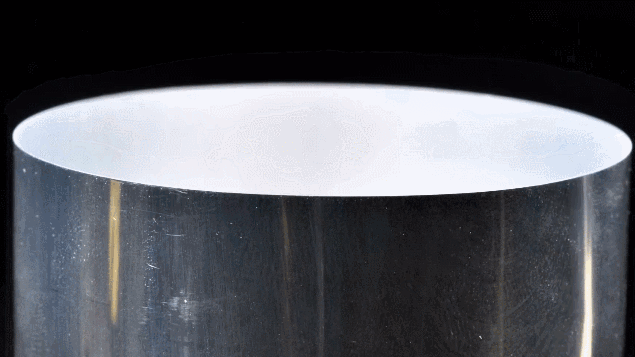
এরপরে, গভীর অঙ্কনের পরে অসম উপরের প্রান্তটি কাটা প্রয়োজন।
04/পরিষ্কার এবং ধুয়ে
অ্যালুমিনিয়ামটি পরিষ্কার করুন এবং ধুয়ে ফেলুন নীচের দিকে। পরিষ্কার এবং ধুয়ে দেওয়ার সময়, অ্যালুমিনিয়ামের স্বাস্থ্যকর এবং সুরক্ষা মানগুলি পূরণ করতে পারে তা নিশ্চিত করার জন্য স্ট্যাম্পিংয়ের সময় অ্যালুমিনিয়াম শীটের পৃষ্ঠের তেলের দাগ এবং অবশিষ্টাংশ উভয়ই পরিষ্কার করা প্রয়োজন। পরিষ্কার এবং ধুয়ে দেওয়ার প্রধান পদক্ষেপগুলির মধ্যে রয়েছে অ্যালুমিনিয়ামের পৃষ্ঠের অক্সাইড ফিল্মটি পরিষ্কার করা 60 ডিগ্রি হাইড্রোফ্লোরিক অ্যাসিডের সাথে এবং 60 ডিগ্রিতে নিরপেক্ষ ডিওনাইজড জল দিয়ে ধুয়ে ফেলতে পারে।
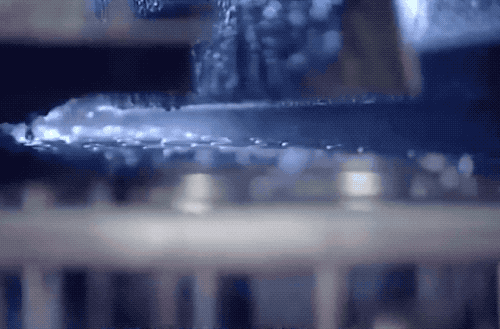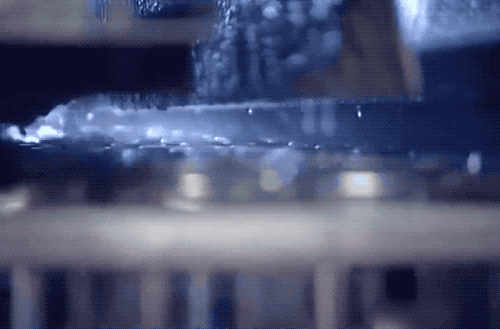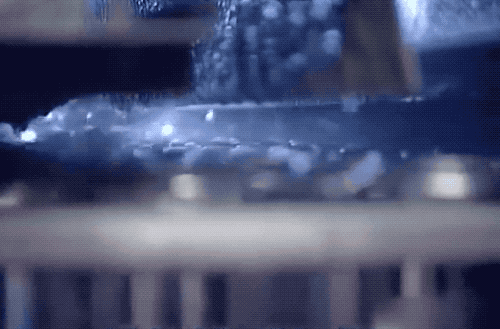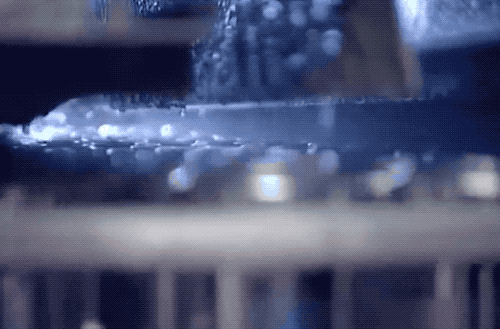
পরিষ্কার করার পরে, পৃষ্ঠের আর্দ্রতা শুকানোর জন্য এটি ড্রায়ারে প্রেরণ করুন।
05/ট্যাঙ্ক প্রিন্টিং
প্রথমত, অ্যালুমিনিয়ামকে বাতাসে দ্রুত জারণ থেকে রোধ করতে পরিষ্কার বার্নিশের একটি স্তর প্রয়োগ করুন। তারপরে, প্রিন্টিং অ্যালুমিনিয়াম ক্যানের পৃষ্ঠে সঞ্চালিত হয়, সাধারণত বাঁকা মুদ্রণ (শুকনো অফসেট প্রিন্টিং হিসাবেও পরিচিত) ব্যবহার করে। মুদ্রণের পরে, মুদ্রণের পৃষ্ঠটি সুরক্ষিত করতে পরিষ্কার বার্নিশের আরও একটি স্তর প্রয়োগ করুন।
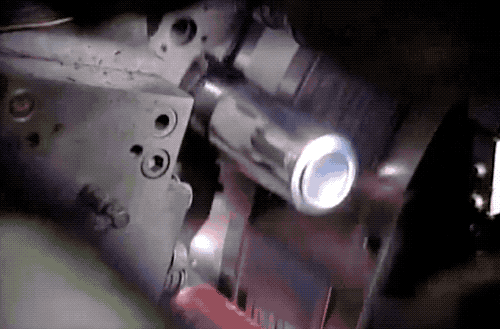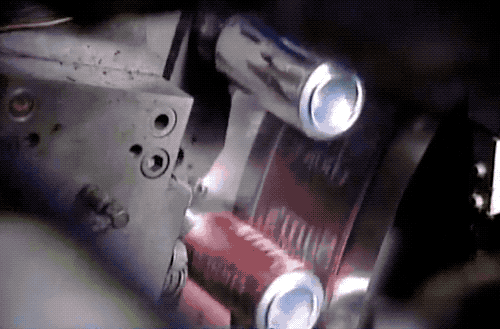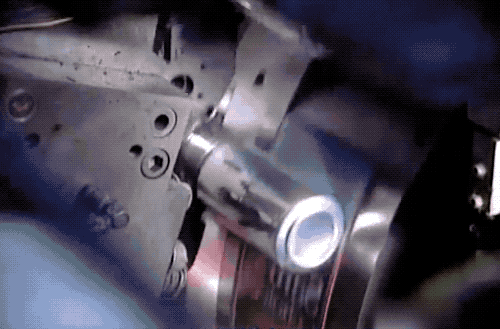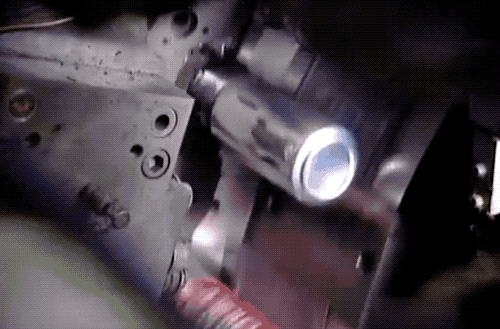
এরপরে, অ্যালুমিনিয়াম ক্যানটি কালি দৃ ify ় করতে এবং বার্নিশ শুকানোর জন্য দ্রুত একটি চুলার মধ্য দিয়ে যায়।
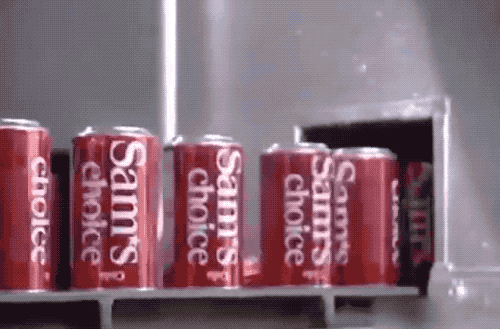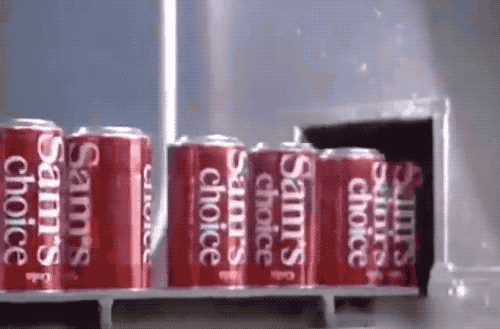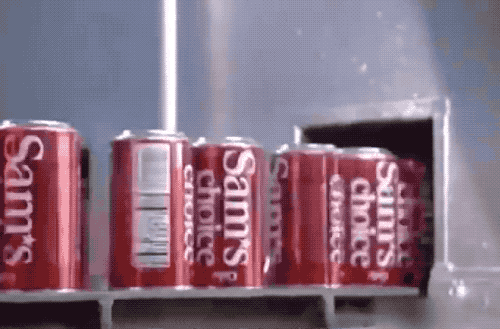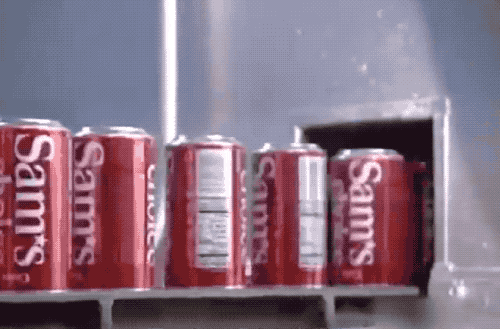
অবশেষে, অ্যালুমিনিয়ামের অভ্যন্তরীণ প্রাচীরের উপর একটি যৌগিক পেইন্ট স্প্রে করুন অ্যালুমিনিয়ামকে কার্বনেটেড পানীয় দ্বারা ক্ষয় হওয়া থেকে রোধ করতে একটি প্রতিরক্ষামূলক ফিল্ম গঠন করতে পারে, যখন পানীয়টির ধাতব স্বাদ না থাকে তা নিশ্চিত করে।
06/ক্যানকু ঘাড়ে
ক্যানের মুখের ঘাড়ও একটি ঘুষি মারার মাধ্যমে অর্জন করা হয়। সাধারণত, একটি ঘাড়ে মেশিনটি অ্যালুমিনিয়াম ক্যান সঙ্কুচিত করতে ব্যবহৃত হয়, 5 সেন্টিমিটারের ব্যাস সহ একটি "ঘাড়" তৈরি করে। প্রক্রিয়াটি দ্রুত মনে হতে পারে, তবে বাস্তবে এটির জন্য 11 টি পদক্ষেপের প্রয়োজন হয়, প্রতিটি শক্তি কেবল সামান্য প্রয়োগ করে, যাতে ধীরে ধীরে ঘাড়কে আকার দেয়।
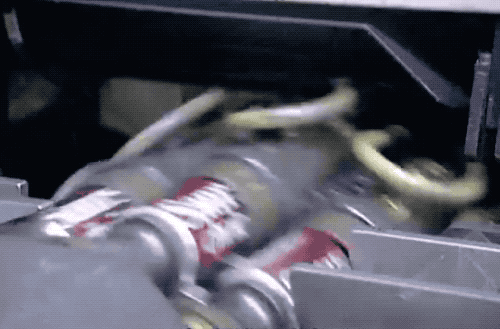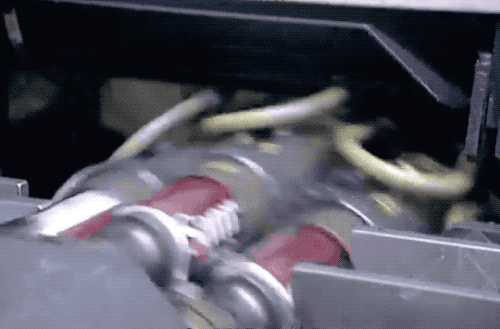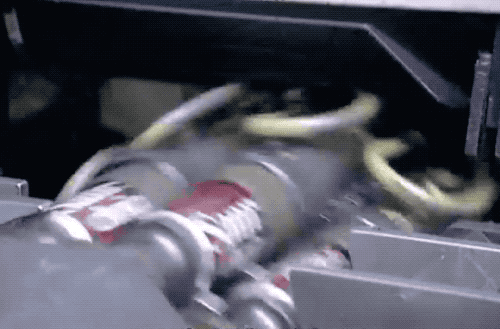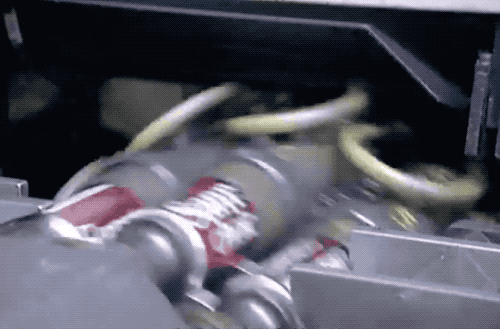
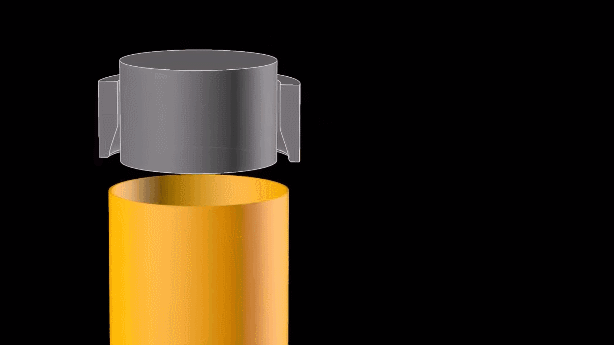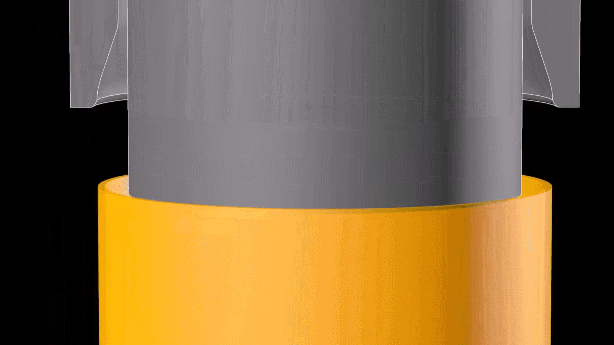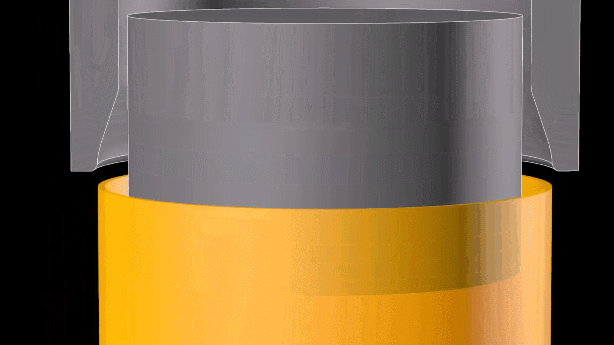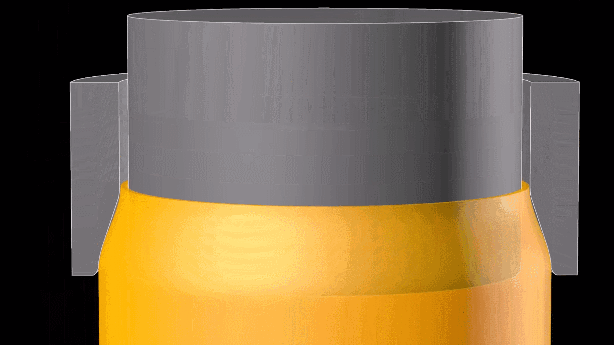
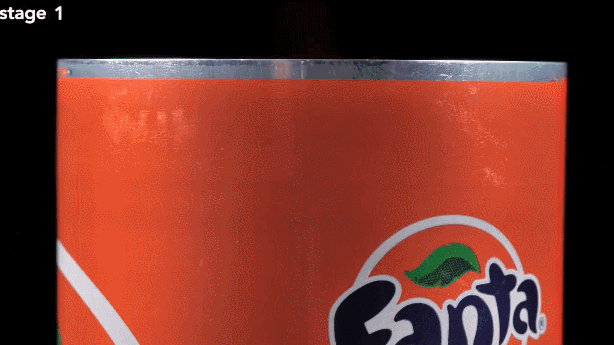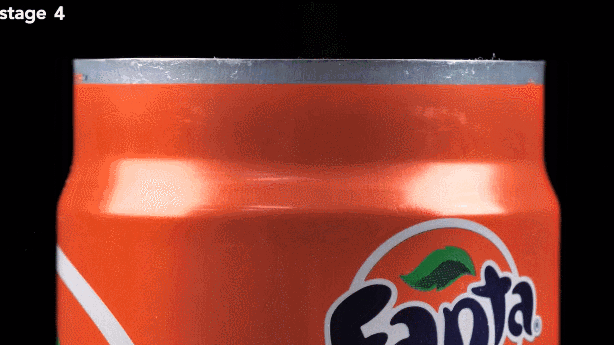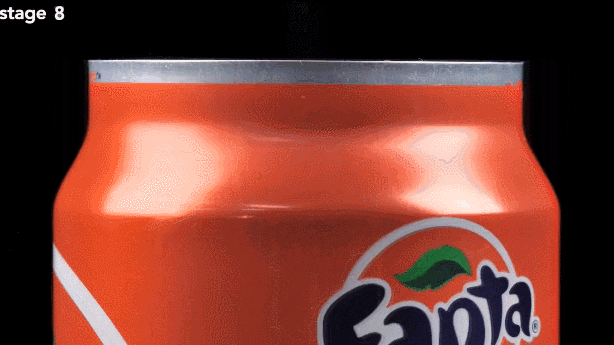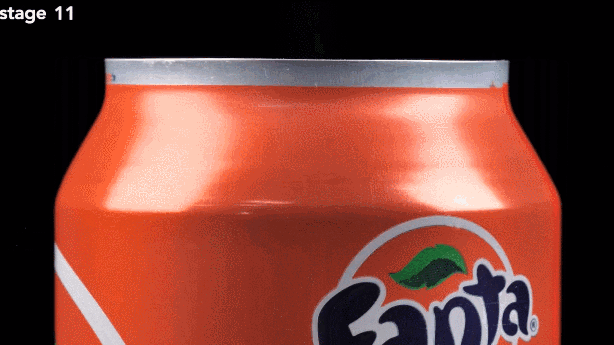
ভবিষ্যতে টান ট্যাব কভারের সাথে অ্যালুমিনিয়াম ক্যানের শীর্ষটি শক্তভাবে সংযুক্ত করার জন্য, শীর্ষের প্রান্তটি কিছুটা সমতল অবস্থানে উঠতে হবে।
07/গুণমান পরিদর্শন
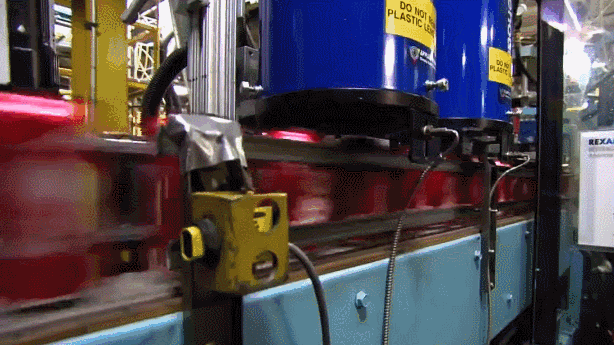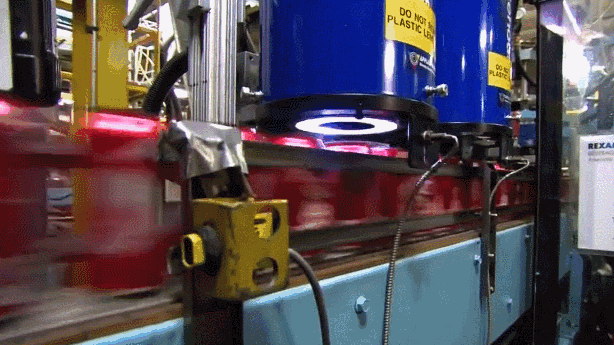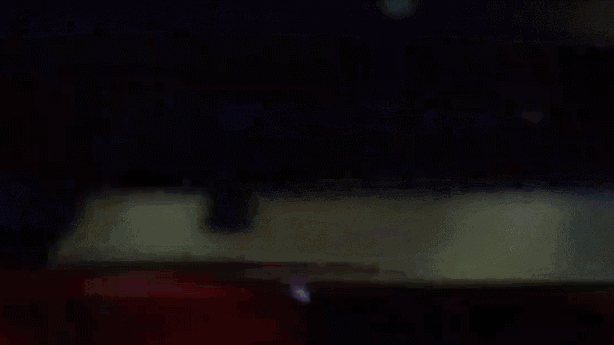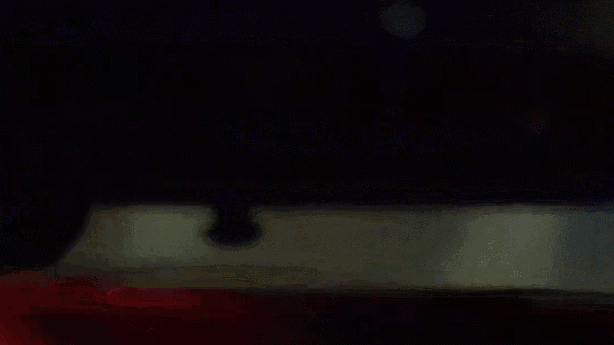
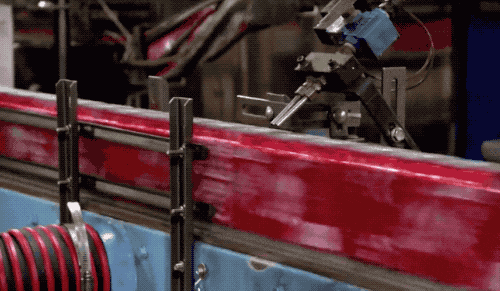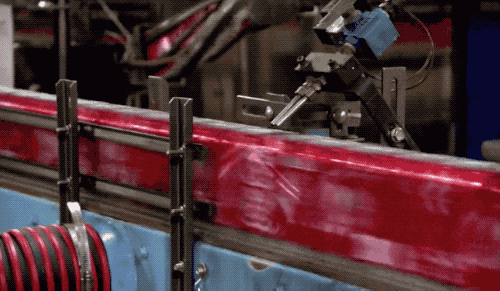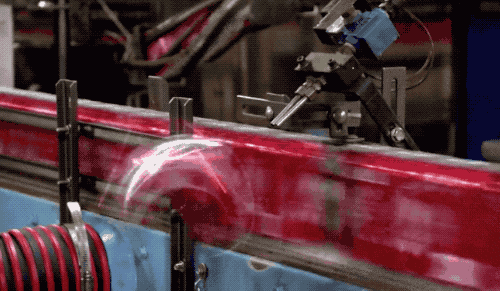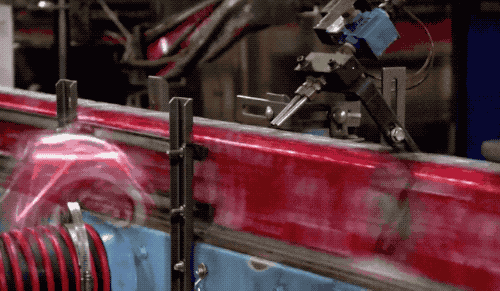
ক্যামেরাগুলির কঠোর সমন্বয়ের মাধ্যমে এবং উচ্চ - গতি বায়ুপ্রবাহের মাধ্যমে, অযোগ্য ক্যানগুলি উচ্চমানের ক্যানের নিশ্চিত করতে একে একে সরানো হয়।
08/ক্যাপিং ছাঁচনির্মাণ
কয়েল পরিষ্কার: 5182 এর মতো অ্যালো দিয়ে তৈরি কয়েলগুলি নির্বাচন করুন এবং পৃষ্ঠের তেলের দাগ এবং অমেধ্যগুলি অপসারণ করতে প্রথমে সেগুলি পরিষ্কার করুন।
পাঞ্চিং এবং এজিং: একটি ক্যানের id াকনাটির আকারে কয়েলটি ঘুষি মারতে একটি পাঞ্চ প্রেস ব্যবহার করুন এবং ক্যানের প্রান্তটি মসৃণ, সিলিং এবং খোলার সুবিধার্থে nd াকনাটির প্রান্তটি তৈরি করতে প্রান্তিক চিকিত্সা সম্পাদন করুন।
পেইন্টিং: এর জারা প্রতিরোধের এবং নান্দনিকতা বাড়ানোর জন্য ক্যান id াকনাটির পৃষ্ঠে পেইন্টের একটি স্তর প্রয়োগ করুন এবং পেইন্টিংয়ের পরে এটি শুকিয়ে নিন।
রিং সংমিশ্রণ: 5052 খাদ দিয়ে তৈরি রিংটি প্রসেসিংয়ের মাধ্যমে রিভেটস গঠনের জন্য ক্যান id াকনাটির সাথে মিলিত হয়। এরপরে বাইরের রিংটি শক্তভাবে riveted হয় এবং একটি সম্পূর্ণ ক্যান id াকনা তৈরি করতে চিহ্নিত করা হয়।
09/পানীয় পূরণ
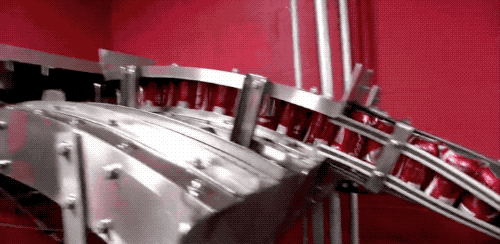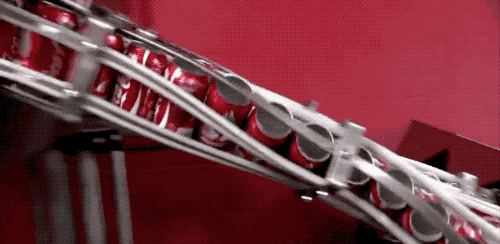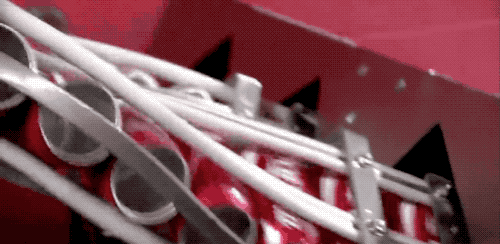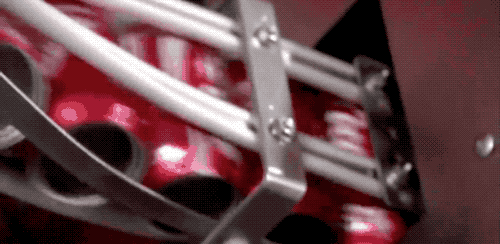
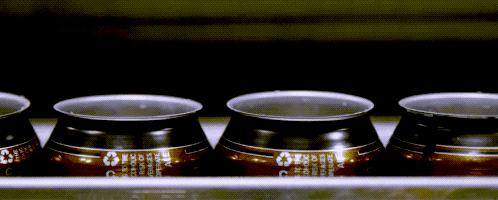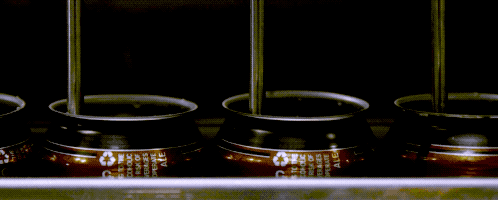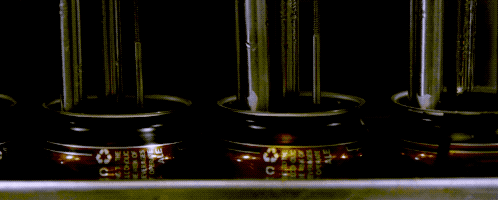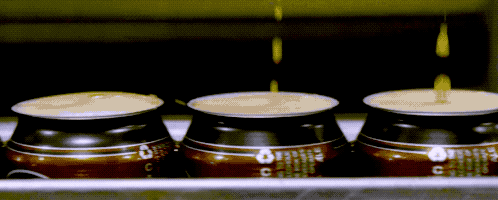
ক্যান কারখানাটি কেবল অনাবৃত ক্যান তৈরির জন্য দায়ী, এবং বাকী "পানীয় ফিলিং" এবং "শরীর সিলিং" প্রক্রিয়াগুলি পানীয় সংস্থা দ্বারা সম্পন্ন করতে হবে। ভরাট করার আগে, অ্যালুমিনিয়াম পানীয় এবং বুদবুদগুলি পূরণ করার আগে ধুয়ে শুকানো দরকার
10/ট্যাঙ্ক সিলিং
পানীয় ভরাট কারখানার অটোমেশন স্তরটি খুব বেশি, সাধারণত কেবলমাত্র একজন ব্যক্তির কনভেয়র পাইপলাইনে বোতল ক্যাপ রাখার জন্য দায়ী হতে হয় এবং মেশিনটি বোতল বডিটিতে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে একে হবে হবে।
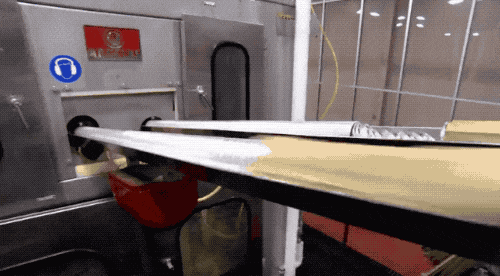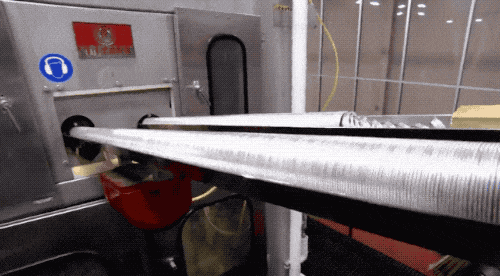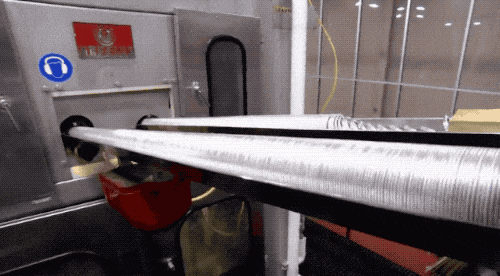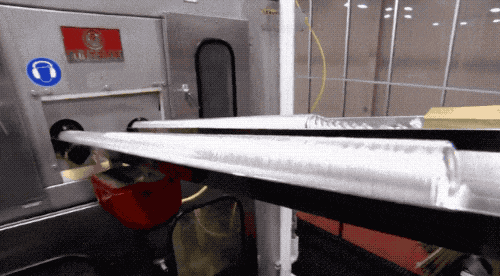
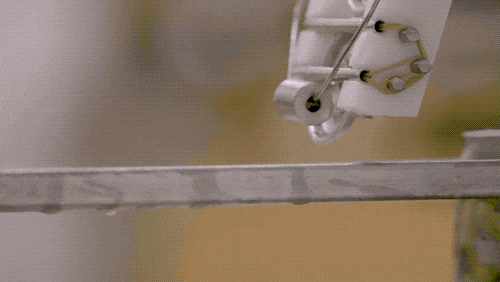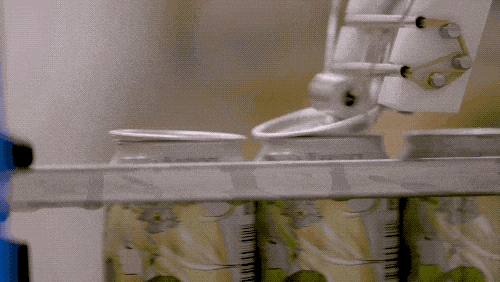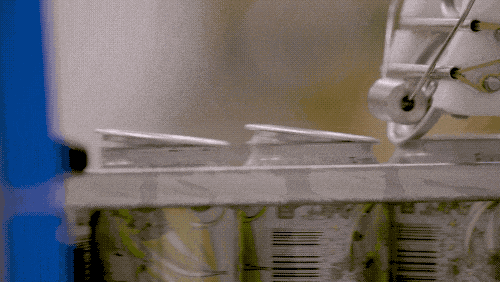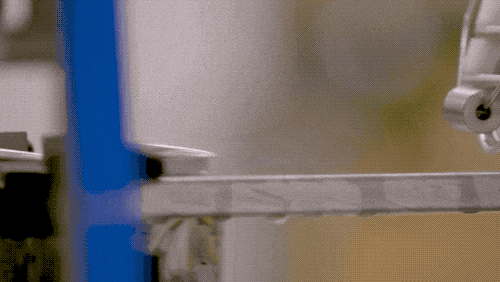
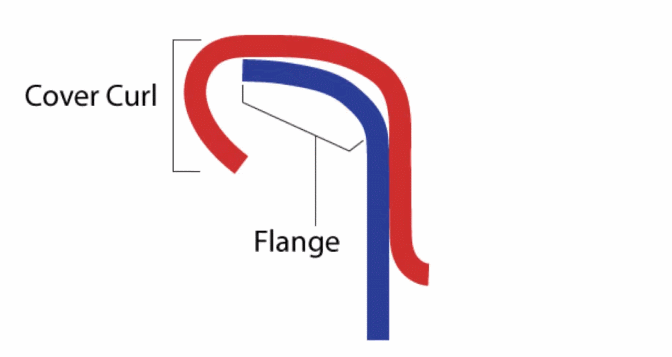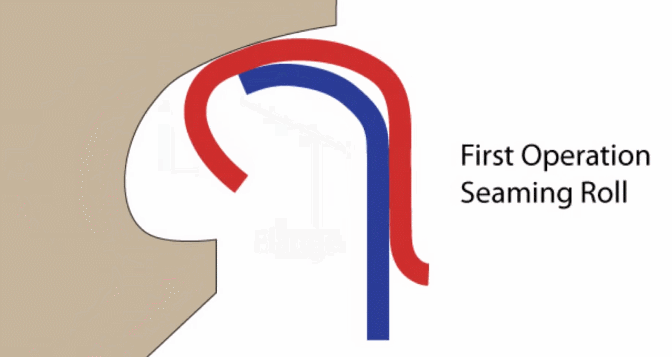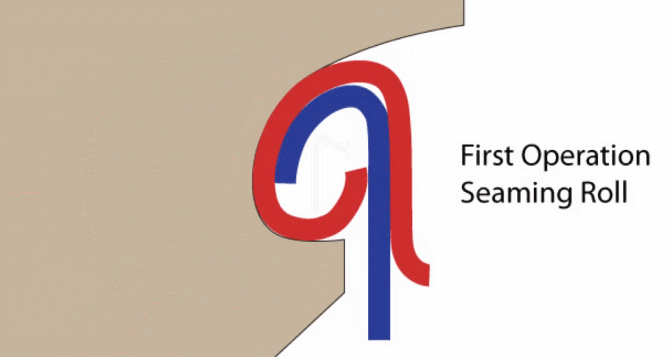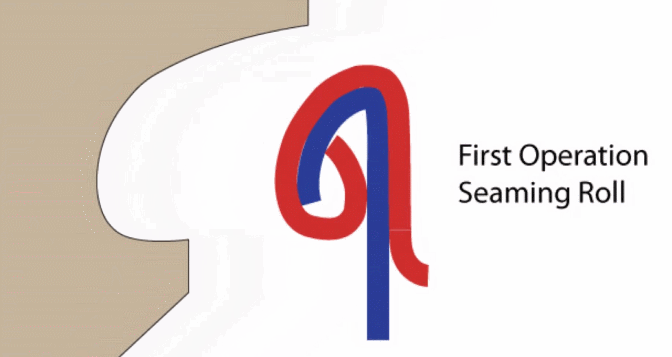
ঘূর্ণায়মান এবং সিলিংয়ের জন্য একটি বিশেষ সিলিং মেশিন ব্যবহার করে, ক্যান বডি এবং id াকনাটি একসাথে কুঁচকে যায় এবং তারপরে শক্তভাবে ওভারল্যাপিং রোলড প্রান্তগুলি তৈরি করতে সংকুচিত হয় ("ডাবল রোলড প্রান্তগুলি" নামেও পরিচিত), বায়ু প্রবেশ এবং ছেড়ে যাওয়া থেকে বাধা দেয়।
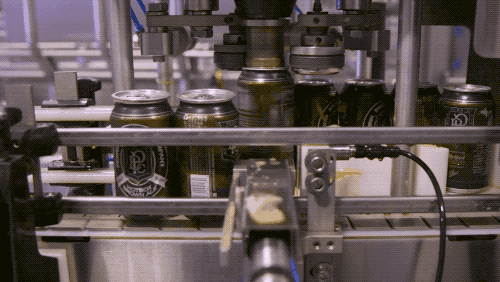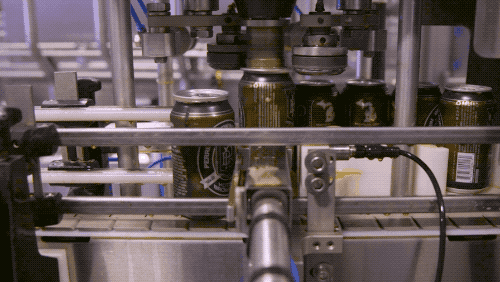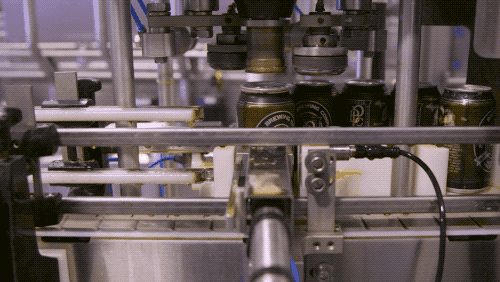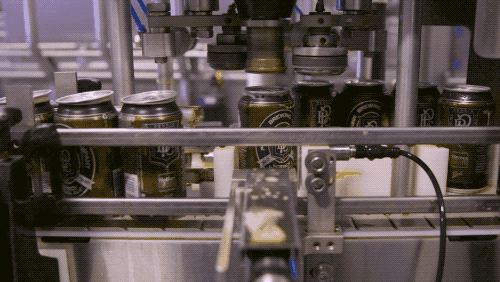
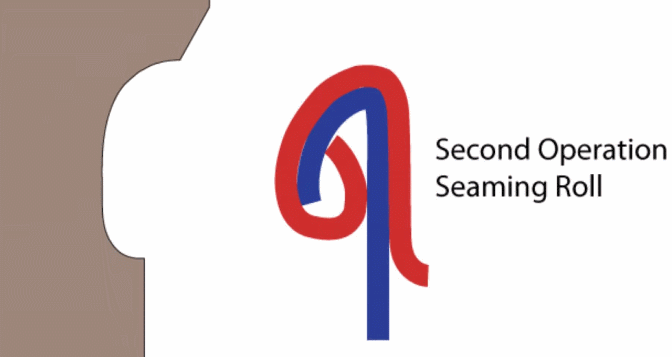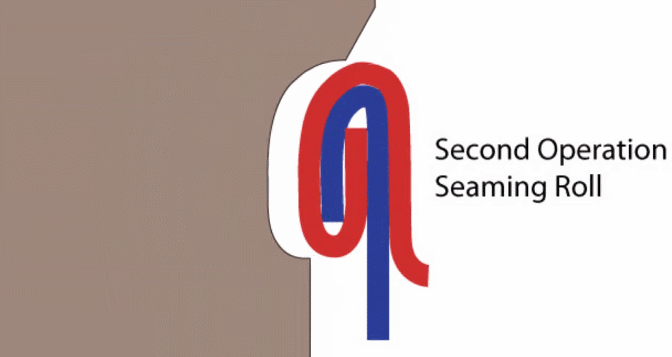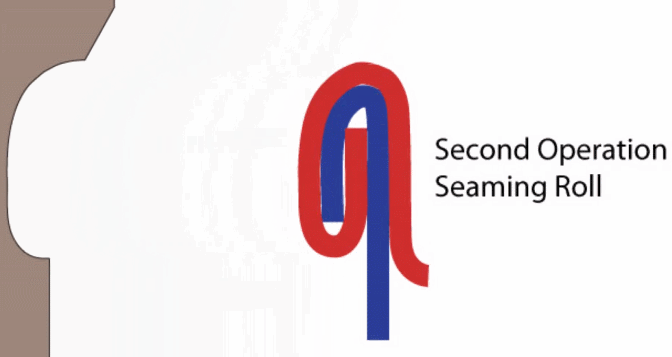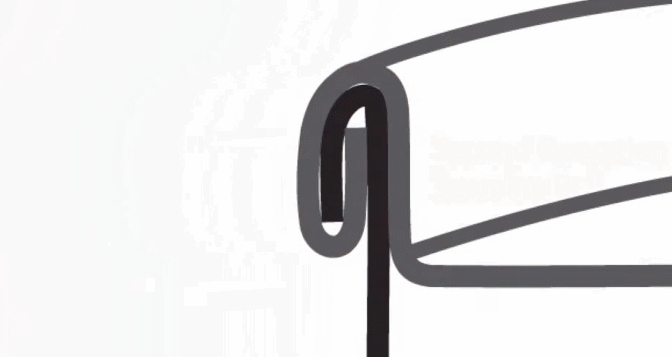
অনেক পদক্ষেপের পরে, ক্যানের উত্পাদন সম্পন্ন হয়েছে। এটি কি আশ্চর্যজনক যে এত বেশি জ্ঞান থাকতে পারে তা কি আশ্চর্যজনক নয়?